深圳市瑛利豪实业:双边机、直边机磨轮组合方案,兼顾产能与玻璃光泽度
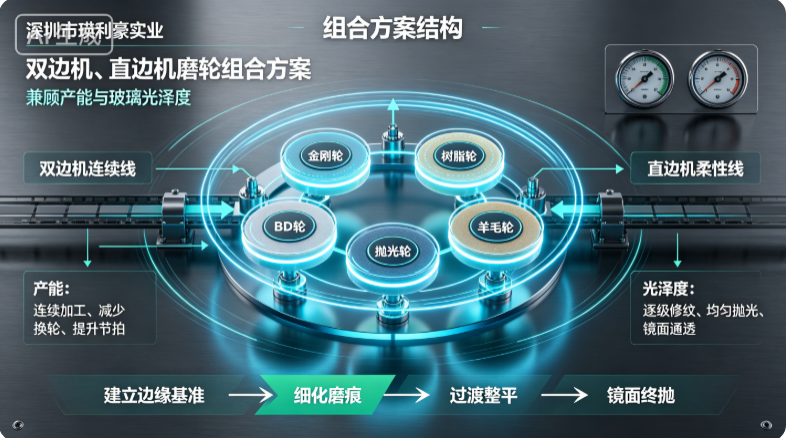
深圳市瑛利豪实业:双边机、直边机磨轮组合方案,兼顾产能与玻璃光泽度
在玻璃深加工生产中,产能与光泽度往往是工厂最难平衡的两组指标。一味追求加工速度,玻璃边缘容易出现崩边、划痕、波浪纹和抛光雾面;过度放慢速度提升外观,又会降低单机产量,增加能耗和人工成本。深圳市瑛利豪实业认为,真正稳定的量产方案,不是简单 “调快或调慢”,而是根据玻璃厚度、材质和成品要求,建立一套合理的双边机、直边机磨轮组合方案,让每一道工序各司其职,在保证边缘质量和镜面光泽的同时,发挥设备最优产能。
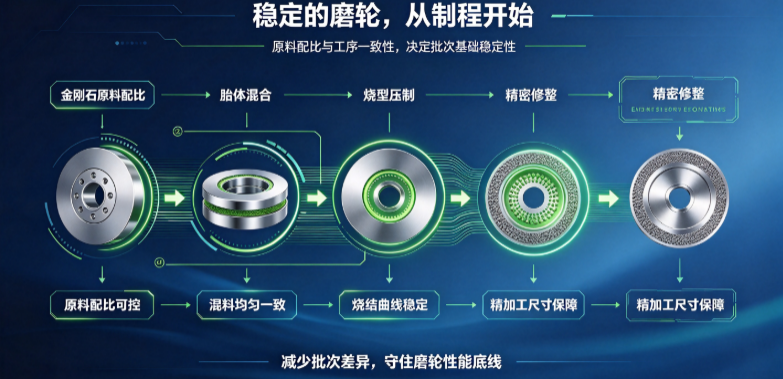
一、磨轮组合的核心逻辑:前序定基准,后序出光泽
玻璃磨边通常不是靠单轮完成最终质量,而是通过多道磨轮逐级修正。一套完整组合应遵循以下逻辑:
1. 粗磨金刚轮:快速去除余量,建立稳定边缘基准;
2. 精磨金刚轮 / 树脂轮:修整粗磨纹路,降低表面粗糙度;
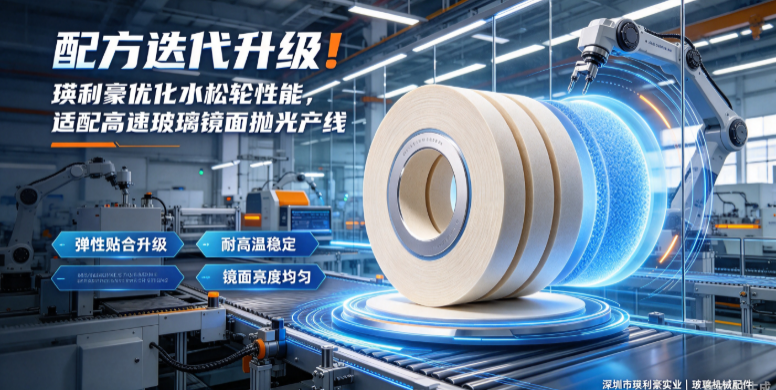
3. 水松轮 / 过渡轮:衔接精磨与抛光,减少划痕和光泽差异;
4. 橡胶轮 / 羊毛轮:提升镜面反射,形成均匀高光。
如果前序磨轮轮廓变形、粒度选择不当或磨削受力不均,后续抛光工序再努力也难以完全弥补,只会造成抛光轮局部过载、发热和寿命缩短。因此,产能与光泽度的平衡,首先取决于磨轮组合是否匹配。
二、双边机磨轮组合方案:适合大批量、连续化生产
双边机多用于建筑玻璃、家电玻璃、装饰玻璃等大批量加工,生产节奏快,对磨轮的稳定性和寿命要求更高。
1. 常规中厚玻璃双边机组合
适用于 6mm–12mm 建筑玻璃、家电玻璃、橱柜玻璃等。
表格
| 工序 | 推荐磨轮 | 作用 |
| --- | --- | --- |
| 粗磨 | 金刚轮 #120–#180 | 快速去余量,稳定边缘 |
| 精磨 | 金刚轮 #180–#300 / 树脂轮 | 细化磨痕,降低粗糙度 |
| 过渡 | 水松 轮 | 衔接精磨与抛光,减少划痕 |
| 终抛 | 橡胶轮 / 羊毛轮 | 提升镜面光泽,均匀反光 |
方案要点:
- 粗磨轮不宜过粗,避免边缘应力过大;
- 精磨轮要保证轮廓保持性,减少后续抛光压力;
- 抛光轮应根据玻璃材质选择软硬适中的配方,过硬易出划痕,过软易塌陷;
- 连续生产时,应关注磨轮损耗趋势,避免因单轮失效影响整线节拍。
2. 超薄家电玻璃双边机组合
适用于 2mm–5mm 超薄家电玻璃、电子显示玻璃等。
表格
| 工序 | 推荐磨轮 | 作用 |
| --- | --- | --- |
| 粗磨 | 高精度金刚轮 #180–#300 | 控制冲击,防止崩边 |
| 精磨 | 精细树脂轮 | 修平微纹,降低应力 |
| 过渡 | 精密 水松 轮 | 提高边缘平整度 |
| 终抛 | 高均匀抛光轮 / 羊毛轮 | 实现镜面通透效果 |
方案要点:
- 超薄玻璃应优先采用细粒度、小接触力工艺;
- 磨轮跳动、端面平整度和冷却水稳定性更关键;
- 抛光阶段不宜采用过大压力,避免玻璃边缘发热或局部烧蚀。
三、直边机磨轮组合方案:适合多品种、灵活切换加工
直边机工序相对灵活,常用于小批量、多品种、规格切换较频繁的玻璃加工。其组合重点是:减少换轮次数,提高单批次适配能力。
1. 直边机标准组合
表格
| 工序 | 推荐磨轮 | 作用 |
| --- | --- | --- |
| 粗磨 | 金刚轮 #120–#180 | 去除割边余量,成型边缘 |
| 精磨 | 树脂轮 / 细粒度金刚轮 | 细化表面,减少划痕 |
| 过渡 | BD 轮 | 改善平整度和光泽一致性 |
| 终抛 | 抛光轮 / 羊毛轮 | 形成镜面效果 |
方案要点:
- 产品切换时,先确认玻璃厚度、边缘形状和质量等级;
- 低要求产品可适当减少中间轮次,提高加工效率;
- 高要求产品必须保留精磨和过渡工序,避免直接粗磨后抛光;
- 直边机更换磨轮后,应先进行试切,确认边缘平直度和光泽均匀性。
四、产能与光泽度兼顾的三个关键
1. 合理分工,不让抛光轮承担过多磨削任务
很多工厂出现 “抛光慢、光泽差、轮耗高”,原因之一是前序磨轮能力不足,把大量余量和纹路留给抛光轮处理。抛光轮的核心任务是出高光,不是强磨削。前序磨轮应先把边缘修平、修细,抛光工序才能以较低压力稳定出光。
2. 根据玻璃厚度选择粒度,而不是一刀切
表格
| 玻璃厚度 | 粒度选择建议 | 工艺重点 |
| --- | --- | --- |
| 2mm–5mm | #180–#300 起步 | 细粒度、轻切削,防崩边 |
| 6mm–12mm | #120–#180 起步 | 兼顾去余量和表面质量 |
| 15mm 以上 | #80–#120 起步 | 先保证粗磨效率,再逐级精修 |
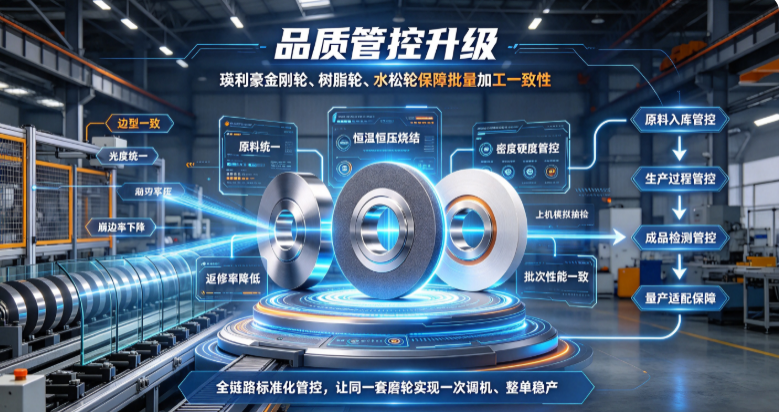
3. 稳定冷却水与设备状态,减少批量波动
磨轮组合再好,也需要稳定的加工环境配合。冷却水不足、水压不稳、主轴跳动、导轨偏差,都会造成边缘缺陷和光泽不均。生产中应重点检查:
- 冷却水流量与清洁度;
- 磨轮安装端面跳动;
- 进给速度与压力匹配;
- 磨轮轮廓损耗情况;
- 不同厚度玻璃的工艺分区管理。
五、瑛利豪磨轮组合方案,为量产提质提供稳定支撑
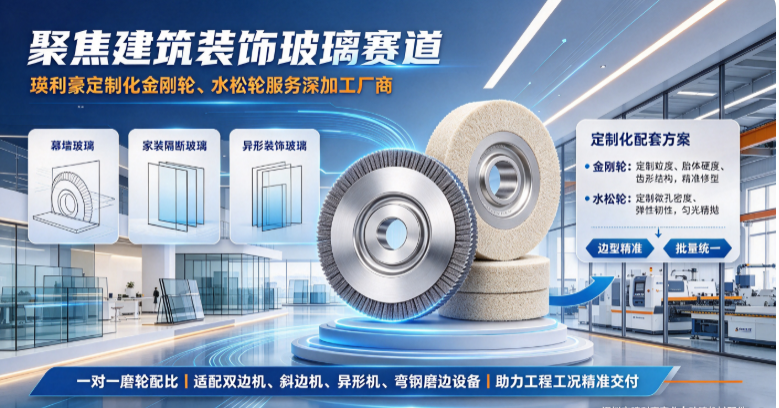
深圳市瑛利豪实业有限公司专注玻璃机械配件生产,产品涵盖金刚轮、树脂轮、抛光轮、橡胶轮/羊毛轮等,可根据客户设备类型、玻璃厚度、材质和质量要求,提供双边机、直边机磨轮组合建议。
相比单一磨轮供应,瑛利豪更注重整线工序匹配:前序保证边缘成型和尺寸稳定,中序细化磨痕、降低粗糙度,后序实现均匀镜面光泽。这种组合式方案,有助于玻璃加工厂减少返工、降低轮耗、稳定批量生产,真正实现产能与光泽度同步提升。
无论是家电玻璃、建筑玻璃、装饰玻璃还是岩板深加工企业,如需优化双边机、直边机磨轮配置,可联系深圳市瑛利豪实业获取适配方案。