
深圳市瑛利豪实业:磨轮自锐节奏管控,解决连续量产下抛光亮度逐步衰减难题
深圳市瑛利豪实业:磨轮自锐节奏管控,解决连续量产下抛光亮度逐步衰减难题
很多玻璃加工厂都遇到过这个问题:新磨轮上机后抛光亮度很好,跑了几个小时,亮度一点点往下掉,玻璃表面开始发雾、光泽不均。工厂第一反应是换轮,但换了新轮跑几小时又重复同样的问题。其实问题不是磨轮寿命到了,而是磨轮自锐节奏没管控好——磨粒磨钝后没有及时脱落,轮面抛光发亮却切削不动,亮度自然衰减。本文梳理自锐节奏管控的方法。
一、什么是自锐节奏
磨轮(尤其是树脂轮、橡胶轮、水松轮)靠磨粒自锐保持切削能力:磨粒磨钝后,结合剂缓慢磨损,让钝粒脱落,露出下面新的锋利磨粒。这个过程要保持平衡:
- 自锐太快:磨粒还没磨钝就掉,轮面磨损快,寿命短。
- 自锐太慢:磨钝的磨粒不脱落,轮面打滑抛光,切削能力下降。
- 自锐节奏匹配:磨粒在合适时间脱落,轮面始终保持锋利和均匀。
连续量产下,自锐节奏一旦失衡,最先表现出来的就是抛光亮度逐步衰减。
二、亮度衰减是怎么发生的
连续生产时,磨轮工作面经历几个阶段:
阶段一:新轮跑合期
新轮上机,磨粒锋利,切削力强。但初期轮面状态不稳定,需要轻压跑合。
阶段二:稳定切削期
磨粒进入正常磨损状态,自锐节奏平衡,轮面锋利均匀。玻璃光泽稳定,这是最佳工作期。
阶段三:自锐失衡期
随着加工量增加,结合剂磨损跟不上磨粒钝化速度。磨钝的磨粒不脱落,轮面开始"抛光化"——看起来发亮,实际切削不动。玻璃表面纹路打不细,亮度下降。
阶段四:严重衰减期
轮面大面积抛光发亮,切削力很弱。玻璃表面发雾、纹路粗、光泽不均。这时即使加大压力也没用,因为轮面已经打滑。
从阶段二到阶段三,就是亮度逐步衰减的过程。管控自锐节奏,就是要延长阶段二,推迟阶段三到来。
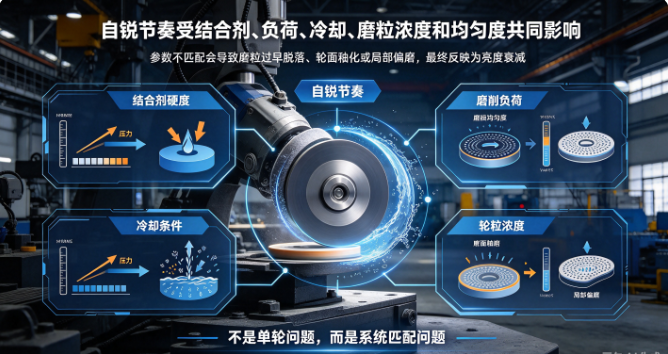
三、哪些因素影响自锐节奏
1. 结合剂硬度
硬结合剂把持磨粒强,自锐慢,适合大切深和粗磨;软结合剂把持弱,自锐快,适合精磨和抛光。硬轮用在轻负荷场景,自锐跟不上,轮面容易抛光发亮。
2. 磨削负荷
切深大、进给快,磨粒磨损快,需要更快自锐。如果用硬轮轻负荷跑,自锐速度跟不上磨粒钝化速度,轮面很快打滑。
3. 冷却条件
冷却不足,磨削温度升高,结合剂软化或碳化,自锐节奏被打乱。冷却过度,结合剂磨损太慢,自锐也跟不上。
4. 磨粒浓度
浓度高,单颗磨粒负荷小,磨损慢;浓度低,单颗磨粒负荷大,磨损快。浓度和结合剂硬度要匹配。
5. 磨轮磨损不均
轮面局部磨损快、局部磨损慢,自锐节奏不均匀,玻璃表面出现光泽差。
四、怎么判断自锐是否正常
- 轮面状态:正常自锐的轮面均匀磨砂质感,不发亮。如果轮面出现镜面光泽,说明自锐太慢。
- 磨削声音:正常自锐声音均匀清脆。轮面抛光后声音变闷。
- 磨削电流:电流稳定说明切削正常。电流逐渐升高或下降,都可能是自锐失衡。
- 玻璃光泽:定期取样测光泽度,画衰减曲线。光泽开始下降,说明自锐节奏出问题。
- 轮面磨损:均匀磨损是正常的。局部塌陷或异常光滑,说明自锐不均。
五、怎么管控自锐节奏
1. 选对结合剂硬度
根据工况选硬度:
- 粗磨大切深:偏硬结合剂,寿命优先。
- 精磨中负荷:中硬度,平衡切削和自锐。
- 抛光轻负荷:偏软结合剂,自锐快,保持轮面锋利。
不要用硬轮做轻负荷抛光,轮面必然抛光发亮。
2. 匹配磨削参数
- 切深和进给要和磨轮设计匹配,不要硬拉负荷。
- 线速度在推荐区间内,不要过高导致发热。
- 负荷太小也要注意——磨粒不磨损,自锐也不发生。
3. 定期修轮
当轮面开始抛光发亮时,用修整块或修轮器修一下轮面,去掉抛光层,露出新磨粒。这是最直接恢复自锐的方法。
- 不要等到亮度明显下降才修。
- 根据加工量建立修轮周期,比如每 4 小时修一次。
- 修轮量要小,不要过度修整。
4. 冷却稳定
冷却水量和温度要稳定。喷嘴对准磨削区,不要忽大忽小。冷却不稳定,自锐节奏跟着乱。
5. 建立亮度衰减曲线
记录每支磨轮从上机到换轮的光泽变化:
- 新轮上机测一次光泽。
- 每 2 小时取样测一次。
- 画衰减曲线,找到拐点。
- 在拐点前安排修轮或换轮。
6. 磨轮磨损跟踪
记录轮面磨损量和磨损均匀度。发现局部偏磨,调整磨头倾角或压力。
六、不同磨轮的自锐特点
- 金刚轮:自锐主要靠结合剂磨损,金刚石磨粒本身耐磨。硬轮自锐慢,适合粗磨。
- 树脂轮:自锐性较好,但过热会软化,要注意冷却。
- 水松轮:多孔结构排屑好,自锐靠孔隙和纤维磨损。堵塞后自锐失效,要修孔。
- 橡胶轮:柔性轮,自锐表现为表面磨损和弹性变化。硬化后抛光发亮,要修面。
- 羊毛轮:纤维自锐表现为蓬松度变化。压实后抛光力下降,要梳毛。
七、常见误区
- 亮度下降就换轮:很多时候修一下轮面就能恢复,不用换。
- 轮面越亮越好:抛光轮面发亮说明磨钝了,不是状态好。正常轮面应该均匀磨砂质感。
- 压力越大越亮:轮面打滑时加大压力,只会让轮面更快抛光化,不会变亮。
- 所有磨轮用同一修轮周期:不同材质磨损速度不同,修轮周期要分开。
- 不记录衰减曲线:凭感觉换轮,要么浪费寿命,要么已经衰减了还在用。
八、瑛利豪自锐管控方案
瑛利豪根据不同工况推荐结合剂硬度和磨粒浓度,让自锐节奏和磨削负荷匹配。技术团队会协助客户建立光泽衰减曲线和修轮周期,帮工厂判断什么时候该修轮、什么时候该换轮。连续量产下,自锐节奏管控好了,磨轮寿命和抛光亮度都能稳定。
九、总结
连续量产下抛光亮度逐步衰减,不是磨轮质量差,而是自锐节奏没管住。磨钝的磨粒不脱落,轮面打滑抛光,亮度自然往下掉。选对结合剂硬度、匹配磨削参数、定期修轮、稳定冷却、建立衰减曲线——把自锐节奏管起来,磨轮在稳定切削期跑得更久,亮度就不会一点点往下掉。



