
深圳市瑛利豪实业:金刚轮基体刚性优化,抑制高速磨头共振引发的边部波纹
深圳市瑛利豪实业:金刚轮基体刚性优化,抑制高速磨头共振引发的边部波纹
高速磨边机上,玻璃边缘出现规则波纹,间距均匀、沿前进方向分布,抛光后也消不掉。很多工厂查动平衡、查主轴间隙、查压板压力,波纹还在。换一支新金刚轮,波纹轻一点,跑几天又出来。这种波纹,根子可能不在磨头或设备,而在金刚轮本身——轮体刚性不足,在高速旋转下发生弹性变形,和磨头系统共振,在玻璃表面压出周期性波纹。本文梳理金刚轮基体刚性对边部波纹的影响和优化思路。
一、什么是磨头共振波纹
高速磨头带动金刚轮旋转,系统有固有频率。如果金刚轮本身刚性不够,在特定转速下轮体发生弹性振动,振动频率和磨头系统固有频率接近时,就会产生共振。
共振时:
- 磨轮工作面在玻璃边缘微小跳动。
- 每转一圈,跳动在玻璃上留下一个波峰。
- 连续加工后,玻璃边缘形成等距波纹。
- 波纹间距和磨轮周长、转速相关。
二、共振波纹有什么特征
- 间距均匀:波纹间距一致,和磨轮周长对应。
- 转速敏感:改变转速,波纹间距跟着变。转速调到某一档时波纹最明显,说明共振点在这个转速附近。
- 换轮后变化:不同刚性的轮子,共振转速点不同。换一支刚性好的轮,波纹减轻。
- 高速段明显:低速时不明显,转速拉高后波纹出现或加重。
- 抛光后残留:波纹在粗磨阶段形成,后道抛光轮收不细,最终留在玻璃上。
三、金刚轮基体为什么会刚性不足
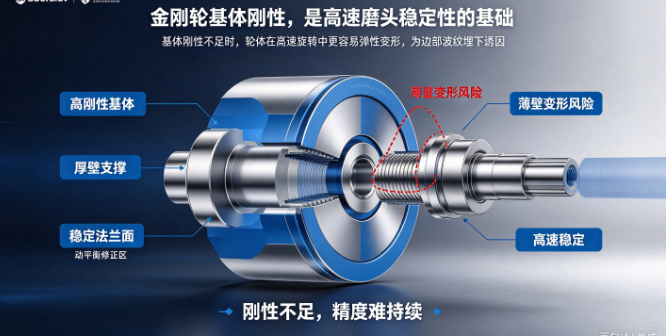
金刚轮由钢基体和金刚石工作层组成。基体刚性决定轮体在高速旋转下的变形量:
1. 基体壁厚太薄
为了减轻重量或节省材料,钢基体设计得薄。薄基体在离心力和磨削力作用下,径向和轴向都有弹性变形。
2. 法兰夹持宽度不够
磨轮装在法兰上,法兰夹持宽度小,轮体悬伸段长。悬伸越长,刚性越差,振动越大。
3. 基体材料强度不足
用普通碳钢代替高强度钢,或热处理不到位,基体刚性和阻尼都不够。
4. 工作层设计不合理
金刚石工作层太厚或太薄,都影响轮体整体刚度。太厚增加不平衡量,太薄刚性不够。
5. 动平衡残余
即使做了动平衡,残余不平衡在高速下也会激发振动。轮体刚性差时,不平衡放大更明显。
四、刚性不足怎么引发波纹
机理链条:
1. 高速旋转下,薄基体发生弹性变形。
2. 变形导致轮面实际切削半径周期性变化。
3. 磨削力随变形波动,激发磨头系统振动。
4. 振动频率和系统固有频率接近时共振。
5. 共振传递到玻璃边缘,留下周期性波纹。
这种波纹不是磨粒粒度问题,也不是参数问题,而是结构振动问题。
五、怎么判断是共振波纹
- 变速测试:从低到高调转速,观察波纹间距和强度。波纹在某一转速突然变明显,说明共振点。
- 换轮测试:换一支不同刚性的轮,看波纹变化。如果刚性好的轮波纹轻,确认是基体刚性问题。
- 摸振动:高速运行时摸磨头外壳,有明显振动感。
- 听声音:共振时磨头发出嗡嗡声,有明显共振频率。
- 测波纹间距:量波纹间距,换算对应转速和周长,看是否和磨轮尺寸对应。
六、怎么抑制共振波纹
1. 选用高刚性基体金刚轮
最直接的方法。基体壁厚足够、材料强度高、法兰夹持宽的轮子,高速下变形小,不容易共振。
- 看基体设计:壁厚是否合理。
- 看材料:高强度钢或合金钢。
- 看法兰夹持:夹持宽度足够,悬伸短。
2. 避开共振转速
找到共振转速点后,把工作转速调整到共振点以外。比如共振在 3000rpm,就把工作转速设到 2500 或 3500。
3. 改善法兰安装
- 法兰盘和主轴锥面清洁。
- 法兰盘平行,夹持宽度足够。
- 螺丝对角均匀拧紧。
- 定期检查法兰磨损。
4. 优化动平衡
高速磨头必须做动平衡,残余不平衡量控制在设备要求范围内。新轮上机做现场平衡。
5. 控制磨削负荷
切深大、进给快,磨削力大,振动激发更明显。高速工况下适当减小切深,降低激振力。
6. 检查磨头系统
共振是系统问题。除了轮体,还要查:
- 主轴轴承间隙。
- 磨头座刚性。
- 导轨间隙。
- 安装基础是否牢固。
七、刚性优化的设计方向
磨具厂商在设计金刚轮时,刚性优化包括:
- 合理壁厚:在重量和刚性之间找平衡,不做无意义的薄壁。
- 加强结构:关键位置加加强筋或台阶。
- 材料选择:高强度钢基体,必要时做热处理。
- 法兰匹配:法兰夹持宽度和客户设备匹配。
- 阻尼设计:在基体中加入阻尼结构,吸收振动能量。
- 动平衡精度:出厂动平衡等级提高,减少残余不平衡。
八、常见误区
- 波纹就是动平衡问题:动平衡能解决一部分,但基体刚性不足时,即使平衡好也会共振。
- 轮越轻越好:轻轮惯性小,但刚性也可能差。高速工况刚性比轻量重要。
- 换轮就能解决:换一支刚性好的轮能减轻,但如果设备本身共振,还是要调转速或修设备。
- 忽略转速匹配:不同刚性轮共振点不同,换轮后要重新找共振转速。
- 波纹靠抛光收:共振波纹是机械振动产生的,抛光轮收不掉。要从源头解决。
九、瑛利豪高刚性金刚轮方案
瑛利豪针对高速磨边机和 CNC 异形机,提供高刚性基体金刚轮。基体壁厚和材料经过优化设计,法兰夹持宽度匹配主流设备,出厂做高精度动平衡。技术团队上门时,会通过变速测试帮客户找到共振转速点,推荐对应刚性等级的金刚轮,配合转速调整,从结构和参数两个维度抑制边部波纹。
十、总结
高速磨头边部波纹,不一定是设备问题,也可能是金刚轮基体刚性不够引发共振。选用高刚性轮、避开共振转速、改善法兰安装、做好动平衡、控制磨削负荷——从轮体结构到系统参数一起调,共振波纹才能根治。高速磨边时代,刚性和精度一样重要。



