瑛利豪案例:家电触控玻璃产线,定制抛光轮组合稳定镜面良率
瑛利豪案例:家电触控玻璃产线,定制抛光轮组合稳定镜面良率
某家电玻璃深加工企业主营触控面板玻璃,用于烤箱、蒸箱、微波炉等家电触控界面。客户产品要求高——玻璃表面要镜面通透,侧面不能有波纹、发雾、色差,因为触控面板直接面向消费者外观检验。客户原有抛光轮组合是通用型,量产时镜面良率波动大,高端订单经常因为外观问题被退货。瑛利豪技术团队驻场后,根据产品特点定制了一套抛光轮组合,帮助客户把镜面良率稳定在高位。本文复盘整个案例。
一、客户痛点
1. 镜面良率波动大
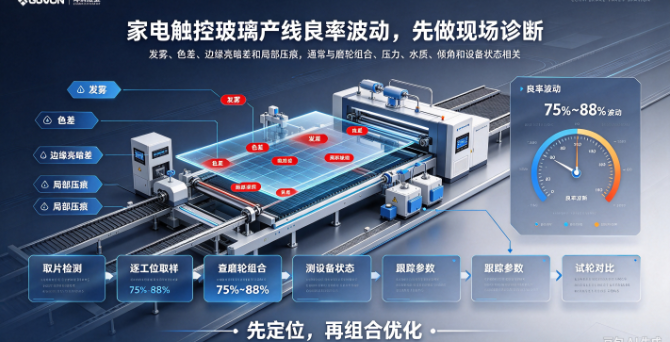
客户镜面良率在 75%~88% 之间波动,时好时坏。一批货合格,下一批可能因为发雾或色差被客户退回。
2. 发雾和明暗色差
玻璃侧光看,表面有一层雾感,斜面上有明暗交替带。普通客户可能不注意,但家电品牌方验厂时必检。
3. 抛光轮寿命短
为了追求光泽,客户把抛光轮压力加大,橡胶轮几天就磨完,羊毛轮掉毛严重。耗材成本高。
4. 调机依赖老师傅
换班或换产品时,新师傅调出来的参数和老师傅不一样,良率跟着波动。没有标准化工艺参数。
5. 高端订单接不住
品牌方对触控玻璃外观要求逐年提高,客户因为良率不稳定,几个高端项目竞标失败。
二、现场诊断过程
瑛利豪团队到厂后做了以下工作:
1. 取片分析:取客户不同批次玻璃样本,侧光拍照,记录发雾、色差、波纹位置。
2. 逐工位取样:在每道磨轮后取一件玻璃,单独看该工位后的表面状态,定位问题出在哪一道。
3. 检查磨轮组合:记录每道工位磨轮型号、粒度、硬度、使用时长。
4. 测量设备状态:主轴跳动、倾角、压板压力、冷却水质、喷嘴位置。
5. 跟踪参数:记录每道工位切深、压力、转速、进给速度。
6. 试轮对比:现场用不同配方磨轮试抛,观察光泽和表面变化。
三、诊断结论
良率波动不是单一原因,而是几个问题叠加:
1. 磨轮粒度跳档太大
客户原工艺:粗磨 #240 后直接接 #800 水松轮,中间缺少 #400~#600 过渡。粗磨纹路太深,水松轮一轮打不细,残留纹路在抛光后表现为发雾和色差。
2. 橡胶轮硬度不对
客户用偏硬橡胶轮做精抛,硬轮贴合差,触控面板有微弧面,硬轮接触不均,斜面上出现明暗带。
3. 抛光压力过大
为了"压亮",橡胶轮和羊毛轮压力都偏大。橡胶轮过压变形,轮面板结加速;羊毛轮高速下掉毛,粘在玻璃表面形成白点。
4. 冷却水质差
客户冷却水过滤器长期不换,水中玻璃微粉含量高。杂质附着在抛光轮面,嵌入玻璃表面形成细小麻点和发雾。
5. 倾角偏移
两道抛光轮倾角有偏差,磨轮工作面和玻璃面不平行,接触压力不均,斜面上出现明暗交替带。
四、定制方案
1. 补齐粒度梯度
把原来的 5 工位调整为 7 工位:
- 工位 1~2:#240 金刚轮粗磨成型。
- 工位 3:#400 树脂轮过渡打细。
- 工位 4:#600 树脂轮精磨。
- 工位 5:#1000 水松轮过渡抛光。
- 工位 6:中软橡胶轮精抛(定制邵氏 45)。
- 工位 7:高密度固结羊毛轮终抛。
粒度从 #240→#400→#600→#1000→橡胶→羊毛,每道收细一档,不跳档。
2. 定制中软橡胶轮
针对触控面板微弧面,定制邵氏 45 中软橡胶轮。比客户原来用的硬轮贴合好,又不会太软导致过抛。弧面接触均匀,消除明暗带。
3. 高密度固结羊毛轮
客户原来羊毛轮掉毛严重,换用高密度+高固结强度羊毛轮。纤维排列紧密,高速下不掉毛,轮面形状保持久,镜面光泽稳定。
4. 降低抛光压力
橡胶轮压缩量从原来的偏大降到 0.15~0.2mm。羊毛轮压力轻压走 1~2 遍。不靠重压抛光,靠梯度均匀打细和柔性贴合提亮。
5. 改善冷却水质
建议客户更换过滤器滤芯,把冷却水精滤从 50 微米降到 25 微米。同时每周清水箱底泥,减少水中杂质。
6. 校正倾角
逐工位校正磨轮倾角,重点调整第 6 道橡胶轮和第 7 道羊毛轮,确保工作面和玻璃面平行。
7. 建立工艺参数卡
每道工位磨轮型号、粒度、硬度、切深、压力、转速全部记录,做成产品工艺卡。换班换产品直接查表,不依赖老师傅经验。
五、实施效果
方案上线后跟踪一个月,主要改善如下(典型改善幅度,供参考):
- 镜面良率:从原来 75%~88% 波动,稳定在 93%~96%。
- 发雾和色差:侧光检查,发雾基本消除,斜面明暗带消失。
- 橡胶轮寿命:压力降低后,从原来 3~5 天延长到 8~10 天。
- 羊毛轮掉毛:高密度固结轮掉毛明显减少,玻璃表面白点缺陷大幅下降。
- 耗材成本:虽然定制轮单价略高,但寿命延长+不良率下降,综合成本下降。
- 高端订单:良率稳定后,客户顺利通过两个家电品牌方验厂,拿到高端触控玻璃订单。
六、客户反馈
客户生产主管表示:之前一直在换抛光轮,总觉得是轮不好。瑛利豪师傅来了之后,先在每道工位后取样,发现发雾从第 3 道就开始有了,不是抛光轮的问题。补齐 #400 过渡轮、换了中软橡胶轮、压力降下来、过滤器也换了,良率一下就稳了。现在有了工艺卡,换班也不乱。
七、案例启示
- 良率波动是系统性问题:不是抛光轮一个工位的事,从粗磨到终抛每道都要到位。
- 粒度不能跳档:#240 直接接 #1000,中间断层,纹路打不细,抛光再亮也发雾。
- 抛光轮硬度要匹配产品形状:触控面板有微弧面,硬轮贴不上,明暗带就来。
- 重压不解决问题:压力大只让轮面磨损快,光泽反而不均。梯度均匀才是正道。
- 冷却水质不能忽略:水中杂质是发雾和麻点的隐形来源。
- 工艺卡要落地:调好参数后记录下来,不依赖老师傅。
八、总结
家电触控玻璃镜面良率,靠的是从粗磨到终抛每道工位各司其职:粒度梯度均匀、抛光轮硬度匹配弧面、压力轻而稳、冷却水质干净、倾角校正到位。瑛利豪通过定制磨轮组合+工艺诊断+参数标准化,帮助客户把镜面良率从波动状态拉到稳定高位,接住了高端订单。高端产品拼的不是某一支好轮,而是整套工艺的一致性。
注:本文为典型应用案例复盘,具体数据根据客户实际工况记录整理,仅供参考。不同产线、产品和设备条件下,改善幅度会有所差异。