
瑛利豪案例:大尺寸岩板直边产线,长寿命金刚轮方案减少停机频次
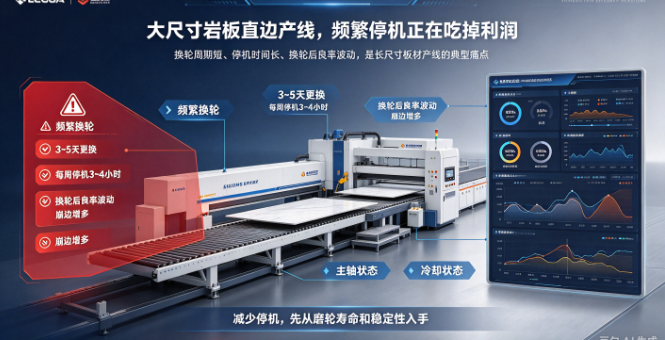
瑛利豪案例:大尺寸岩板直边产线,长寿命金刚轮方案减少停机频次
某岩板深加工企业主营大尺寸岩板台面和墙面饰面板,板材规格 1600×3200mm 起步,最宽到 1800×3600mm。客户用直边机大批量磨边,核心痛点是金刚轮磨损快、换轮频繁,一条产线一周换 2~3 次粗磨金刚轮,每次停机换轮加调机要 1 个多小时,产能损失严重。瑛利豪技术团队驻场后,针对大尺寸岩板高负荷磨削工况,推荐长寿命金刚轮方案,帮助客户把换轮频次降下来。本文复盘整个项目。
一、客户痛点
1. 金刚轮磨损快
岩板硬度高,粗磨金刚轮负荷大。客户原用金刚轮,3~5 天就磨到尺寸极限,必须更换。一条线一周换 2~3 次粗磨轮。
2. 换轮停机时间长
每次换轮包括:拆旧轮、装新轮、对中、调切深、跑首件、试磨检验。一次完整换+调要 1~1.5 小时。一周光换粗磨轮就损失 3~4 小时产能。
3. 换轮后良率波动
新轮上机后要重新跑合,前几批玻璃/岩板边缘尺寸和表面状态不稳定,良率波动。
4. 崩边问题
金刚轮磨损后期,磨粒钝化,切削力下降,客户为了效率硬推进给,岩板边缘崩边增多。
5. 综合成本高
虽然原用金刚轮单价不高,但算上停机损失、调机人工、崩边报废,综合成本远超轮子本身。
二、现场诊断过程
瑛利豪团队到厂后做了以下工作:
1. 测量岩板参数:板材厚度、硬度、磨削余量、磨边长度。
2. 记录原用轮寿命:跟踪 3 支原用金刚轮,记录从上机到更换的加工米数和工时。
3. 检查轮面磨损状态:拆下来看磨损均匀度、磨粒脱落情况、轮面颜色。
4. 测量设备工况:主轴转速、切深、进给速度、冷却流量、主轴跳动。
5. 观察崩边位置:记录崩边是出现在轮面哪个阶段、什么位置。
6. 试轮对比:现场装瑛利豪长寿命金刚轮,跟踪寿命和表面质量。
三、诊断结论
磨损快不是单一原因:
1. 原用轮结合剂偏软
原用金刚轮结合剂偏软,磨粒把持力不够。岩板高负荷下,磨粒还没磨钝就整块脱落,轮面快速塌陷。
2. 金刚石浓度偏低
原用轮金刚石浓度不高,单位面积磨粒少,单颗磨粒负荷大,磨损快。
3. 切深偏大
客户为了效率,单次切深 0.3mm 以上。岩板硬,大切深导致磨粒冲击负荷大,碎裂脱落快。
4. 冷却不足
岩板磨削发热大,客户冷却水量偏小,轮面温度高,结合剂热软化,磨损加速。
5. 轮面磨损不均
观察拆下的轮,工作面一侧磨损比另一侧快。说明磨头倾角或进给有轻微偏斜,单侧负荷重。
四、长寿命金刚轮方案
1. 高浓度+中硬结合剂
瑛利豪长寿命金刚轮:
- 金刚石浓度:比原用轮提高约 30%,单位面积磨粒多,单颗负荷小。
- 结合剂:中硬配方,把持力强,磨粒磨钝后才脱落,不早掉。
- 适配工况:针对岩板高硬度、大切深场景设计。
2. 磨削参数优化
配合新轮,调整工艺参数:
- 单次切深从 0.3mm 降到 0.15~0.2mm,分多刀走。
- 进给速度适当放慢,减少冲击。
- 冷却水量加大,喷嘴对准磨削区。
- 线速度控制在 18~22m/s 区间。
3. 校正磨头倾角
调整磨头倾角,让磨轮工作面均匀接触岩板边缘,消除单侧偏磨。
4. 建立换轮计划
根据新轮寿命数据,制定预防性换轮计划,利用订单间隙换轮,不等磨到极限才停。
五、实施效果
方案上线后跟踪一个月,主要改善如下(典型改善幅度,供参考):
- 金刚轮寿命:从原来 3~5 天延长到 10~14 天,寿命翻倍以上。
- 换轮频次:从一周 2~3 次降到 10~14 天一次,停机时间大幅减少。
- 月度停机损失:按每次换+调 1.5 小时算,每月减少约 6~8 小时停机。
- 崩边率:磨轮磨损均匀,后期不再因为磨钝硬推导致崩边,崩边率明显下降。
- 边缘表面:高浓度轮切削均匀,岩板边缘纹路更一致,后道抛光工作量减少。
- 综合成本:长寿命轮单价略高,但算上减少的停机、调机、崩边报废,综合成本下降。
六、客户反馈
客户设备主管表示:之前觉得金刚轮就是耗材,磨完就换,谁家便宜买谁的。瑛利豪师傅来了之后,先量了我们原来轮子的实际寿命和磨损状态,发现不是轮子不耐磨,是结合剂太软+切深太大+冷却不够,三个原因叠加。换了长寿命轮,切深降一点,水开大一点,轮子用了两周还没磨完,停机少了一大截。
七、案例启示
- 磨轮寿命短不一定是质量差:结合剂、浓度、切深、冷却、设备偏斜,都影响寿命。
- 高浓度+硬结合剂才耐磨:岩板硬负荷大,软轮低浓度轮磨得快,反而不划算。
- 切深不是越大越高效:大切深让磨粒冲击碎裂,磨损加快,综合效率反而低。
- 冷却不能省:岩板磨削发热大,冷却不足直接加速结合剂热软化。
- 算综合成本:单价低不代表省钱,停机+报废+调机成本远高于轮子差价。
- 预防性换轮:不等磨到极限,利用订单间隙换,减少非计划停机。
八、总结
大尺寸岩板直边产线的粗磨金刚轮,是整条线磨损最快、停机最频繁的工位。选对高浓度中硬结合剂长寿命轮,配合合理切深、充足冷却和磨头校正,轮子寿命翻倍,停机频次减半。磨轮不是越便宜越好,而是要算全周期综合成本。瑛利豪针对岩板高负荷工况的长寿命方案,帮工厂把频繁停机变成预防性维护,产线效率自然上来。
注:本文为典型应用案例复盘,具体数据根据客户实际工况记录整理,仅供参考。不同产线、产品和设备条件下,改善幅度会有所差异。



