
深圳市瑛利豪实业:抛光轮表层釉化修复,免更换恢复镜面抛光能力实操
深圳市瑛利豪实业:抛光轮表层釉化修复,免更换恢复镜面抛光能力实操
在玻璃、岩板深加工产线,抛光轮持续量产一段时间后,很容易出现表层釉化问题。轮面的孔隙被玻璃微粉、抛光蜡残渣、冷却水中杂质填满固化,形成一层致密光滑的硬壳。很多车间一旦发现镜面发雾、光泽衰减,就直接更换整套抛光轮,造成耗材浪费。实际上,只要抛光轮基体完好无损,通过标准化的表层修锐修复,就可以重新打开封闭孔隙,恢复抛光轮的切削、储屑与保水能力,无需直接换新。但釉化修复存在明确安全边界:基体开裂、变形、分层的抛光轮禁止修复使用。
1. 什么是抛光轮表层釉化,区分釉化与正常磨损
釉化属于表层孔隙堵塞失效,并非耗材整体磨损耗尽,水松轮、羊毛轮等软质抛光耗材最容易出现这类问题。
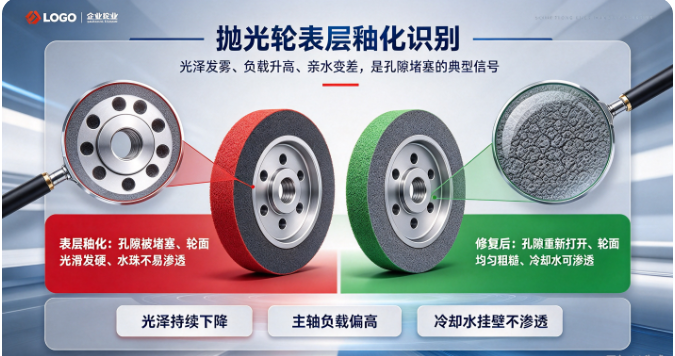
典型识别特征:轮面触感坚硬光滑,孔隙肉眼几乎不可见;同等工艺参数下加工的玻璃镜面发雾、光泽持续下降;抛光主轴负载电流升高;冷却水无法均匀浸润轮面,出现水珠挂壁不渗透。
二者区分要点:正常磨损是轮体整体均匀消耗,轮廓缓慢缩小;釉化只是表面一层被封堵,抛光轮内部孔隙结构依旧完好。
2. 抛光轮釉化形成四大诱因
① 冷却水质杂质多,微米级玻璃粉末持续沉积填充孔隙;
② 抛光压力过大,摩擦产生高温,粉料与抛光助剂熔融固化在轮面;
③ 产线长时间不间断生产,缺少定期的轮面清洁维护;
④ 抛光轮本身孔隙率偏低,储屑空间不足,更容易快速堵孔釉化。
3. 修复前安全判定(实操首要步骤)
停机执行锁机挂牌,切断设备动力,逐项检查轮体状态:
✅ **可修复**:基体完整无裂纹、无鼓包、无偏心变形,仅表层出现釉化堵塞。
❌ **禁止修复**:基体开裂、轮体偏心、边缘缺损、材料老化分层。这类抛光轮高速运转存在爆裂风险,必须直接报废更换。
4. 分品类抛光轮釉化修复实操方法
配套工具:金刚石修锐块 / 金刚石修笔、足量清水冷却。
- 水松轮:设备低速运行,轻量往复修磨表层 0.1~0.2mm,打开表层封闭孔隙,同时持续大水冲洗,将孔隙内沉积粉尘、固化杂质彻底冲净。严禁单次切削过深,避免破坏轮体原有轮廓结构。
- 羊毛抛光轮:优先低压清水冲洗 + 柔性梳理,不做深度切削修磨。表层硬质结块,可使用细粒度金刚石修笔轻微梳理表层纤维,清理固化抛光粉尘。
通用操作准则:全程低速、轻压力,禁止高速状态下修轮;修磨完成后必须长时间冲洗轮面,清除脱落碎屑。
5. 修复后的效果验证流程
第一步:外观目视检查,抛光轮表层孔隙重新显露,不再形成连续光滑硬壳。
第二步:小样板试抛,检测镜面光泽度,确认发雾、光泽明暗不均问题消除。
第三步:浸润测试,冷却水可以均匀附着渗透进轮面孔隙。
重要提醒:抛光轮修复存在次数上限,一般最多 2~3 次;反复多次修锐会破坏原有轮廓精度,达到寿命极限必须更换。
6. 釉化预防性管控,减少频繁抢修
- 冷却水加装精密过滤装置,减少悬浮微粉进入抛光工位;
- 合理管控抛光工位压力,降低摩擦高温,避免杂质熔融固化;
- 建立台账,设置周期性预防性轻修轮,产线连续生产定时清理轮面;
- 根据加工板材、镜面要求,匹配对应孔隙率的抛光轮。
7. 现场五大实操误区
误区 1:修磨深度过大,破坏抛光轮原始轮廓,导致玻璃边部尺寸超差;
误区 2:高速状态修锐,摩擦高温损伤轮体结构,埋下安全隐患;
误区 3:修锐之后不充分冲洗,碎屑残留在孔隙,上机加工快速二次堵孔;
误区 4:基体存在裂纹依旧强行修复,高速作业引发安全事故;
误区 5:过度依赖修复,忽略耗材自然磨损,长期造成镜面品质波动。
8. 瑛利豪配套工艺方案
深圳市瑛利豪实业针对水松轮、羊毛轮全系列抛光耗材,配套釉化修复标准化工艺指导。结合客户设备类型、加工板材(家电玻璃、岩板、超薄玻璃等),提供修锐进给量、主轴转速、冷却流量等参数规范,协助车间搭建抛光轮全周期维护台账。在稳定镜面加工品质的前提下,延长抛光耗材有效使用周期,降低产线耗材综合成本。
9. 总结
抛光轮表层釉化不等于直接报废,标准化的表层修锐修复是深加工车间降本增效的实用手段,但必须严守安全底线。相比釉化严重之后紧急抢修,建立常态化预防性维护,才是稳定镜面良率、减少产线停机的最优方案。



