
瑛利豪上门维保纪实:老款双边机振动治理,同步重构整套磨轮工艺参数
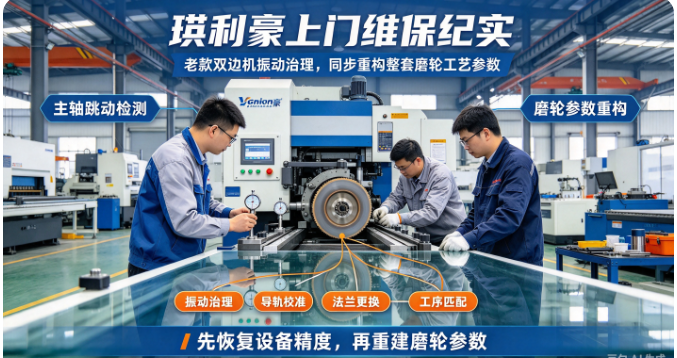
瑛利豪上门维保纪实:老款双边机振动治理,同步重构整套磨轮工艺参数
一家佛山的玻璃深加工工厂,车间里一台老款双边机已经跑了八年。最近半年,设备振动越来越明显,磨出来的玻璃边部出现规律性波纹,抛光光泽也忽好忽坏。工厂换了两批抛光轮,调整了磨头压力,问题始终反复。最后联系瑛利豪技术团队上门,从设备振动和磨轮参数两个维度一起处理,才把问题彻底解决。
这是一个典型的老设备问题:设备精度下降后,磨轮参数还是按以前的状态在跑,两者已经不匹配了。
01 现场问题:振动+波纹+光泽不稳
技术团队到现场后,先观察了这台双边机的运行状态。问题集中在三个方面:
- 磨头振动明显:设备运行时,磨头位置能感觉到明显的规律性振动,手放在机身上有麻手感。
- 玻璃边部有波纹:磨出来的直边用手摸能感觉到细微的周期性起伏,对着光看有明暗交替的条纹。
- 抛光光泽不稳定:同一批玻璃,有的边部透亮,有的发雾。工厂师傅调了好几次抛光轮压力,还是时好时坏。
工厂之前一直把问题归在磨轮上,换了金刚轮、树脂轮、抛光轮,效果都不理想。
02 诊断:振动根源在主轴和导轨
瑛利豪技术团队到现场后,没有急着换轮子,而是先做设备检测:
第一步:测主轴跳动。用百分表打金刚轮安装面,径向跳动达到了 0.08mm,端面跳动也偏大。正常标准应该控制在 0.02mm 以内,这个数值已经超出了一倍多。
第二步:查导轨和丝杠。检查直线导轨的预紧力和丝杠间隙,发现导轨长期磨损后预紧力下降,进给时磨头有微小的横向窜动。
第三步:查磨轮安装。检查法兰盘和锁紧螺母,发现法兰盘端面有磨损,磨轮装上去之后同轴度不够。
综合判断:振动的根源是主轴轴承磨损+导轨预紧力下降+法兰盘磨损,三个因素叠加,导致磨头在磨削时带着规律振动。这种振动传到玻璃上,就是边部波纹;传到抛光轮上,就是光泽不均。
03 振动治理:先把设备精度恢复
诊断清楚后,先处理设备问题:
- 更换主轴轴承,重新校准主轴与磨头座的同轴度。
- 调整直线导轨预紧力,消除进给窜动。
- 更换磨损的法兰盘,保证磨轮安装同轴度。
- 检查并清理冷却水路,确认每个喷嘴出水正常。
处理完之后,重新打表复测主轴跳动,回到了 0.02mm 以内的正常范围。磨头运行声音明显变平稳,振动基本消失。
04 磨轮工艺参数重构
设备精度恢复之后,不能直接沿用旧参数。因为之前设备状态差时,工厂为了应对振动和波纹,已经把磨轮参数调到了一个"凑合能用"的状态。现在设备精度好了,参数必须重新匹配。
金刚轮参数重建:从保守吃刀量起步,逐步调试到合适值。粗磨后边部余量控制在均匀的 0.05~0.08mm,不再有波纹残留。
树脂轮参数重建:根据恢复后的设备精度,重新调整抛光压力。之前因为振动大,树脂轮压力调得偏高来"压平"波纹;现在设备平稳了,压力降到合适区间,精磨纹路去除干净,边部呈均匀哑光。
抛光轮参数重建:水松轮和羊毛轮的压力和转速重新匹配。之前因为前面精磨有波纹,抛光轮一直在额外做"去纹"工作,消耗快、效果差。现在精磨基面干净了,抛光轮只做提亮,光泽均匀稳定。
整套参数从粗磨到精磨再到抛光,重新走了一遍试磨流程,确认每道工序之间余量衔接合理。
05 效果验证
设备治理+参数重构完成后,连续试磨了 50 片玻璃:
- 边部波纹完全消失,手感光滑;
- 抛光光泽均匀透亮,批次之间一致性好;
- 磨头运行平稳,振动和异音消失;
- 树脂轮和抛光轮消耗速度回归正常,不再因为设备问题而异常加速损耗。
工厂师傅反馈:最明显的感受是"不用天天盯着调机了"。参数稳定后,产线良品率从之前的不到 90% 提升到 97% 以上。
这个案例说明一个道理:老设备出问题,不能只换磨轮,必须先把设备精度恢复,再重新匹配整套磨轮参数。设备和磨轮是一个系统,单改任何一边都解决不了根本问题。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套,同时面向玻璃深加工工厂提供上门维保服务。无论是老设备振动治理、大修后参数重建,还是产线工艺调试,我们都可以到现场,从设备到磨轮整体排查、整体解决。



