
深圳市瑛利豪实业:工厂维保改造案例:建立定期点检机制后,磨轮综合消耗下降
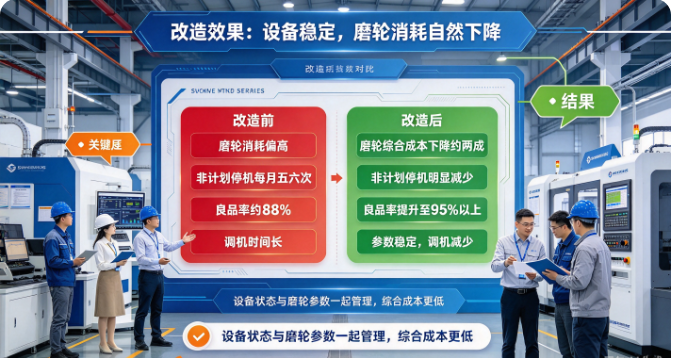
深圳市瑛利豪实业:工厂维保改造案例:建立定期点检机制后,磨轮综合消耗下降
东莞一家做家电玻璃的深加工工厂,之前一直被一个问题困扰:磨轮消耗快、停机频繁、良品率上不去。工厂觉得是磨轮质量不好,换了好几家供应商,成本没降下来,问题也没解决。后来在瑛利豪技术团队的建议下,工厂做了一次维保改造,建立了定期点检机制。三个月后,磨轮综合消耗明显下降,停机时间也少了。
这个案例的核心启示是:很多磨轮消耗问题,根源不在磨轮本身,而在设备状态没有被持续跟踪。
01 改造前:磨轮消耗快、停机频繁
工厂有三条双边磨边线,主要加工家电面板玻璃。改造前的状态是:
- 金刚轮平均一个半月换一次,树脂轮一个月换一次,抛光轮三周换一次,消耗速度偏快。
- 每月非计划停机五六次,大部分是磨轮异常磨损后紧急更换。
- 良品率在 88% 左右波动,崩边和光泽不均是主要不良项。
- 师傅每天花大量时间调机,换完轮子要重新对参数,产出效率上不去。
工厂之前的应对方式是"坏了再修、磨完再换",完全被动。磨轮消耗快,就换更便宜的供应商;结果便宜轮子质量更不稳定,消耗更快,进入恶性循环。
02 点检机制怎么建的
瑛利豪技术团队到现场后,先帮工厂梳理了点检机制的框架。核心是把"凭感觉维护"变成"按数据维护":
每日点检(操作工):每班开机前花五分钟检查几项关键指标——主轴运转声音是否正常、冷却水出水是否均匀、磨头升降是否顺畅、磨轮安装是否牢固。发现异常立即记录,不要带病运行。
每周检测(机修):每周用百分表测一次主轴跳动,检查导轨和丝杠状态,记录数据。跳动量超过 0.03mm 就安排保养,不要等到 0.1mm 才停机。
每月深度保养:每月清洗一次冷却水路和水箱,检查磨头锁紧机构,清理粉尘沉积,润滑导轨和丝杠。同时检查各工序磨轮的磨损状态,预判下次更换时间。
建立台账:每台设备建一张维保记录卡,记录每次点检、检测、换件、换轮的日期和数据。三个月后就能看到趋势——哪台设备磨损快、哪类磨轮消耗异常,一目了然。
03 改造过程
机制建起来后,第一个月主要是"补课":把之前积累的设备隐患一次性处理掉。
团队帮工厂做了一次全面检测,发现几条线的主轴跳动都偏大,导轨预紧力也不够,冷却水路有不同程度的堵塞。这些问题之前没人系统查过,一直在影响磨轮消耗。
处理完设备问题后,又根据恢复后的精度状态,重新匹配了整套磨轮参数:金刚轮吃刀量重新标定,树脂轮压力调整,抛光轮转速和流量重新分配。参数和设备状态匹配上之后,磨轮不再是"硬扛着"在工作。
第二个月开始,工厂自己按点检机制执行,瑛利豪技术团队每两周回访一次,看数据、调参数。
04 改造效果
三个月后,数据变化很明显:
- 磨轮寿命延长:金刚轮从一个半月延长到两个月以上,树脂轮从一个月延长到一个半月,抛光轮从三周延长到四周左右。综合磨轮成本下降约两成。
- 停机时间减少:每月非计划停机从五六次降到一两次,大部分问题在点检中提前发现,安排在计划保养时处理。
- 良品率提升:从 88% 提升到 95% 以上,崩边和光泽不均的不良项明显减少。
- 调机时间减少:参数稳定后,师傅不用天天反复调机,产线有效运行时间增加。
工厂老板的反馈是:之前总觉得磨轮买贵了不划算,现在发现把设备管好,磨轮消耗自然降下来,综合成本反而更低。
05 经验总结
这个案例有几个关键点值得其他工厂参考:
第一,磨轮消耗快,先查设备,不要先换供应商。设备精度不达标,再好的磨轮也会异常损耗。
第二,点检机制不需要大投入。一台百分表、一张记录表、每周半小时检测时间,就能把大部分隐患提前发现。
第三,数据比感觉可靠。主轴跳动从 0.02mm 爬到 0.05mm,这个过程是渐进的,没有记录就感觉不到。有了台账,趋势一目了然。
第四,设备和磨轮要一起管。设备状态变了,磨轮参数就要跟着调。单方面改任何一边,效果都有限。
深圳市瑛利豪实业提供全品类玻璃磨轮配套,同时面向合作工厂提供维保改造和点检机制搭建服务。从设备检测、隐患处理到磨轮参数匹配,我们帮工厂把"坏了再修"的被动模式,转变成"提前预防"的主动模式,从源头降低磨轮综合消耗。



