
深圳市瑛利豪实业:国产磨具进阶:从对标耐磨指标,转向整套工序良率协同设计
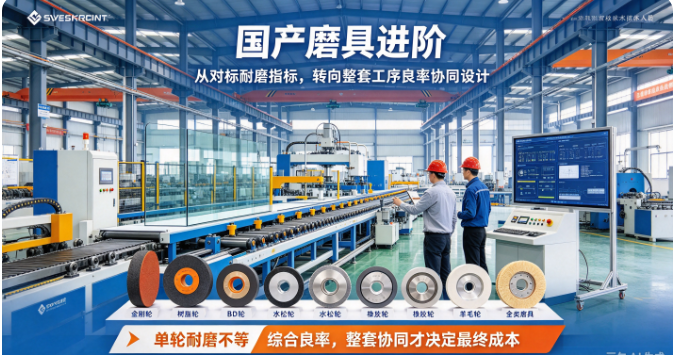
但随着玻璃深加工行业进入存量竞争阶段,单靠耐磨度已经不够了。工厂真正关心的不再是"这只轮子能跑多久",而是"整条线的良品率稳不稳定、综合成本降不降得下来"。国产磨具正在经历第二次进阶:从对标单一耐磨指标,转向整套工序的良率协同设计。
深圳市瑛利豪实业:国产磨具进阶:从对标耐磨指标,转向整套工序良率协同设计
过去十几年,国产玻璃磨具的升级路径很清晰:对标进口产品的耐磨指标,让金刚轮更耐用、树脂轮寿命更长、抛光轮消耗更慢。这个方向帮国产磨具完成了从"能用"到"好用"的第一阶段跨越。
但随着玻璃深加工行业进入存量竞争阶段,单靠耐磨度已经不够了。工厂真正关心的不再是"这只轮子能跑多久",而是"整条线的良品率稳不稳定、综合成本降不降得下来"。国产磨具正在经历第二次进阶:从对标单一耐磨指标,转向整套工序的良率协同设计。
01 过去阶段:拼耐磨度
早期国产磨具和进口产品的差距,最直观的就是寿命。同样一只金刚轮,进口的能跑两个月,国产的一个月就不行了。工厂选型时第一个看的就是耐磨指标:这只轮子能加工多少平米玻璃、能用多少天。
在这个阶段,磨具厂商的研发重点也很明确:提高金刚石浓度、优化结合剂配方、改进制造工艺,让轮子更耐磨。这个方向是对的,它解决了"国产磨具寿命太短"的基本问题。
但当国产磨具的耐磨度追上来之后,新的问题出现了。
02 问题:单轮耐磨不等于综合良率
一只轮子很耐磨,但整条线的良品率不一定高。原因在于,玻璃磨边是一个多工序链条:金刚轮粗磨、树脂轮精磨、BD轮预处理、水松轮或羊毛轮抛光。每道工序的磨具不是孤立工作的,它们之间的余量分配、参数匹配、性能衔接,直接决定最终成品质量。
举个例子:一只特别耐磨的金刚轮,锋利度衰减很慢,但如果它留下的粗磨纹路太深,树脂轮要花更大代价去磨,反而消耗更快、抛光效果更差。再比如,抛光轮很耐用,但如果前面精磨没处理好,抛光轮一直在额外"补课",再好的抛光轮也出不了镜面效果。
这就是为什么很多工厂发现:换了更耐磨的磨轮,单件消耗成本降了一点,但良品率没涨,综合算下来总成本没降多少。因为瓶颈不在某一只轮子,而在整套工序的协同。
03 转变:从单轮到整套工序
行业里领先的磨具厂商,研发思路正在发生变化:不再只盯着"这只轮子耐磨不耐磨",而是从整条工序链出发,设计一套磨具组合方案。
具体来说,就是回答几个问题:
- 金刚轮粗磨后,留给树脂轮的余量多少最合理?
- 树脂轮的硬度和弹性,怎么匹配粗磨纹路的去除需求?
- BD轮预处理,在什么工况下需要、什么工况下可以省略?
- 水松轮和羊毛轮的参数,怎么和前面工序衔接,才能稳定出镜面?
- 整套磨轮的消耗节奏怎么匹配,才能让各工序轮子大致同时到达寿命终点?
这就是"整套工序良率协同设计"的核心:不是让每只轮子单独最优,而是让整套组合在具体设备、具体玻璃、具体工况下,整体良率最高、综合成本最低。
04 良率协同设计意味着什么
这种转变对磨具厂商提出了更高要求:
第一,不能只卖单轮,要卖整套方案。工厂需要的不是一只好金刚轮,而是从粗磨到抛光的整套磨轮组合,每道工序的参数都经过匹配验证。
第二,不能只看实验室数据,要看产线实测。耐磨指标在实验室里测出来好看,不代表在真实设备上跑起来效果好。必须放到客户的产线上,根据实际玻璃厚度、加工速度、设备精度,反复调试迭代。
第三,不能只做产品,要做工艺服务。磨具卖出去之后,还要帮工厂调参数、做验证、处理问题。磨具厂商从耗材供应商,变成了工艺合作伙伴。
第四,不能一套方案打天下。不同工厂、不同设备、不同玻璃,工序组合都不一样。磨具厂商需要根据客户具体情况定制方案,而不是标准化产品一刀切。
05 瑛利豪的实践
深圳市瑛利豪实业在磨具配套领域,正在从单轮供应商向整套工序方案商转型。我们的产品覆盖金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类,能够根据客户设备状态和加工场景,设计从粗磨到镜面抛光的整套磨轮组合。
在具体落地中,我们不只是把轮子卖出去,而是到现场和工厂一起试磨、调参数、做验证。粗磨余量怎么分配、树脂轮硬度怎么选、抛光轮压力怎么配,都根据实际产线状态来定。目标是让整套磨轮在客户的设备上跑起来,良品率最稳、综合成本最优。
国产磨具的第一次进阶,解决了"耐不耐用"的问题。第二次进阶,要解决的是"整套工序能不能协同出好结果"。这不是某一只轮子的升级,而是整个磨具行业服务模式的升级。



