
深圳市瑛利豪实业:瑛利豪技术落地案例:直边机频繁崩边,金刚轮出刃状态重新调校
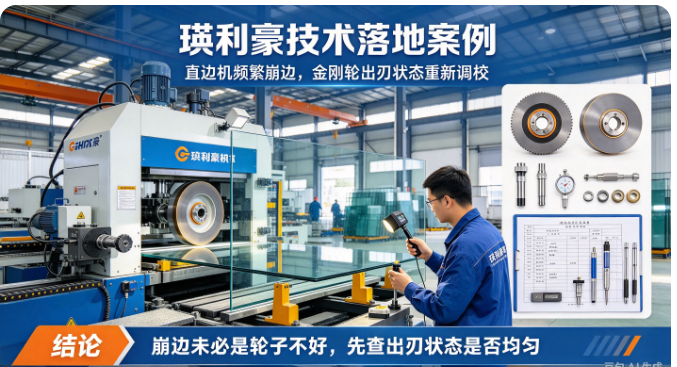
瑛利豪技术团队到现场后,没有急着建议换新轮,而是先检测了金刚轮的出刃状态。问题的根源,恰恰出在轮子的出刃上。
深圳市瑛利豪实业:瑛利豪技术落地案例:直边机频繁崩边,金刚轮出刃状态重新调校
东莞一家玻璃加工厂的直边机最近频繁出问题:磨出来的玻璃直边边角崩裂,有的在进刀位置,有的在出刀位置,严重时一片玻璃上出现好几处崩边。工厂换了一批新金刚轮,崩边情况稍微好一点,但跑了几天又反复。师傅们调整了进给速度和吃刀量,问题始终没有彻底解决。
瑛利豪技术团队到现场后,没有急着建议换新轮,而是先检测了金刚轮的出刃状态。问题的根源,恰恰出在轮子的出刃上。
01 现场问题:崩边位置不固定
直边机崩边是常见问题,但这家工厂的崩边有个特点:位置不固定。
- 有的崩边在玻璃进刀端,有的在出刀端;
- 有的是边角小缺口,有的是整条边局部崩裂;
- 同一批玻璃,有的片崩、有的片不崩,没有明显规律。
工厂之前的判断是"金刚轮不够锋利",所以换了新轮子。但新轮装上后,崩边并没有根治,只是稍微缓解了几天。
02 诊断过程:从设备到磨轮逐一排查
技术团队到现场后,按顺序排查:
第一步:查设备基础精度。用百分表检测主轴跳动,结果在正常范围内;导轨和进给机构检查下来也没有明显间隙。设备基础状态没有大问题。
第二步:查吃刀量和进给速度。工厂为了减少崩边,已经把吃刀量调得很小、进给速度放慢,但崩边还是出现。说明问题不是简单的"参数太大"。
第三步:观察金刚轮工作面。仔细看金刚轮的工作层,发现了问题:轮子的金刚石出刃不均匀,有的位置磨粒突出明显、有的位置磨粒几乎埋在结合剂里。用手触摸工作面,能感觉到明显的高低不平。
这就是症结所在:金刚轮的出刃状态不均匀,切削时不是整个工作面均匀参与磨削,而是局部磨粒在"啃"玻璃。这种不均匀的切削力,就是崩边的直接原因。
03 为什么出刃不均匀会导致崩边
金刚轮的切削能力,取决于金刚石磨粒从结合剂中露出的高度——这就是"出刃"。出刃均匀,整个工作面每颗磨粒都参与切削,切削力平稳,玻璃边部受力均匀,不容易崩边。
出刃不均匀时,突出的磨粒承担了大部分切削任务,受力集中在局部。这些局部磨粒切削量大,冲击大,玻璃在边角处就容易崩裂。而那些出刃不足的位置,磨粒几乎不参与切削,等于空转,磨削效率也上不去。
出刃不均匀的原因有几种:
- 轮子使用时间长了,结合剂磨损不均匀;
- 之前加工过不同材质的玻璃,负载变化导致异常磨损;
- 轮子存放不当,工作面局部受潮或受撞击;
- 修轮(开刃)没有做到位,新轮装上后没有充分开刃就直接量产。
工厂之前换新轮子后崩边缓解了几天,是因为新轮刚装上时出刃还算均匀;跑了几天后,磨损开始不均匀,崩边又回来了。
04 重新调校:开刃+参数匹配
找到问题后,处理分两步:
第一步:重新开刃修磨金刚轮。用修砂轮对金刚轮工作面进行修磨,把不均匀的出刃重新修均匀。修磨时控制修磨量,不要一次磨太多,让整个工作面的金刚石磨粒露出高度一致。修完后空转检查,用手触摸工作面,感受均匀度。
第二步:匹配磨削参数。出刃均匀后,重新调整吃刀量和进给速度。之前因为出刃不均匀,工厂把参数调得很保守;现在轮子状态正常了,可以适当提高吃刀量和进给速度,在保证不崩边的前提下提升效率。
第三步:后续保养建议。金刚轮不要等到严重不均匀才修,每运行一段时间就检查一次出刃状态,发现不均匀及时修磨,不要等到崩边频繁才处理。
05 效果验证
重新调校后,连续试磨了 50 片玻璃:
- 崩边基本消失,边部光滑均匀;
- 磨削效率提升,因为出刃均匀后切削效率上来了,可以适当提高进给速度;
- 金刚轮消耗回归正常,不再因为局部过度磨损而提前报废;
- 后续精磨和抛光轮的负担也减轻了,因为粗磨基面平整了。
工厂师傅反馈:之前总觉得崩边是"轮子不够好",现在才发现是出刃状态没调好。同一个轮子,修均匀之后效果完全不一样。
这个案例说明:崩边问题不一定是换轮能解决的,很多时候是磨轮状态没有调好。金刚轮的出刃状态、修磨方式、参数匹配,都直接影响加工效果。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。在供轮的同时,我们也提供现场调试服务,帮工厂判断问题出在设备、参数还是磨轮状态,对症下药,不盲目换轮。



