
深圳市瑛利豪实业:磨轮不是耐磨越高越划算,综合良率才是核心指标
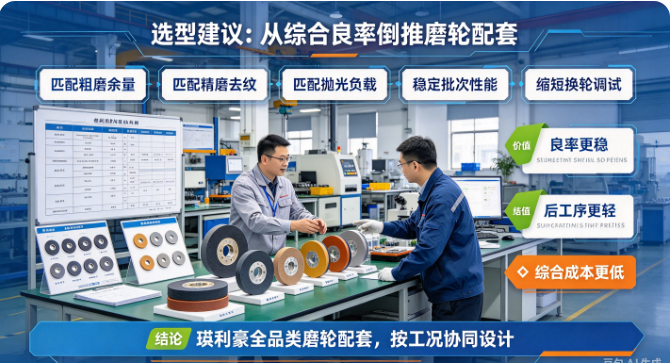
这个逻辑看起来没问题,但实际算账时往往会发现:选了最耐磨的磨轮,综合成本反而没降下来。因为磨轮只是整个加工链条中的一环,它的耐磨度不等于工厂的最终收益。真正决定成本的,是综合良率。
深圳市瑛利豪实业:磨轮不是耐磨越高越划算,综合良率才是核心指标
选磨轮时,很多工厂采购的第一指标是"耐不耐磨"。同样一只金刚轮,A品牌能跑两个月,B品牌只能跑一个半月,那就选A。树脂轮、抛光轮也一样,谁用得久就买谁的。
这个逻辑看起来没问题,但实际算账时往往会发现:选了最耐磨的磨轮,综合成本反而没降下来。因为磨轮只是整个加工链条中的一环,它的耐磨度不等于工厂的最终收益。真正决定成本的,是综合良率。
01 误区:耐磨越高越划算
把耐磨度当成核心指标,背后是一个简单的成本逻辑:一只轮子用得越久,采购次数越少,单位加工面积的磨轮成本就越低。
这个逻辑本身没错,但它只算了"磨轮采购成本"这一笔账,没有算磨轮在加工过程中对良率、效率、后工序成本的影响。而这些影响加起来,往往比磨轮本身的采购成本大得多。
举个例子:一只特别耐磨的金刚轮,锋利度衰减很慢,但如果它留下的粗磨纹路偏深,树脂轮要花更大代价去磨,抛光轮负担也加重。磨轮本身是省了钱,但树脂轮和抛光轮消耗加快了,后工序时间拉长了,综合成本反而上升。
02 为什么耐磨不等于划算
磨轮的价值,不在于它能跑多久,而在于它帮你稳定加工出多少合格产品。以下几个因素,比耐磨度更影响综合成本:
- 锋利度与磨削效率:一只轮子很耐磨但不够锋利,进给速度就要放慢,产能上不去。磨轮省了,但单位时间产出少了,人工和设备成本增加。
- 粗磨质量:金刚轮留下的纹路是否均匀、余量是否合适,直接决定后续精磨和抛光的负担。粗磨质量差,后工序成本成倍增加。
- 批次稳定性:这一批轮子和下一批轮子性能是否一致。如果每批都要重新调机,试磨浪费的时间和玻璃成本,比磨轮差价大得多。
- 良品率影响:磨轮性能不稳定,崩边、磨纹、光泽波动就会出现。一片玻璃报废的损失,可能是磨轮单价的好几倍。
- 换轮调试成本:换轮子之后重新对刀、调参数、试磨,每次都要花时间。轮子换得勤不勤是一回事,换轮时的调试成本有没有算进去?
把这些因素加起来,一只"特别耐磨"的磨轮,如果锋利度不够、粗磨质量差、批次不稳定,综合账可能并不划算。
03 综合良率才是核心指标
选磨轮真正应该看的指标,是综合良率——用了这套磨轮之后,整条线的良品率稳不稳定、综合成本降没降下来。
综合良率不是单看某一道工序,而是从粗磨到抛光整条链的产出:
- 金刚轮粗磨后,玻璃边部是否均匀、余量是否合适?
- 树脂轮精磨后,粗磨纹路是否去除干净?
- 抛光轮抛光后,镜面效果是否稳定?
- 整条线跑下来,崩边率、磨纹残留率、光泽不良率是多少?
- 换轮调试时间长不长?批次之间品质是否一致?
这些指标加起来,才是磨轮给工厂带来的真实价值。一只磨轮哪怕耐磨度一般,但它粗磨质量好、后工序负担轻、批次稳定、良品率高,综合算下来反而更划算。
04 怎么算这笔综合账
建议工厂换一个思路评估磨轮供应商:
1. 不要只比单只轮子价格和寿命,把整条线的磨轮成本加在一起算。
2. 统计使用不同磨轮后,整线的良品率变化。
3. 统计换轮调试时间和试磨浪费的玻璃数量。
4. 统计后工序(精磨、抛光)的消耗速度有没有变化。
5. 算一笔总账:磨轮采购成本 + 废品损失 + 停机调试成本 + 后工序额外消耗。
算完这笔账你会发现,磨轮单价只占综合成本的一部分。真正影响成本的,是磨轮对整条工序链的影响。
05 瑛利豪的理念
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。我们不希望客户只拿"耐磨度"一个指标来选我们,而是希望客户看综合效果。
在供货的同时,我们会根据工厂设备状态和加工场景,匹配整套磨轮方案:粗磨留多少余量、精磨怎么去纹、抛光怎么出镜面,每道工序的磨轮参数都经过协同设计。我们的目标不是让某一只轮子最耐磨,而是让整条线的综合良率最高、综合成本最低。
磨轮不是越耐磨越划算。真正的划算,是用合适的磨轮组合,稳定跑出合格产品。这才是磨具配套的核心价值。



