
冷却水质对磨轮寿命的影响:水路杂质引发磨轮提前钝化解析
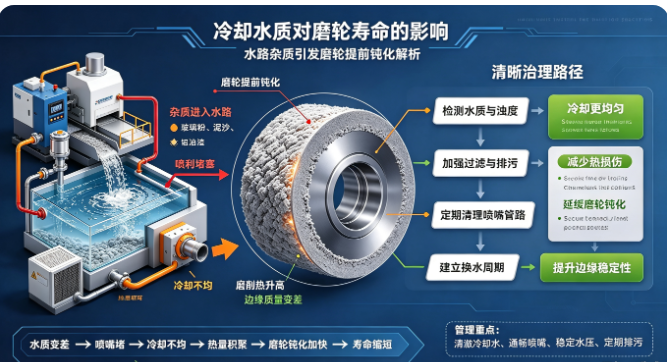
冷却水质对磨轮寿命的影响:水路杂质引发磨轮提前钝化解析
很多加工厂都遇到过这种情况:同一批次的磨轮,这家厂能用三个月,换一家厂一个月就磨钝了。磨轮是同一个型号、同一个供应商,工艺参数也差不多,为什么寿命差这么多?很多人第一反应是磨轮质量不稳定,其实问题往往出在冷却水质上。
冷却水不只是降温那么简单。水里的玻璃微粉、水垢、油污、杂质,会随着磨削过程附着在磨轮表面,加速磨轮钝化。很多加工厂只关注磨轮选型和工艺参数,忽视了冷却水质管理,导致磨轮提前报废,成本白白浪费。
01 磨轮为什么会提前钝化
磨轮钝化,就是磨轮工作面的磨粒变钝、失去切削能力,磨出来的玻璃表面纹路变粗、光洁度下降,甚至出现打滑、发热。正常使用的磨轮,钝化是渐进的——磨粒磨钝了,新的磨粒从结合剂里露出来,保持持续切削能力,这叫"自锐性"。
但如果冷却水质不好,磨轮钝化的速度会明显加快。本来能用三个月的磨轮,一个月就切不动了。提前钝化的原因,不是磨轮本身质量不行,而是磨轮工作面被杂质覆盖、堵塞,磨粒无法正常出刃。
正常情况下,磨粒磨钝后,结合剂会均匀磨损,新的磨粒露出来。但如果水里有杂质,杂质会嵌在磨粒之间、堵在结合剂的孔隙里,把磨粒"埋"住。磨粒被埋住了,就切不动玻璃了,看起来像是磨钝了,实际上是被堵住了。
这种"假性钝化",不是磨轮真的磨完了,而是被水质拖累了。
02 冷却水里有什么杂质
玻璃磨边的冷却水是循环使用的,用久了里面杂质会越来越多。常见的杂质有以下几种。
玻璃微粉。磨削过程中产生的玻璃细粉,是冷却水里最多的杂质。这些微粉很细,悬浮在水里,随着水流冲到磨轮工作面,嵌在磨粒之间。微粉越多,磨轮堵得越快。
水垢和矿物质沉淀。很多工厂用自来水或者地下水,水里的钙、镁离子在磨削高温下会形成水垢,附着在喷嘴、水管和磨轮表面。水垢是硬质的,堵在磨轮孔隙里,很难冲掉。
油污。设备导轨润滑脂、液压油泄漏,会混到冷却水里。油污是磨轮的天敌——油膜附着在磨轮表面,磨粒和玻璃之间被油隔开,切削效率直线下降,还会造成玻璃表面发雾、抛光不均。
藻类和有机物。水箱长期不清洗,水温适宜的话,水里会滋生藻类和细菌。这些有机物粘糊糊的,附着在磨轮表面,和微粉混在一起,堵得更结实。
抛光粉残留。如果磨边线和抛光线共用冷却水,或者水从抛光区流回来,水里还会混着抛光粉残留。这些细粉也会加速磨轮堵塞。
03 水路杂质怎么让磨轮提前钝化
杂质让磨轮提前钝化,主要通过三个途径。
一是堵塞磨轮工作面。玻璃微粉、水垢、有机物混在一起,堵在磨粒之间的缝隙里。磨粒被埋住了,只有很少一部分能真正切削玻璃。磨轮看起来还很厚,但切削能力已经不行了。这就是为什么很多工厂觉得"磨轮没怎么磨损,就是不锋利了"。
二是改变摩擦状态。油污附着在磨轮表面,磨粒和玻璃之间形成油膜,本来应该是磨粒切削玻璃,变成了磨轮和玻璃之间的滑动摩擦。切削效率下降,摩擦发热反而增加,玻璃表面更容易烧伤、起雾。
三是加速结合剂磨损不均。水里有硬质杂质的时候,磨轮和玻璃之间相当于多了一层"磨料",加速磨轮结合剂的不均匀磨损。有的地方磨得快、有的地方磨得慢,轮面很快就不平整了,磨出来的玻璃纹路也不均匀。
这三个作用叠加,磨轮寿命自然就短了。同样一套磨轮,水质好的厂能用三个月,水质差的厂可能一个月就废了。
04 不同磨轮受水质影响的差异
不是所有磨轮都一样怕脏水。不同类型的磨轮,对水质的敏感度差别很大。
金刚轮:主要怕堵塞和油污。金刚轮的磨粒是金刚石,本身很硬,不容易磨钝。但如果水里杂质多,磨粒之间被微粉和水垢堵死,切削效率会明显下降。油污对金刚轮影响也很大——油膜让金刚石磨粒切不进去,磨轮打滑发热。
树脂轮:对水质最敏感。树脂结合剂本身就容易受热软化,如果冷却水脏、杂质多,散热效果差,树脂轮温度升高更快,结合剂容易碳化、打滑。油污也会让树脂轮表面软化,提前失效。
水松轮:最怕堵孔和油污。水松轮是多孔结构,全靠微孔储水储粉。水里杂质多,微孔很快就被堵死,储水能力下降,抛光效果直线下降。油污附着在水松轮表面,会让微孔完全失去作用。
羊毛轮:怕油污和杂质附着。羊毛纤维很细,杂质嵌进去就很难洗出来。油污会让羊毛纤维板结、失去弹性,抛光效果明显下降。
从敏感程度看,水松轮、羊毛轮 > 树脂轮 > 金刚轮。但不管哪种磨轮,水质差都会缩短寿命,只是程度不同。
05 水质管理和水路维护实操
要延长磨轮寿命,冷却水质管理是最容易被忽视、但见效最快的环节。做好以下几点,磨轮寿命能明显延长。
- 定期换水。水箱里的水不要一直用,根据加工量定期更换。一般建议每周至少换一次水,加工量大的车间两三天换一次。换水量不够,杂质越积越多。
- 清理水箱。换水的时候不要只加水,要把水箱底部的沉渣清干净。玻璃微粉大部分都沉在水箱底部,不清干净,换了新水也很快变脏。
- 检查过滤系统。过滤器滤芯要定期清洗或更换。滤芯堵了,水就过滤不过来了,杂质直接冲到磨轮上。根据水质情况,一两周检查一次滤芯状态。
- 喷嘴定期疏通。喷嘴用久了会被水垢和微粉堵塞,出水不均匀、流量下降。定期拆下来用针或者细铁丝通一通,保证冷却水能准确冲到磨削点。
- 防止油污混入。设备导轨、液压系统如果有漏油,要及时修。油污进到冷却水里,对磨轮的伤害比微粉还大。发现水里有油花,马上找漏油点。
- 水温控制。冷却水温度不要太高,夏天可以加个降温装置。水温高了,磨轮散热差,更容易发热钝化,水里也更容易滋生细菌和藻类。
06 什么时候该换水、该清理
很多车间不知道水什么时候该换,一直用到水发黑了才想起来。其实可以通过几个信号判断:
- 水变浑浊、发灰。正常的冷却水应该是清亮的。如果水明显变浑、呈灰白色,说明玻璃微粉已经很多了,该换水了。
- 水面有油花。看到水面有彩色油膜,说明有油污混入,要马上找漏油点。
- 喷嘴出水变小。流量明显下降,可能是滤芯堵了或者喷嘴堵了,要检查清理。
- 磨轮发热变快。同样的参数,磨轮比以前更烫,说明冷却效果下降了,可能是水质变差、水路堵塞。
- 抛光效果下降。水松轮、羊毛轮刚换不久,抛光亮度就上不去,很可能是水里杂质多,堵孔了。
07 管好冷却水,就是省磨轮成本
磨轮是玻璃深加工的高频耗材,成本占比不低。很多工厂在磨轮选型、工艺参数上下功夫,却忽视了冷却水质这个"隐形杀手"。实际上,把水质管好,磨轮寿命延长20%~30%是很常见的,算下来一年能省不少钱。
深圳市瑛利豪实业不仅提供全品类磨轮产品,也会给客户提供水路维护和水质管理的技术建议。从磨轮选型、工艺调试到冷却水路保养,全流程帮客户把磨轮寿命和加工品质稳定下来。
下次觉得磨轮不耐用、提前钝化的时候,先别急着换供应商,看看冷却水是不是该换了、滤芯是不是该洗了。很多问题,根源不在磨轮,在水里。



