
树脂轮高温糊边怎么办?磨削热量控制与冷却液配比实操
树脂轮高温糊边怎么办?磨削热量控制与冷却液配比实操
树脂轮精磨工序中,最让人头疼的问题之一就是糊边——玻璃边部发乌、有焦糊感,摸起来不光滑,抛光后还留着一层雾蒙蒙的印子。很多车间第一反应是树脂轮质量不好,换了新轮子还是糊。其实糊边的根源不是轮子本身,而是磨削热量没控制住,树脂结合剂受热软化、碳化,粘在玻璃表面形成糊层。
树脂轮糊边,说白了就是"热出来的问题"。只要把磨削热量控制住,把冷却做到位,糊边问题就能解决大半。深圳市瑛利豪实业整理了树脂轮高温糊边的成因和控制方法,帮助加工厂减少糊边不良。
01 什么是树脂轮糊边
树脂轮糊边,指的是玻璃边部在精磨过程中,因为磨削温度过高,树脂轮的结合剂受热软化甚至碳化,粘在玻璃表面形成一层发乌、发粘的糊层。
糊边的玻璃有几个明显特征:
- 边部发乌发暗:正常精磨的玻璃边部是均匀的磨砂面,糊边的地方颜色更深、发乌,像蒙了一层灰。
- 摸起来发粘:用手摸边部,不是光滑的磨砂感,而是有点发粘、涩手,像沾了一层东西。
- 抛光后仍有印子:糊边的地方就算经过水松轮、羊毛轮抛光,还是会留一层雾蒙蒙的印子,亮度上不去。
- 树脂轮表面发亮:拆下来看树脂轮工作面,局部变得发亮、光滑,像被烤化了又凝固的样子。
糊边不是整圈均匀出现的,往往是局部一段、一个角特别严重。因为磨削热量不是均匀产生的,哪里压力大、哪里冷却不到位,哪里就容易糊。
02 糊边产生的原因
树脂轮糊边,核心是温度太高。树脂结合剂的耐热温度有限,一般在150~200℃左右。磨削时如果温度超过这个范围,树脂就会软化、碳化,粘在玻璃上形成糊层。
温度为什么会高?主要有四个原因。
一是磨削压力太大。压力大,磨轮和玻璃之间的摩擦力就大,产生的热量多。很多车间为了提高效率,把压力调得很大,结果效率没提上去,糊边先出来了。
二是进给速度太慢。玻璃在磨轮下面停留时间越长,摩擦时间越久,热量积累越多。进给太慢,玻璃边部一直在被磨轮摩擦,温度自然就上来了。
三是冷却不到位。冷却水流量不够、喷嘴角度不对,热量散不出去。尤其是喷嘴没对准磨削点,水浇在旁边,磨轮和玻璃接触的地方干磨,温度飙升。
四是树脂轮本身耐热性不够。树脂配方不好,耐热温度低,正常参数下也容易糊。这种情况在高速磨边线、厚玻璃加工线上特别明显。
这四个原因里,前三个是工艺和操作问题,最后一个是磨轮本身的问题。大部分糊边,都是前三个原因造成的。
03 磨削热量怎么控制
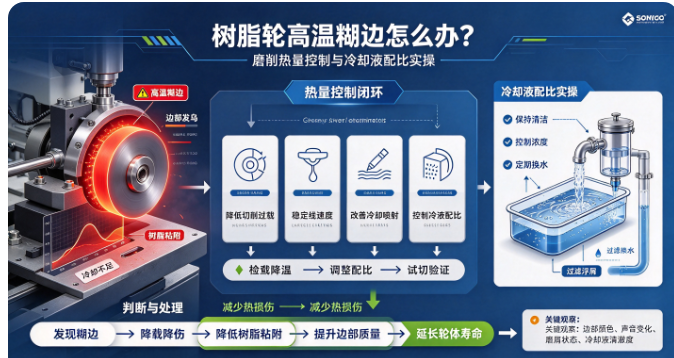
要解决糊边,首先要把磨削热量降下来。热量控制从三个方面入手:减摩擦、散热量、缩短接触时间。
调整压力:轻压精磨
树脂轮是精磨工序,本来就不需要大压力。精磨的目的是把粗磨留下的纹路细化,不是去除大量余量。压力太大,不仅摩擦力大、发热多,还会把玻璃边部压出更深的刀纹,后续抛光更难。
正确的做法是:精磨阶段用轻压力,以刚好能磨掉粗磨纹路为准,不要贪多。薄玻璃、钢化玻璃更要轻压,不然不仅糊边,还容易崩边。
控制进给:不要太慢
进给速度太慢,玻璃在磨轮下面磨太久,热量积累多。很多车间觉得慢工出细活,精磨要慢一点,结果磨轮一直在同一个地方磨,温度越来越高。
精磨的进给速度要适中,既能保证磨掉粗磨纹路,又不会让玻璃在磨削区停留太久。具体速度根据玻璃厚度和磨轮粒度调整,厚玻璃可以稍慢,薄玻璃要稍快。
保证冷却:水要浇在刀刃上
冷却是控制糊边最直接的手段。冷却水不是"有水就行",而是要浇在磨轮和玻璃的接触点上。
检查喷嘴角度,确保水流直接冲到磨削切点位置,而不是浇在磨轮侧面或者玻璃背面。水量要足够,能把磨削区的热量及时带走。如果喷嘴堵了、水量小了,局部干磨,糊边很快就出来。
04 冷却液配比和使用要点
很多车间冷却水里就是清水,其实加一点冷却润滑液,糊边会明显改善。冷却液不只是降温,还能起到润滑作用,减少摩擦生热。
为什么要用冷却液
清水冷却主要靠水带走热量,但水的润滑效果差,磨轮和玻璃之间还是硬摩擦。加入专用的玻璃磨削冷却液后,液体里的润滑成分会在磨轮和玻璃之间形成一层润滑膜,减少摩擦生热,同时增强散热效果。
润滑好了,摩擦生热少了,树脂轮就不容易因为过热而软化糊边。
配比怎么调
冷却液不是加得越多越好。配比太高,成本高,而且容易在玻璃表面留残渍;配比太低,润滑效果不够。
一般玻璃磨削冷却液的配比在3%~5%左右,也就是100升水里加3~5升冷却液。具体比例根据产品说明和实际工况调整——高速磨边线、厚玻璃加工可以稍高一点,薄玻璃、低速加工可以稍低。
水质和换水
冷却液的效果和水质关系很大。硬水里钙镁离子多,会和冷却液成分反应,降低润滑效果。有条件的用软化水配冷却液,效果更好。
冷却液用久了会变脏、变臭、润滑效果下降,要定期更换。一般一周到两周换一次,加工量大的车间换得更勤。换液的时候把水箱也洗干净,把底部的玻璃微粉清掉。
05 工艺参数调整实操
出现糊边的时候,可以按以下顺序调整参数:
- 先查冷却:喷嘴角度对不对?水量够不够?冷却液浓度够不够?冷却不到位,调什么参数都没用。
- 再降压力:压力是不是太大了?降一档压力试试,糊边有没有减轻。
- 调进给速度:进给是不是太慢了?稍微加快一点,减少玻璃在磨削区的停留时间。
- 查磨轮状态:树脂轮是不是已经用久了、表面碳化了?如果轮面已经发亮发粘,说明轮本身已经糊了,该换了。
- 检查主轴转速:转速太高,摩擦生热多;转速太低,磨削效率差,反复磨也发热。调到合适的转速区间。
06 什么时候该换树脂轮
糊边不全是工艺的问题,有时候是树脂轮本身已经不行了。出现以下情况,建议直接换新轮:
- 轮面已经大面积发亮、碳化,怎么调参数都还是糊边。
- 树脂轮磨损到厚度不够,贴合不上玻璃了。
- 轮面有偏磨、凹槽,局部压力集中,反复糊同一个位置。
- 新轮刚换上不糊,用了一段时间开始糊,说明轮已经磨损到寿命了。
这种时候不要硬撑,继续用下去只会浪费冷却液、浪费时间,做出来的玻璃还是不良品。
07 好轮子+好冷却,糊边不再来
树脂轮糊边,本质上是热量没控制好。把冷却做到位、压力调轻、进给适中,再配上耐热性好的树脂轮,糊边问题基本就能解决。
深圳市瑛利豪实业的树脂轮,从配方上优化了耐热性能,树脂结合剂耐热温度更高,高速磨削下不容易软化碳化。配合正确的冷却工艺和参数调整,能有效减少糊边不良,稳定精磨品质。
下次遇到树脂轮糊边,别急着换轮子,先看看冷却够不够、压力大不大。很多时候,调一下水路、降一点压力,问题就解决了。



