
联合调试磨边工艺,瑛利豪和客户一起做方案
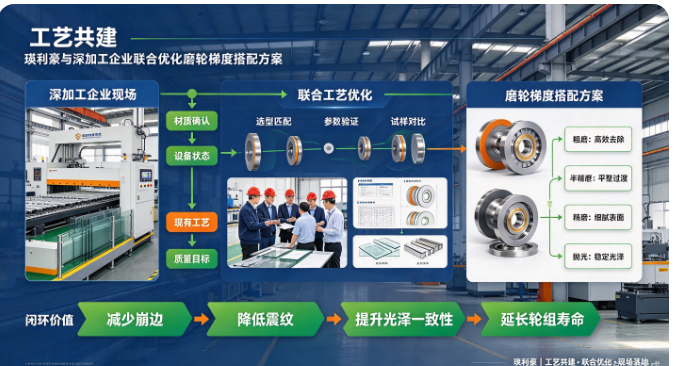
同一个型号的金刚轮,在A厂用得好好的,到B厂就崩边;同一套树脂轮,上个月抛光还很亮,这个月就发雾。不是轮子变了,是设备状态、工艺参数、甚至水质水温变了。磨轮只是磨边工序里的一个环节,单独看轮子,解决不了整体问题。
这也是为什么瑛利豪现在越来越多做"联合调试"——不是卖完轮子就走,而是技术人员上门,和客户一起在产线上把磨边工艺跑通。
联合调试磨边工艺,瑛利豪和客户一起做方案
很多加工厂买磨轮,流程很简单:选型、报价、发货、收货,装上去就用。用得好就继续买,用不好就换一家供应商。但磨边工艺这件事,从来不是"买一套好轮子"就能解决的。
同一个型号的金刚轮,在A厂用得好好的,到B厂就崩边;同一套树脂轮,上个月抛光还很亮,这个月就发雾。不是轮子变了,是设备状态、工艺参数、甚至水质水温变了。磨轮只是磨边工序里的一个环节,单独看轮子,解决不了整体问题。
这也是为什么瑛利豪现在越来越多做"联合调试"——不是卖完轮子就走,而是技术人员上门,和客户一起在产线上把磨边工艺跑通。
01 磨边工艺,不是买轮子就能搞定的
做玻璃深加工的都知道,磨边品质好不好,取决于四个东西:磨轮、设备、参数、人。
磨轮是耗材,选不对粒度和硬度,再好的设备也磨不出好边。但设备不行,主轴跳动超标、水路堵塞,磨轮选得再准也白搭。参数不对,压力太大、进给太快,磨轮也受不了。人不熟悉操作,换个班次品质就波动。
这四个东西是互相影响的。设备状态变了,磨轮参数就要跟着调;换了玻璃材质,磨轮选型也要跟着变。没有一套一成不变的"完美方案",都是根据现场情况一步步调出来的。
很多加工厂的问题就在这里:磨轮是供应商卖的,设备是设备厂家装的,参数是师傅自己调的。出了品质问题,不知道找谁,只能自己试。试出来算经验,试不出来就一直出问题。
联合调试,就是把磨轮供应商请到现场,和客户一起,把这四个东西放在一起看、一起调。
02 联合调试怎么做:到现场、试磨、一起调
瑛利豪的技术人员上门做联合调试,流程不复杂,但每一步都很实在。
先看现状。到车间不是先聊磨轮,而是先看产线——设备是什么型号、磨边几头、现在用的什么磨轮、加工什么玻璃、出了什么问题。再看几个关键指标:主轴跳不跳、水路堵不堵、玻璃边部什么状态。
再试磨几片。按客户现在的参数磨几片玻璃,看实际效果。崩边在哪一段、刀纹深不深、抛光亮不亮。问题不是靠客户说出来的,是磨出来看出来的。
然后一起调。发现问题之后,不是技术人员一个人调,而是和车间师傅一起商量。粗磨轮粒度是不是太粗了?精磨压力是不是太大了?冷却水角度对不对?边试边调,每调一个参数就磨几片看效果。
最后定方案。调到品质稳定了,把磨轮选型、参数、调试方法记录下来,形成一套客户自己的工艺标准。以后照着做,品质就不会大起大落。
整个过程短则半天,长则一两天。不是坐在办公室里给个参数表,是真刀真枪在产线上跑出来的方案。
03 调试中,发现最多的问题是什么
跑了这么多客户现场,联合调试中发现的问题,大部分不是磨轮质量不行,而是几个常见的"小毛病"积累起来的。
主轴跳动超标。很多设备用了几年,主轴轴承磨损了,跳动量从0.01mm变成0.03mm。磨出来的玻璃边部有震纹,客户以为是磨轮粒度不对,换了好几套轮子都没用。测一下主轴,问题找到了。
水路堵了一半。喷嘴被水垢和玻璃微粉堵了,冷却水只出一半。磨轮和玻璃接触的地方冷却不到位,发热糊边、抛光起雾。客户一直以为是磨轮不行,通了水路之后,问题解决了。
参数和磨轮不匹配。粗磨轮粒度太粗,精磨磨不掉粗磨纹路,后面抛光再怎么抛都留印子。把粗磨轮调细一点,精磨就轻松了,抛光也亮了。
磨轮梯度断层。粗磨#120直接跳到精磨#400,中间缺了一道,纹路修不细。加一道中磨轮,梯度顺了,整体品质就上来了。
这些问题,客户自己可能天天在产线上,但因为习惯了,反而看不出来。第三方的技术人员过来,带着磨轮工艺的视角,很容易就发现问题。
04 调试完,给客户留下什么
联合调试不是技术人员走了就结束了。调试完,客户会留下几样实实在在的东西。
一套匹配的磨轮搭配。从粗磨到抛光,每道工序用什么磨轮、什么粒度,都定下来了。不是随便买的,是根据你的设备、你的玻璃、你的品质要求调出来的。
一套参数标准。每道工序的进给速度、压力、冷却水流量,都有明确数值。新工人照着参数调,品质不会差太多。
一份问题清单。调试中发现的设备问题、水路问题、操作问题,都列出来。能当场调的当场调,需要后续修的,告诉客户怎么处理。
一个技术联系人。以后生产中遇到磨边问题,随时可以联系瑛利豪技术团队,远程指导或者上门。不是卖完轮子就找不到人了。
这些东西加起来,就是客户自己的一套磨边工艺体系。不是靠老师傅经验,是靠标准化的方案。
05 客户的变化:从"碰运气"到"有标准"
做过联合调试的客户,变化都挺明显。
以前磨边品质好不好,靠师傅经验。师傅状态好,品质就稳;师傅心情不好或者换了人,品质就波动。现在有了标准方案,照着做,大部分时候品质都在范围内。
以前出了品质问题,不知道找谁。换磨轮试试、调参数试试、找人修修设备试试,试来试去浪费时间。现在有问题先看标准方案,哪里不对调哪里,快很多。
以前磨轮是消耗品,买了就用,坏了就换。现在知道怎么搭配、怎么调试、怎么保养,磨轮寿命也延长了,综合成本反而降了。
这些变化,不是靠卖一套好轮子能带来的,是靠联合调试、把工艺跑通带来的。
06 一起做方案,不是单方面给方案
很多供应商上门服务,是"我给你方案,你照着做"。但磨边工艺这件事,单方面给方案往往不好使——因为车间的实际情况,只有车间师傅最清楚。
瑛利豪做联合调试,强调的是"一起做"。技术人员懂磨轮工艺,车间师傅懂设备和操作,两边凑在一起,把问题找出来、把方案调出来。不是技术人员说了算,也不是客户说了算,是一起在产线上试出来的。
这样做出来的方案,客户才真的会用、能用、用得好。
深圳市瑛利豪实业做磨轮出身,但现在越来越觉得,磨轮本身只是载体。客户真正需要的,是磨边品质稳定、效率高、成本低。要做到这个,光靠卖好轮子不够,得和客户一起,把整套工艺跑通。
如果你的工厂磨边品质一直上不去、磨轮换了好几家还是不行,欢迎联系瑛利豪技术团队。我们上门,和你一起在产线上把问题解决掉。



