
薄玻璃崩边率高?瑛利豪高端定制磨轮解决方案
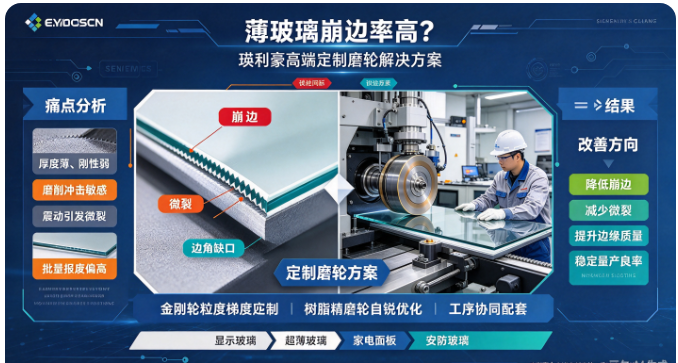
很多加工厂试过各种办法:换更细粒度的磨轮、调低进给速度、减小压力,效果时好时坏。为什么薄玻璃崩边这么难控制?因为这不是单一磨轮的问题,而是薄玻璃本身的材料特性、磨轮切削力、设备状态、工艺参数共同作用的结果。普通标准化磨轮,很难同时兼顾切削效率和崩边控制。
薄玻璃崩边率高?瑛利豪高端定制磨轮解决方案
做薄玻璃加工的车间,最头疼的就是崩边。手机盖板、显示面板、超薄装饰玻璃,厚度不到2mm,磨边的时候一不小心边角就崩一块,整片玻璃直接报废。一批订单下来,崩边率高的时候能到百分之十几,成本扛不住。
很多加工厂试过各种办法:换更细粒度的磨轮、调低进给速度、减小压力,效果时好时坏。为什么薄玻璃崩边这么难控制?因为这不是单一磨轮的问题,而是薄玻璃本身的材料特性、磨轮切削力、设备状态、工艺参数共同作用的结果。普通标准化磨轮,很难同时兼顾切削效率和崩边控制。
01 薄玻璃为什么容易崩边
要解决崩边,先搞清楚崩边是怎么来的。薄玻璃磨边崩边,主要有三个原因。
一是玻璃太薄,刚性不够。3mm以下的薄玻璃,本身抗弯强度低,磨边的时候磨轮一压,玻璃边部就会产生弹性变形。变形太大,超过玻璃的强度极限,就从边角开始崩裂。玻璃越薄,这个问题越明显。
二是边角应力集中。磨边倒角的时候,磨轮和玻璃的接触点在边角位置,应力集中在一个很小的区域。普通磨轮切削力大,冲击力强,边角承受不住,就崩了。尤其是薄玻璃边角,比厚玻璃脆弱得多。
三是磨轮锋利度不均匀。新磨轮刚上机的时候,磨粒高低不一,有的地方切得深、有的地方切得浅。局部切削力过大,就容易在边角造成崩裂。磨粒脱落不均匀,也会造成周期性冲击,诱发崩边。
这三个原因叠加,薄玻璃崩边就成了常态。不是你不小心,是薄玻璃本来就难磨。
02 常规磨轮为什么解决不了
很多加工厂试过换不同的磨轮,效果都不理想。为什么?因为常规磨轮是通用型的,不是针对薄玻璃设计的。
粒度太粗。为了保证切削效率,常规磨轮粒度偏粗。粗粒度磨粒切削力大,厚玻璃没问题,薄玻璃就扛不住,容易崩边。
硬度偏高。常规磨轮为了保证寿命,结合剂做得比较硬。硬磨轮自锐性差,磨粒磨钝了不及时脱落,切削效率下降,操作工就加大压力,压力一大就崩边。
轮面结构不匹配。常规磨轮的角度、壁厚是按厚玻璃设计的,装在薄玻璃加工线上,接触面积和磨削角度都不对,边角受力更集中。
用厚玻璃的磨轮磨薄玻璃,就像用大菜刀切豆腐——不是不能切,是切出来全是碎渣。
03 瑛利豪高端定制磨轮解决方案
针对薄玻璃崩边问题,瑛利豪从磨轮配方到结构设计,做了一整套定制化优化。不是简单换个细粒度,而是从切削力控制、自锐性、轮体结构三个维度系统解决。
优化一:细粒度+均匀分级,降低单颗磨粒切削力
薄玻璃崩边,很大程度上是单颗磨粒切削力太大。瑛利豪定制磨轮采用更细粒度的金刚石磨料,同时优化磨粒分级工艺,让磨粒大小更均匀。
粒度细了,每一颗磨粒切进去的深度就浅,切削力就小。磨粒均匀了,整圈轮面切削力一致,不会有的地方切得太深。这样一来,边角受到的冲击就小,崩边自然就少了。
优化二:中等偏软结合剂,自锐性更好
薄玻璃加工,磨轮不能太硬。硬磨轮磨钝了不脱落,越磨越钝,操作工就加压,压力一大就崩边。
瑛利豪定制磨轮采用中等偏软的树脂结合剂配方,自锐性更好。磨粒磨钝了,结合剂及时磨损,新的磨粒露出来,保持持续锋利的切削状态。这样不需要加大压力就能磨得动,边角受力均匀,崩边率自然下降。
优化三:轮体结构定制,适配薄玻璃加工
根据客户的磨边设备型号和薄玻璃加工工艺,定制磨轮的角度、壁厚、内孔尺寸。让磨轮和玻璃的接触角度更合理,边角受力更分散,不会集中在一个点上。
同时优化轮面形状,让磨轮和玻璃的接触线更平稳,减少磨削过程中的振动和冲击。振动小了,崩边就少了。
优化四:配套橡胶轮减震,双重缓冲
光磨轮优化还不够,还要配合减震橡胶轮。薄玻璃加工用偏软硬度的橡胶轮,压紧的时候有弹性缓冲,吸收磨削振动,进一步减少边角冲击。磨轮+橡胶轮双重优化,崩边控制效果更好。
04 方案落地效果
这套定制磨轮方案,在多个薄玻璃深加工客户产线上验证过,效果很明显。
- 崩边率明显下降。以前崩边率高的时候百分之十几,换了定制磨轮之后,降到百分之几甚至更低。
- 边部光洁度提升。磨出来的边部纹路细而均匀,不需要后续额外抛光,直接就能达到要求。
- 磨轮寿命不缩水。很多人担心细粒度磨轮寿命短,其实优化了自锐性之后,寿命反而比普通粗粒度磨轮更稳定。
- 批量一致性好。不同批次的磨轮性能一致,不会换一批轮子就要重新调参数。
05 定制不是万能的,配套调试很重要
再好的定制磨轮,也要配合正确的工艺参数才能发挥效果。薄玻璃加工,参数也要跟着调。
进给速度要适中。不能太快,太快冲击大;也不能太慢,太慢摩擦久了发热崩边。根据玻璃厚度找合适的速度。
压力要轻。薄玻璃精磨,轻压就行,不要为了效率加压。压力大了,崩边率立刻上去。
冷却要到位。薄玻璃散热差,冷却不到位局部发热,也容易崩边。喷嘴对准磨削点,水量充足。
磨轮定制+参数调试,两者配合,才能把崩边率真正降下来。
06 薄玻璃加工,从磨轮开始优化
薄玻璃崩边,不是靠换个细轮子就能解决的。要从磨轮粒度、结合剂、轮体结构、减震配套、工艺参数多个方面一起优化。
深圳市瑛利豪实业在高端玻璃深加工磨轮定制领域积累了丰富经验,针对薄玻璃、超薄玻璃加工开发了专用磨轮系列。从试样调试到批量交付,全程技术跟进,帮助客户把崩边率降下来,把良品率提上去。
如果你的工厂也在为薄玻璃崩边率高、边部光洁度不稳定而困扰,欢迎联系瑛利豪技术团队。我们上门看现场,根据你的设备和玻璃情况,定制最合适的磨轮方案。



