
夹胶玻璃磨边难点:树脂轮防堵配方与进给参数调试方案
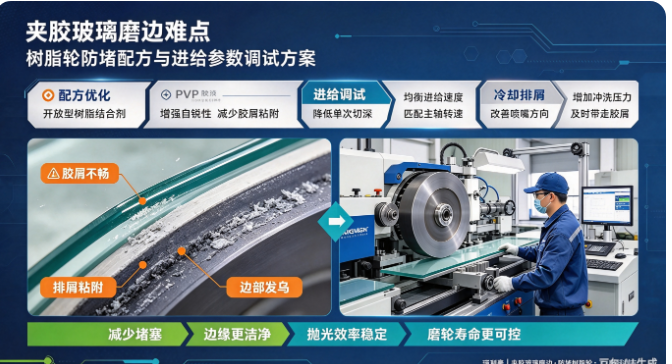
其实夹胶玻璃磨边的核心难点,不是树脂轮质量不行,而是夹胶玻璃中间的PVB胶片受热熔化后粘在树脂轮表面,造成轮面堵塞。这个问题是夹胶玻璃加工特有的,普通单片玻璃不会遇到。要解决这个问题,得从磨轮配方和工艺参数两方面一起入手。
夹胶玻璃磨边难点:树脂轮防堵配方与进给参数调试方案
夹胶玻璃磨边,比普通单片玻璃难磨多了。很多加工厂做单片玻璃磨边好好的,一做夹胶玻璃,树脂轮用不了几天就糊了、堵了,磨出来的边发乌、有胶印,抛光怎么抛都抛不掉。换了好几家树脂轮,问题还是没解决。
其实夹胶玻璃磨边的核心难点,不是树脂轮质量不行,而是夹胶玻璃中间的PVB胶片受热熔化后粘在树脂轮表面,造成轮面堵塞。这个问题是夹胶玻璃加工特有的,普通单片玻璃不会遇到。要解决这个问题,得从磨轮配方和工艺参数两方面一起入手。
01 夹胶玻璃为什么难磨边
夹胶玻璃是两片玻璃中间夹一层PVB胶片,经过高压釜压合在一起的结构。磨边的时候,磨轮同时磨两片玻璃和中间的胶片,和单片玻璃磨边完全不是一回事。
夹胶玻璃磨边有几个特殊难点。
中间有PVB胶片。磨边的时候,磨轮不仅要磨玻璃,还要磨到中间的PVB胶片。PVB胶片是有机材料,耐热性差,磨削一发热就软化、熔化,粘在磨轮表面。
玻璃厚度大。夹胶玻璃至少两片合起来,厚度比单片玻璃大很多,磨削量大,产生的热量多。热量一多,PVB更容易熔化粘轮。
两层玻璃之间有间隙。磨边的时候,两片玻璃不是完全刚性一体的,磨削时会有轻微的相对位移,磨轮受力不均匀,容易造成边部纹路不均。
这些难点叠加起来,夹胶玻璃磨边最容易出现的问题就是:树脂轮表面粘胶、堵塞,越磨越钝,磨出来的边发乌、有胶印。
02 树脂轮为什么会堵
树脂轮堵,不是磨轮本身质量差,而是夹胶玻璃的工况特殊。普通单片玻璃磨边,磨下来的是玻璃细粉,是硬质颗粒,用水一冲就掉了。但夹胶玻璃磨下来的不光是玻璃粉,还有熔化的PVB胶。
PVB胶片受热软化后,变成粘稠的胶状物,附着在树脂轮表面。胶状物和玻璃粉混在一起,慢慢干结在磨轮的孔隙里,把磨粒之间的缝隙堵死。磨轮堵了之后,切削能力下降,越磨越钝,磨出来的边就发乌、不光滑。
堵塞的速度和磨削温度直接相关。温度越高,PVB熔化越快,堵得越厉害。所以夹胶玻璃磨边,降温是关键。
03 防堵树脂轮配方优化
要解决夹胶玻璃磨边堵轮问题,首先要选对树脂轮。普通单片玻璃用的树脂轮,不适合夹胶玻璃工况。瑛利豪针对夹胶玻璃加工特点,优化了树脂轮配方。
优化一:树脂结合剂耐热性提升
普通树脂轮耐热温度有限,夹胶玻璃磨削发热大,树脂容易软化。优化后的树脂配方,耐热温度更高,磨削时不容易软化变形,轮面保持硬挺,胶状物不容易粘上去。
优化二:孔隙结构更开放
普通树脂轮孔隙比较细密,胶状物进去了就出不来。优化后的配方,轮面孔隙结构更开放、更大,玻璃粉和胶状物不容易嵌死。冷却水一冲,就能把杂质冲出来,减少堵塞。
优化三:摩擦系数更低
在树脂配方里加入润滑组分,降低磨轮和玻璃之间的摩擦系数。摩擦小了,发热就少,PVB不容易熔化粘轮。同时轮面更光滑,胶状物不容易附着。
优化四:硬度中等偏软,自锐性好
夹胶玻璃磨轮不能太硬。硬磨轮自锐性差,磨钝了不脱落,轮面越磨越堵。中等偏软的配方,自锐性更好,磨钝的磨粒及时脱落,轮面不断露出新的磨粒,保持切削能力。同时磨损的同时,把粘在上面的胶状物也一起带掉,不容易堵。
04 进给参数怎么调
选对了磨轮,参数也要跟着调。夹胶玻璃磨边,参数核心就一个:降温、减磨、防过热。
进给速度:适当放慢
夹胶玻璃厚度大,磨削量大,进给不能太快。太快了磨轮负荷大,发热多,PVB容易熔化。但也不能太慢,太慢了玻璃在磨轮下面磨太久,同样发热。找到一个合适的速度,既能保证效率,又不会过热。
磨削压力:轻压慢磨
夹胶玻璃磨边压力一定要轻。压力大了,摩擦生热多,PVB熔化快,堵轮也快。轻压力、慢磨削,减少热量产生。不要为了追求效率加压,压力越大堵轮越快。
冷却水:要足、要准
夹胶玻璃磨边,冷却是重中之重。冷却水流量要比单片玻璃大,喷嘴要对准磨轮和玻璃的接触点,及时把热带走。水温也要低,夏天可以加降温装置。冷却不到位,再好的防堵磨轮也会堵。
磨轮转速:中速稳定
转速太高,摩擦发热多;转速太低,磨削效率差,反复磨也发热。中速运转最稳定,发热少,切削均匀。
05 其他配套注意事项
除了磨轮和参数,还有几个细节也要注意。
- 磨轮及时清理。每班次收工后,用刷子把树脂轮表面的胶状物和玻璃粉刷掉,不要让它干结在轮面上。干结了再清理就难了。
- 水路保持畅通。冷却水要干净,过滤系统要正常工作。水里杂质多了,混着胶状物更容易堵轮。
- 磨轮磨损到一定程度及时换。树脂轮磨薄了之后,接触面变小,局部压力变大,更容易发热堵轮。不要等到完全磨不动了才换。
- 粗磨和精磨分开。粗磨用粗粒度金刚轮,把大部分余量去掉;精磨用防堵树脂轮,修光表面。不要用树脂轮直接磨大余量,那样发热太大。
06 夹胶玻璃磨边,选对磨轮+调好参数
夹胶玻璃磨边堵轮,不是什么解决不了的难题。选对防堵配方的树脂轮,配合轻压慢磨、充足冷却的工艺参数,堵轮问题就能明显改善。
深圳市瑛利豪实业针对夹胶玻璃加工工况,开发了专用防堵树脂轮系列。从配方优化到工艺调试,帮加工厂解决夹胶玻璃磨边堵轮、边部发乌的问题。
如果你的工厂也在做夹胶玻璃磨边,树脂轮用不了几天就堵,磨出来的边发乌抛光不掉,欢迎联系瑛利豪技术团队。我们根据你的设备和工艺,推荐合适的防堵树脂轮方案。



