
双边机主轴跳动如何放大磨轮损耗?检测与校正实操
双边机主轴跳动如何放大磨轮损耗?检测与校正实操
很多加工厂都有过这种经历:同一批磨轮,以前能用三个月,现在一个半月就磨完了。磨轮是同一个供应商、同一个型号,加工的玻璃也没变,怎么寿命突然短了?很多人第一反应是磨轮质量下降了,换了供应商还是一样。其实问题往往不在磨轮,而在双边机主轴跳动变大了。
主轴跳动超标,不仅磨出来的玻璃有震纹、崩边多,还会让磨轮损耗成倍加快。很多车间只关注磨轮选型和工艺参数,从来没测过主轴跳动,不知道自己的设备已经"带病运转"了。深圳市瑛利豪实业整理了主轴跳动对磨轮损耗的影响,以及检测和校正方法,帮助加工厂从设备端降低磨轮成本。
01 什么是主轴跳动
主轴跳动,指的是磨边机主轴转动时,前端的径向摆动量。理想状态下,主轴应该像一根笔直的轴,转起来中心位置不动。但实际上,因为轴承磨损、加工精度、安装误差等原因,主轴转起来前端会有轻微的左右摆动,这个摆动量就是主轴跳动。
跳动量用百分表测,单位是丝(0.01mm)。正常的新设备,主轴跳动应该在1~2丝以内(0.01~0.02mm)。设备用久了,轴承磨损,跳动会慢慢变大。
跳动小的时候,肉眼看不见,也感觉不出来。但磨轮是高速旋转的,主轴哪怕只有几丝的跳动,传到磨轮上就会被放大很多倍。
02 主轴跳动怎么放大磨轮损耗
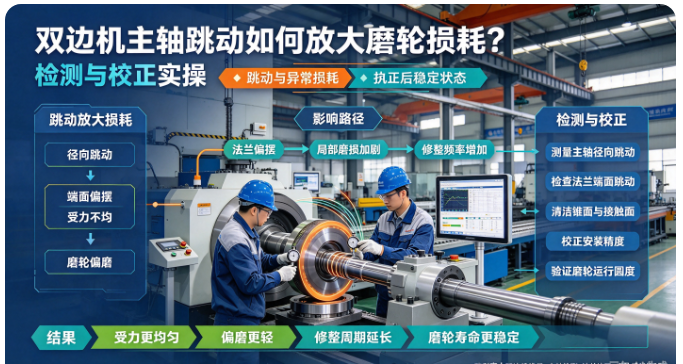
主轴跳动对磨轮损耗的影响,比很多人想象的大得多。主要通过三个途径加速磨轮磨损。
一是磨轮工作面受力不均
主轴转起来有跳动,磨轮跟着主轴一起摆。磨轮转一圈,有的地方切得深、有的地方切得浅。本来应该整个轮面均匀切削,结果变成局部重点切削。
受力大的那部分磨粒,磨损特别快。用不了多久,磨轮就磨偏了——一边磨得狠、一边磨得轻。偏磨的磨轮还能继续用吗?不行,磨出来的玻璃纹路不均匀。只能提前换掉,寿命自然就短了。
二是冲击载荷加速磨粒脱落
主轴跳动意味着磨轮不是平稳地切削玻璃,而是一下一下地"砸"玻璃。每转一圈,磨粒就要承受一次冲击载荷。
正常平稳切削的时候,磨粒是慢慢磨损的,结合剂均匀消耗,新的磨粒慢慢露出来。但冲击载荷下,磨粒不是磨钝了才掉,而是直接被冲击力崩掉。磨粒掉得太快,磨轮寿命自然就短了。
三是振动加速结合剂疲劳
主轴跳动带来的振动,会让磨轮结合剂承受反复的交变应力。时间长了,结合剂疲劳,把持磨粒的能力下降,磨粒更容易脱落。
这就是为什么跳动大的主轴,磨轮用得特别快——不是磨轮本身质量不行,是设备振动让磨轮"过劳死"。
很多车间磨轮寿命突然变短,查来查去最后发现是主轴轴承磨损了。校正完主轴,磨轮寿命直接恢复到原来的水平。
03 怎么检测主轴跳动
检测主轴跳动,不需要很复杂的设备,一个百分表就能测。
检测工具和位置
用磁性表座架百分表,表头抵在主轴前端的端面或者法兰盘外圆上。注意不要抵在磨轮上,磨轮本身有误差,要测主轴本身的跳动。
一般测两个位置:一个是主轴前端靠近轴承的地方,一个是法兰盘安装面。两个位置都测,才能判断是主轴本身弯了,还是法兰盘装偏了。
检测方法
把百分表架好,表头轻抵在被测面上,指针调零。然后用手慢慢转动主轴,转一圈,看百分表指针的摆动范围。最大读数减最小读数,就是主轴跳动量。
正常应该在2丝以内(0.02mm)。如果超过3丝,磨出来的玻璃就容易有震纹;超过5丝,磨轮损耗会明显加快。
多久测一次
建议每季度测一次主轴跳动。设备用了两三年以上的,每个月测一次。发现跳动变大了,及时处理,不要等到磨轮寿命突然变短才想起来测。
04 跳动超标的校正方法
测出来跳动超标,先别急着换轴承,看看是什么原因引起的。
原因一:法兰盘安装偏了
很多时候跳动大,不是主轴本身的问题,是磨轮法兰盘装歪了。法兰盘和主轴配合面有灰尘、毛刺,或者螺丝没拧紧,都会造成跳动。
处理方法:把法兰盘拆下来,擦干净配合面,检查有没有毛刺、磕碰痕。重新装上去,对角拧紧螺丝,边拧边测跳动,边拧边调。很多时候重新装一下,跳动就回来了。
原因二:主轴轴承磨损
法兰盘重装完还是跳动大,那就是轴承磨损了。轴承用久了间隙变大,主轴自然就晃了。
处理方法:更换主轴轴承。这个需要专业机修来做,换完轴承要重新打表校正,把跳动调到正常范围。
原因三:主轴本身弯曲
这种情况比较少见,一般是设备受过碰撞、超载使用才会出现。主轴弯了的话,需要校直或者换主轴。
05 日常维护,防止跳动变大
主轴跳动不是突然变大的,是慢慢磨损出来的。日常做好维护,能延缓跳动变大的速度。
- 定期润滑。主轴轴承要按要求加润滑脂,缺油会加速轴承磨损。根据设备说明书,定期加油。
- 防止冷却水进入轴承。密封件老化了要及时换,冷却水进到轴承里,很快就把轴承磨坏了。
- 不要超载使用。磨轮装太重、磨削压力太大,都会加速轴承磨损。按设备额定参数用,不要硬撑。
- 换轮时轻装轻放。不要把磨轮往主轴上猛砸,撞击会损伤轴承和主轴精度。
06 设备好了,磨轮才省
很多加工厂降磨轮成本,第一反应是找更便宜的磨轮、砍采购价。但实际上,设备状态不好,再好的磨轮也用不久。主轴跳动几丝,磨轮寿命可能缩短30%~50%。把主轴校正好,磨轮寿命自然就回来了。
深圳市瑛利豪实业不仅提供全品类磨轮产品,还配套设备维保服务。技术人员上门的时候,会帮着检测主轴跳动、校正设备精度,从设备端帮客户降低磨轮损耗。
下次觉得磨轮不耐用、提前报废,先别急着换供应商。测一下主轴跳动,说不定问题就解决了。设备好了,磨轮才省。



