
深圳市瑛利豪实业:玻璃磨轮动平衡失效,会带来哪些隐性加工缺陷?
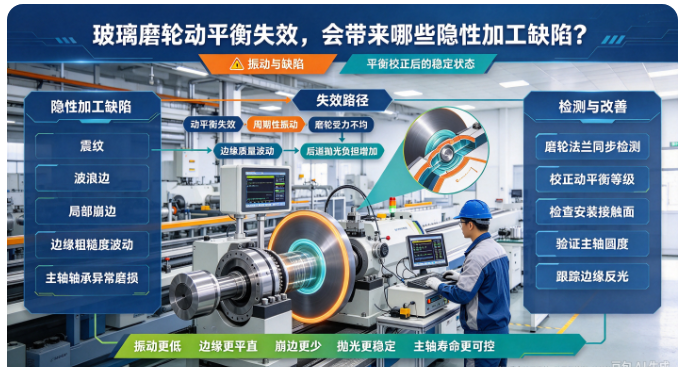
深圳市瑛利豪实业:玻璃磨轮动平衡失效,会带来哪些隐性加工缺陷?
磨出来的玻璃边部有震纹、表面有波浪边、崩边时好时坏、磨轮磨损特别快……很多加工厂遇到这些问题,第一反应是磨轮粒度不对、参数没调好、设备主轴有问题。调了一圈,问题还是没解决。其实很可能是一个容易被忽视的原因:磨轮动平衡失效了。
动平衡这个词,很多车间师傅觉得是"高深技术",平时不怎么关注。但实际上,磨轮动平衡不好,带来的都是隐性加工缺陷——表面上看不出来,但是磨出来的玻璃品质就是不对。深圳市瑛利豪实业整理了磨轮动平衡失效的表现、隐性缺陷和校正方法,帮助加工厂排查这类容易被忽略的问题。
01 什么是磨轮动平衡
磨轮是高速旋转的部件,转速通常在每分钟几千转。理想状态下,磨轮的重心应该在旋转轴心上,转起来非常平稳,没有振动。
但实际上,因为制造误差、磨损不均、安装偏差等原因,磨轮的重心和旋转轴心会有一点点偏差。转起来的时候,重心不在轴心上,就会产生离心力,磨轮就会振动。这个偏差越小,振动越小,就是动平衡好;偏差越大,振动越大,就是动平衡失效。
动平衡好的磨轮,转起来很稳,设备振动小,磨出来的玻璃也平。动平衡不好的磨轮,转起来嗡嗡响、振动大,磨出来的玻璃品质也跟着出问题。
02 动平衡失效,怎么发现
动平衡失效,不是一上来就很明显。早期的症状很容易被忽视。
设备振动变大。磨轮转起来,用手摸设备床身,能感觉到明显的振动。以前很安静,现在嗡嗡响,整个机架都在抖。
磨轮磨损不均匀。拆下来看磨轮,不是均匀磨损,而是某一边磨得特别快,轮面已经偏了。偏磨是动平衡失效的典型表现。
玻璃边部有规律的纹路。磨出来的玻璃边部,有周期性的波浪纹、震纹,纹路间隔比较均匀。这是磨轮转一圈,振动一次,在玻璃上留下的痕迹。
换了新磨轮就好,用一段时间又坏。新轮刚上机没问题,用了一两个月又开始振动、出震纹。这是磨轮磨损不均导致动平衡慢慢失效。
出现这些情况,就要考虑是不是磨轮动平衡的问题了。
03 动平衡失效,带来哪些隐性缺陷
动平衡失效的危害,不只是设备振动大那么简单。它会带来一系列隐性加工缺陷,很多车间查半天都找不到根源。
缺陷一:边部震纹、波浪边
磨轮高速旋转时振动,每转一圈就在玻璃边部留下一个振动痕迹。振动大了,边部就出现细密的震纹,或者周期性的波浪边。这种纹路看起来不是很严重,但抛光之后还是会有明暗交替的印子,玻璃通透度上不去。
缺陷二:崩边率升高
磨轮振动大,磨削时不是平稳切削,而是一下一下地冲击玻璃。冲击大了,边角就容易崩。尤其是薄玻璃、小尺寸玻璃,崩边率明显升高。
缺陷三:磨轮异常磨损
动平衡不好,磨轮受力不均匀,有的地方磨得快、有的地方磨得慢。用不了多久,磨轮就偏磨了,轮面不平整。偏磨的磨轮继续用,磨出来的玻璃纹路就不均匀。提前换轮,成本就上去了。
缺陷四:设备精度下降
磨轮振动大,长期下来对主轴轴承、导轨都是额外的负荷。轴承磨损加快,设备精度慢慢下降。设备坏了再修,停机损失更大。
缺陷五:抛光后仍有雾感
中抛工序如果用了动平衡不好的水松轮,抛出来的玻璃表面有细微的振动纹路,后面羊毛轮再怎么抛,这些纹路也修不干净。玻璃表面看起来就是雾蒙蒙的,通透度不够。
这些缺陷,很多车间都遇到过,但很少有人想到是动平衡的问题。因为动平衡看不见、摸不着,不像崩边、划痕那么直观。
04 动平衡怎么校正
动平衡失效了怎么办?分几种情况。
新磨轮上机前,先做动平衡
新磨轮出厂的时候,理论上已经做过动平衡了。但运输、安装过程中可能有偏差,上机前最好再校一次。尤其是大尺寸、高转速的磨轮,动平衡要求更高。
用动平衡仪检测,在磨轮法兰盘上加配重块,把振动量调到最小。动平衡做好了再开线,能避免很多问题。
旧磨轮偏磨了,先修轮面
磨轮用久了偏磨,轮面不平整,动平衡自然就差了。这种情况先把磨轮工作面修整一下,把偏磨的地方磨平,轮面恢复平整了,动平衡也会改善。
修轮用金刚石修刀,在机床上直接修,把磨轮表面修圆、修平。修完再测一下振动,看动平衡恢复了多少。
安装不对,重新装
很多时候动平衡不好,不是磨轮本身的问题,是安装不对。法兰盘没擦干净、螺丝没拧紧、主轴有灰尘,都会造成偏心。
把磨轮拆下来,法兰盘配合面擦干净,检查有没有毛刺、磕碰痕。重新装上去,对角拧紧螺丝,边拧边看振动情况。很多时候重装一下,动平衡就好了。
磨损严重了,直接换
如果磨轮已经磨损得很厉害,轮面变形、偏磨严重,修也修不回来了,那就直接换新轮。不要硬撑着用,越用品质越差,对设备也不好。
05 日常维护,防止动平衡失效
动平衡失效是慢慢发展的,日常做好维护,能延缓失效速度。
- 定期测振动。每周用手摸一摸设备床身,感觉一下振动大不大。振动明显变大了,就查一下磨轮动平衡。
- 不要超载使用。磨削压力太大、吃刀太深,会加速磨轮不均匀磨损,动平衡很快就坏了。
- 换轮时注意安装。法兰盘擦干净,螺丝拧紧,不要装歪了。安装不对是动平衡失效的常见原因。
- 磨轮偏磨了及时修。发现磨轮磨损不均匀,赶紧修轮面,不要等偏磨严重了再管。
06 看不见的动平衡,影响看得见的品质
磨轮动平衡,是一个看不见、摸不着,但对加工品质影响很大的因素。很多车间磨出来的玻璃有震纹、波浪边、崩边多,查来查去找不到原因,最后发现是动平衡不好。
深圳市瑛利豪实业生产的磨轮,出厂前都经过动平衡检测,保证每支磨轮转起来都平稳。同时技术团队上门服务的时候,也会帮客户检测磨轮动平衡,校正设备状态,从源头减少这类隐性缺陷。
下次遇到磨出来的玻璃有规律性震纹、崩边时好时坏,设备振动变大,不妨查一下磨轮动平衡。很多时候,动平衡校正好了,问题就解决了。



