
磨轮批次色差怎么控:原料粉体混料、固化工艺管控要点
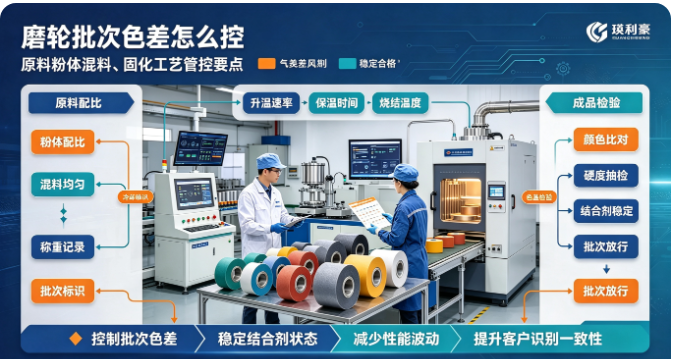
其实磨轮颜色有点批次差异,不一定是质量问题。磨轮是粉体压制成型再烧结的,原料批次、烧结温度稍微有点波动,颜色就会有差异。但如果色差太大,确实要警惕——颜色差太多,往往意味着配方和工艺也变了,磨出来的效果可能不一样。深圳市瑛利豪实业整理了磨轮批次色差产生的原因和管控要点,帮加工厂判断色差正不正常、怎么选批次稳定的磨轮。
磨轮批次色差怎么控:原料粉体混料、固化工艺管控要点
很多加工厂采购磨轮的时候,有没有遇到过这种情况:同一型号的磨轮,上次买的是深灰色,这次买的是浅灰色,颜色差了不少。第一反应是不是换了供应商?是不是质量不行了?赶紧找供应商问。
其实磨轮颜色有点批次差异,不一定是质量问题。磨轮是粉体压制成型再烧结的,原料批次、烧结温度稍微有点波动,颜色就会有差异。但如果色差太大,确实要警惕——颜色差太多,往往意味着配方和工艺也变了,磨出来的效果可能不一样。深圳市瑛利豪实业整理了磨轮批次色差产生的原因和管控要点,帮加工厂判断色差正不正常、怎么选批次稳定的磨轮。
01 为什么磨轮会有批次色差
磨轮不是塑料件,颜色很稳定。磨轮是金刚石磨料加树脂结合剂(或者陶瓷结合剂)压制成型,再高温固化烧结出来的。它的颜色,是原料本身的颜色加上烧结之后的颜色变化。
影响磨轮颜色的因素很多,主要有两个方面:一是原料粉体本身的颜色波动,二是固化烧结工艺的温度时间波动。这两个方面稍微变一点,磨轮颜色就会有差异。
完全没有色差是不可能的,同一批次里的磨轮颜色都不可能百分之百一样。正常的色差范围,人眼看起来差别不大,不仔细看看不出来。如果色差大到一眼就能看出来,那就要警惕了。
02 原料粉体混料,怎么影响色差
磨轮的原料主要是两部分:金刚石磨料和结合剂粉体。这两部分的颜色,直接决定了磨轮的颜色。
金刚石磨料批次颜色差异
金刚石磨料是工厂自己生产或者采购的。不同批次的金刚石,因为粒度、纯度、表面处理不一样,颜色会有一点点差异——有的偏黄、有的偏灰。这个差异虽然小,但混在结合剂里,就会影响最终磨轮的颜色。
金刚石用量越大的磨轮,磨料颜色对整体颜色影响越大。比如树脂结合剂的细粒度磨轮,金刚石占比高,磨料批次色差就很明显。
结合剂粉体批次差异
结合剂是树脂粉或者陶瓷粉,本身也有颜色。不同批次的结合剂原料,因为生产工艺、原料来源不同,颜色也会有波动。
结合剂占磨轮的大部分体积,它的颜色对磨轮整体颜色影响更大。结合剂粉体颜色深一点浅一点,磨轮颜色马上就跟着变。
混料均匀度也影响色差
原料混料的时候,如果混得不均匀——有的地方结合剂多、有的地方磨料多,磨出来的磨轮颜色就不均匀。表面一块深一块浅,看着就像色差很大。
混料时间不够、混料机不好,都会造成混料不均匀。好的混料工艺,磨轮整个表面颜色均匀一致,不会一块深一块浅。
03 固化工艺,怎么影响色差
原料混好之后,压制成型,再进炉子固化烧结。烧结工艺对磨轮颜色的影响,有时候比原料还大。
烧结温度影响
树脂结合剂的磨轮,是在加热炉里固化的。温度高一点,树脂碳化程度深一点,磨轮颜色就深一点;温度低一点,颜色就浅一点。
同样的原料,烧结温度差几十度,磨轮颜色就能差一个色号。这就是为什么有的批次磨轮深、有的浅——不一定是原料变了,可能是烧结温度波动了。
保温时间影响
除了温度,保温时间也影响颜色。时间长一点,树脂固化更充分,颜色更深一点;时间短一点,固化不充分,颜色浅一点。
固化不充分的磨轮,不光颜色浅,性能也不对——硬度不够、耐磨性差。所以颜色太浅的磨轮要警惕,可能是烧结没到位。
炉内位置影响
一炉烧很多支磨轮,炉子不同位置温度不一样。靠近加热管的地方温度高,磨轮颜色深;远离加热管的地方温度低,颜色浅。
如果炉子温度均匀性不好,同一炉出来的磨轮,放不同位置颜色都不一样。这就是为什么有时候同一箱磨轮,颜色都不完全一样。
04 生产过程,怎么管控色差
色差不是不能控制。好的磨轮厂家,会从原料到烧结全流程管控,把色差控制在很小的范围内。
原料批次管控
每批原料进厂,先检测颜色和性能。颜色差异太大的原料,单独存放、单独配料,不要和老批次混在一起。尽量用同一批次的原料做同一批磨轮,减少色差来源。
混料工艺稳定
固定混料时间、混料顺序、混料机转速。每批料都按同样的工艺混,保证混料均匀度一致。混得均匀了,磨轮表面颜色才均匀。
烧结炉温度均匀性控制
定期校准烧结炉的温度,确保炉内各个位置温度一致。一炉里不同位置的磨轮,颜色差控制在很小范围内。
固定烧结曲线——升温速度、保温温度、保温时间、降温速度,每批都按同样的曲线走。不要今天温度高一点、明天低一点。
出厂前色差检验
磨轮出厂前,和标准样件比颜色。色差在允许范围内的才放行,差太大的挑出来返工或者报废。
05 色差对使用有什么影响
很多客户问:磨轮颜色不一样,用起来差别大吗?
如果只是轻微色差——看起来差不多,只是仔细看有点深浅区别,那性能基本没差别,可以放心用。
但如果色差很大——一眼就能看出两个颜色,那就要警惕了。色差大,往往意味着配方或者烧结工艺也变了。这种情况下,磨轮的硬度、耐磨性、切削力都可能不一样。用起来就会发现:新批次磨轮磨出来的纹路、抛光效果和以前不一样了。
所以选磨轮供应商,不光要看价格、看性能,还要看批次稳定性。好的供应商,每批磨轮颜色都差不多,性能也稳定,换批次不用重新调参数。差的供应商,每批磨轮颜色都不一样,每次换批都要重新试磨、调参数,麻烦得很。
06 色差小,性能才稳
磨轮批次色差,看起来是个外观问题,实际上反映的是生产管控水平。管控得好的厂家,每批磨轮颜色都差不多,性能也稳定。管控不好的厂家,每批颜色都不一样,性能也忽好忽坏。
深圳市瑛利豪实业,从原料选型、混料工艺到烧结固化,全流程管控磨轮品质。每批磨轮出厂前都和标准样件比对色差,确保批次一致性。客户换批次的时候,不用重新调参数,直接上机就能用。
选磨轮,不要只看价格。批次稳定性很重要——颜色一致的磨轮,性能才一致。每次换批都要重新试磨,浪费的时间和材料,比磨轮差价贵多了。



