
超白压花玻璃磨边:避免花纹崩损的低速磨轮组合方案
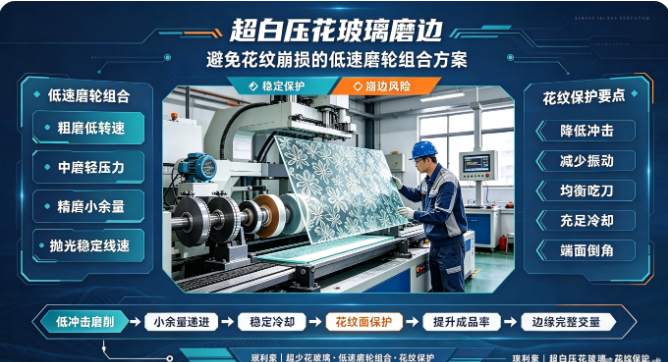
压花玻璃崩花纹,不是操作不小心,是这种材料本身的特性决定的。压花玻璃表面有凹凸花纹,花纹边缘本身就是应力集中的地方,磨削的时候一不小心就崩了。深圳市瑛利豪实业整理了超白压花玻璃磨边崩花纹的原因,以及低速磨轮组合方案,帮加工厂降低花纹崩损率。
超白压花玻璃磨边:避免花纹崩损的低速磨轮组合方案
超白压花玻璃磨边,比普通平板玻璃难多了。很多师傅做普通玻璃磨边很顺手,一做压花玻璃就头疼——磨边的时候靠近花纹的地方,花纹边缘容易崩掉一小块,一个个小缺口,肉眼看着不明显,但检验的时候就是不合格。
压花玻璃崩花纹,不是操作不小心,是这种材料本身的特性决定的。压花玻璃表面有凹凸花纹,花纹边缘本身就是应力集中的地方,磨削的时候一不小心就崩了。深圳市瑛利豪实业整理了超白压花玻璃磨边崩花纹的原因,以及低速磨轮组合方案,帮加工厂降低花纹崩损率。
01 压花玻璃为什么容易崩花纹
压花玻璃和普通平板玻璃,区别就是表面有压出来的花纹。这些花纹是压延的时候压出来的,凹凸不平。磨边的时候,磨轮磨的是玻璃的侧边,为什么会把花纹崩了呢?
原因一:花纹边缘是应力薄弱区。压花玻璃表面花纹的边缘,是从平面突然变凸或者变凹的地方。这些位置玻璃厚度变化大,本身就存在内应力。磨削的时候,振动或者冲击力传到花纹边缘,本来就脆弱的地方,很容易崩掉一小块。
原因二:压花玻璃厚度不均。有花纹的地方厚,没花纹的地方薄。磨边的时候,磨轮接触的玻璃厚度一直在变,受力不均匀。薄的地方磨得多、厚的地方磨得少,花纹边缘受力大,就容易崩。
原因三:超白玻璃更脆。超白玻璃含铁量低,比普通透明玻璃更脆。脆的材料,崩边崩角的倾向更大。普通玻璃磨边崩一点不明显,超白压花玻璃崩了就很显眼,因为玻璃本身太干净了。
这三个因素叠在一起,压花玻璃磨边崩花纹,就是很常见的问题了。
02 崩花纹,根本原因是什么
崩花纹的直接原因,是磨轮在磨削的时候,冲击力太大、振动太大。
磨轮转速高、进给快、压力大,磨下来的不是均匀的玻璃屑,而是一块一块崩下来的。这些崩边如果正好在花纹边缘,就把花纹崩掉了。
普通平板玻璃,崩一点边在平面上,不仔细看看不出来。但压花玻璃的花纹是视觉焦点,花纹边缘崩了一小块,马上就能看出来。
所以压花玻璃磨边,核心思路就一个:轻磨、慢磨、减少冲击。不要追求快,稳着来,让磨轮是"磨"玻璃而不是"崩"玻璃。
03 低速磨轮组合方案
要减少崩花纹,磨轮选型和搭配很重要。不能用普通平板玻璃那套磨轮组合,要专门针对压花玻璃调整。
粗磨:细粒度金刚轮,低速轻切
粗磨不要用太粗的粒度。粗粒度金刚轮切削力大,冲击力也大,容易崩花纹。压花玻璃粗磨,选稍细一点的金刚轮粒度,锋利度够了,切削更轻柔。
粗磨的时候,不要一次吃刀太深。分多次走刀,每次磨掉一点余量,慢慢把余量去掉。一次吃刀深了,冲击力大,花纹就容易崩。
精磨:中软树脂轮,修光为主
精磨用树脂轮,硬度中等偏软。软一点的树脂轮,贴合性好,磨削更轻柔,不会硬碰硬地崩玻璃。
精磨的主要任务,是把粗磨留下的纹路修细,为后面抛光做准备。不要指望精磨去掉很多余量——余量应该在粗磨阶段慢慢去掉。精磨就是修光,轻柔一点。
抛光:软质水松轮+羊毛轮,轻柔抛亮
抛光工序,用软一点的水松轮和羊毛轮。软轮贴合性好,抛光压力轻柔,不会因为硬轮压在花纹上把花纹压崩。
压花玻璃的花纹面一般不需要抛光,抛光抛的是侧边。但侧边靠近花纹边缘,抛光轮太硬的话,压力大了还是会崩。软轮就好很多。
橡胶压紧轮,弹性要够
压紧玻璃的橡胶轮,弹性要够好。弹性好的橡胶轮,压紧的时候能缓冲振动,玻璃不会在磨边的时候抖。玻璃稳了,崩边就少了。
不要用硬邦邦的旧橡胶轮压紧——硬轮压上去,玻璃硬接触,振动大,花纹更容易崩。
04 参数调试要点
磨轮选对了,参数也要跟着调。压花玻璃磨边,参数核心就是"慢"。
进给速度放慢
压花玻璃磨边,进给速度一定要比普通玻璃慢。慢一点,磨轮和玻璃接触更平稳,冲击力小,不容易崩。
不要图快。普通玻璃一分钟走一米,压花玻璃走个半米,效率低一点,但崩边率下来了,返工少了,综合算下来还是赚的。
磨削压力减小
压力大了,磨轮压得深,冲击力大,花纹容易崩。压力小一点,轻压慢磨,让磨轮轻轻地把表面磨掉,不要硬切。
压力小了,磨削效率会低一点,但崩边率会明显下降。
冷却要充足
冷却水要足,喷嘴对准磨削位置。冷却好了,磨削温度低,玻璃不会因为受热不均崩边。而且水能缓冲一下,磨下来的玻璃屑及时冲走,不会卡在磨轮和玻璃之间造成二次崩边。
首件试磨确认
换了新批次的压花玻璃,先磨一片试一下。看花纹边缘有没有崩、崩多少。没问题了再批量做。不要上来就开大批量,出问题就废一片。
05 日常操作注意事项
除了磨轮和参数,操作上还有几个细节要注意。
- 花纹面朝哪边放。磨边的时候,花纹面的朝向有讲究。花纹面尽量朝向不受力的一侧,减少磨轮直接碰到花纹边缘。
- 进料要慢要稳。玻璃进磨边机的时候,不要猛推猛送。慢一点送进去,让磨轮平稳接触玻璃。突然一下撞上去,冲击力大,容易崩。
- 玻璃要夹紧。压紧轮要把玻璃夹稳,不要让玻璃在磨边的时候晃动。晃一动,磨轮就会啃玻璃,崩边就来了。
- 磨轮及时修。磨轮用久了表面变钝,切削不锋利,就会变成"蹭"玻璃,而不是"磨"玻璃。蹭的时候受力不均匀,也容易崩。定期修磨轮,保持锋利。
06 慢磨轻磨,花纹才不崩
超白压花玻璃磨边,崩花纹不是什么解决不了的难题。核心就是——不要追求快,慢磨轻磨,用细粒度、软质的磨轮组合,把冲击力降下来。冲击力小了,花纹边缘就不会被崩掉。
深圳市瑛利豪实业针对压花玻璃加工特点,优化了金刚轮和树脂轮的粒度硬度搭配,配合低速轻压的工艺参数,能有效降低压花玻璃磨边的花纹崩损率。技术团队会根据客户的压花玻璃品种和设备情况,推荐合适的磨轮组合和参数方案。
做压花玻璃磨边,不要图快。慢一点、稳一点,崩边少了、返工少了,综合效率反而更高。



