
曲面家电玻璃:橡胶缓冲轮搭配抛光轮的恒力磨削工艺
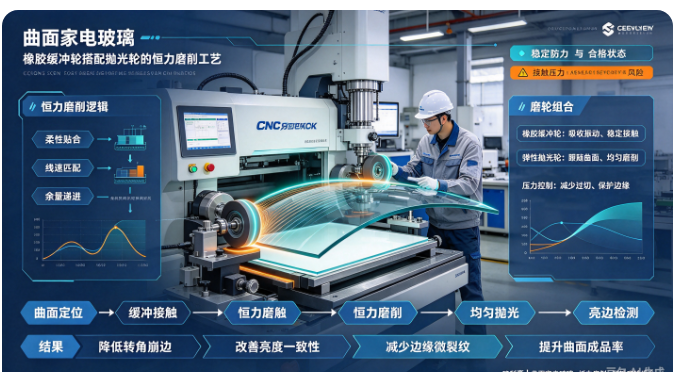
曲面家电玻璃:橡胶缓冲轮搭配抛光轮的恒力磨削工艺
现在家电产品越来越好看,曲面玻璃用得越来越多——冰箱面板、油烟机面板、消毒柜面板,很多都是弧形曲面。曲面玻璃磨边,比平板玻璃难多了。平板玻璃是直的,磨轮直直地过去就行。曲面玻璃是弯的,磨轮沿着弧边走,一不小心就有的地方磨多了、有的地方磨少了,边部厚度不均匀,抛光出来明暗不一。
很多加工厂做平板玻璃磨边很成熟,一转做曲面玻璃,良率马上下来了。其实曲面玻璃磨边的关键,就是恒力磨削——让磨轮沿着曲面走的时候,每一点的压力都保持一致。要做到恒力磨削,橡胶缓冲轮和抛光轮的搭配很重要。深圳市瑛利豪实业整理了曲面家电玻璃恒力磨削的工艺要点,帮加工厂把曲面玻璃的良率提上去。
01 曲面玻璃,为什么难磨
平板玻璃磨边,玻璃是平的,磨轮固定位置,玻璃匀速送过去,每一点的磨削量都是一样的。曲面玻璃不一样,它是弯的。
难点一:接触点一直在变。磨轮沿着曲面走,玻璃是弧形的,磨轮和玻璃的接触点一直在变。如果磨轮是刚性的,压在曲面上,那只有最高点接触,两边都碰不到。这样磨出来的边,中间深、两边浅,厚度不均匀。
难点二:压力不均匀。CNC异形机走曲面路径的时候,路径速度有时候快有时候慢。速度快了,磨轮接触时间短,磨得浅;速度慢了,磨得深。手动编程调参数,很难做到每一点磨削量都一致。
难点三:曲面弧度变化大。有的曲面是大圆弧,有的是小转角,弧度变化大。磨轮如果太硬,贴合不上曲面,该磨的地方磨不到;太软,又磨不动。
这些难点叠加起来,曲面玻璃磨边最常见的问题就是:边部厚度不均、抛光后明暗不一、转角位置崩边多。
02 恒力磨削,是什么意思
恒力磨削,顾名思义,就是磨轮沿着曲面走的时候,磨削压力保持恒定,不因为曲面弧度变化而忽大忽小。
压力恒定了,每一点的磨削深度就一致。磨出来的玻璃边部厚度均匀,抛光之后整个边亮度一致,不会有的地方亮、有的地方暗。
要做到恒力磨削,靠机床数控编程很难完全做到。因为玻璃是曲面的,磨轮是圆的,理论接触点和实际接触点有偏差。真正实用的方案,是从磨轮本身入手——让磨轮有弹性,能自动贴合曲面,压力自己就均匀了。
这就是橡胶缓冲轮和弹性抛光轮的作用。
03 橡胶缓冲轮,怎么配合恒力磨削
橡胶缓冲轮在曲面玻璃磨边里,不是用来磨削的,是用来缓冲和贴合的。
弹性贴合曲面
橡胶轮是有弹性的。压在曲面上的时候,橡胶轮会被压变形,接触面积变大。不管曲面弧度怎么变,橡胶轮都能贴合上去,不会只有一个点接触。
普通刚性磨轮,接触面积小,压力集中在一个点上,容易磨多。橡胶轮接触面积大,压力分散开,每一点的压力都差不多。这就是恒力磨削的基础。
缓冲振动,减少崩边
曲面玻璃走刀的时候,CNC路径不可能百分之百顺滑,总会有轻微的振动和冲击。橡胶轮有弹性,能把这些振动和冲击吸收掉。玻璃不会因为突然的冲击力崩边。
尤其是小转角位置,路径方向变化大,冲击力大。橡胶缓冲轮在这儿作用特别明显——转角位置崩边明显减少。
橡胶轮硬度怎么选
不是所有橡胶轮都适合曲面玻璃。太硬的橡胶轮,弹性差,贴不上曲面;太软的,又没支撑力,磨不动。
曲面家电玻璃,选中硬度的橡胶轮最合适——既有弹性贴合曲面,又有足够的支撑力。具体硬度可以根据曲面弧度调整:弧度大的选软一点的,弧度小的选硬一点的。
04 抛光轮,怎么搭配
粗磨用金刚轮,精磨用树脂轮,抛光用水松轮和羊毛轮。曲面玻璃的抛光轮,和普通平板玻璃也不一样。
抛光轮要有弹性
曲面玻璃抛光,抛光轮必须有弹性,能贴合曲面。硬邦邦的抛光轮,抛不到曲面的各个位置,边角位置抛不透。
软质水松轮和软羊毛轮,弹性好,能沿着曲面走,整个边部都能抛到。抛出来的边亮度均匀,没有明暗不均的问题。
抛光压力要轻
曲面玻璃抛光,压力不能大。压力大了,抛光轮压变形了,局部压力过大,反而会把曲面抛变形。轻压力抛光,靠抛光粉的作用慢慢提亮,效果更均匀。
分级抛光
曲面玻璃抛光,不要指望一步到位。先用中粒度水松轮修光,再用细粒度水松轮提亮度,最后用羊毛轮抛镜面。分级走,每一步抛一点,效果比一步到位好得多。
05 参数调试要点
磨轮选对了,参数也要跟着调。曲面玻璃磨边,参数和普通平板玻璃不一样。
走刀速度要均匀
CNC路径编程的时候,走刀速度尽量保持一致。不要在大弧线上走很快,到转角又走很慢。速度忽快忽慢,磨削量就不均匀。
转角位置可以适当放慢一点,给磨轮足够的时间贴合。但不要太慢,太慢了局部磨多了。
磨削量要小,多走几刀
曲面玻璃不要一次磨掉很多余量。一次吃刀深了,磨轮压力大,贴合不好,还容易崩边。分多刀走,每刀磨掉一点余量,慢慢修到位。
走个两三刀,把余量去掉,比一刀到底效果好得多。
冷却要跟得上
曲面玻璃走刀路径长,磨削时间久,发热多。冷却水要充足,及时把热带走。温度高了,树脂轮和抛光轮容易碳化,玻璃也容易烧边。
首件要仔细验
每换一种曲面形状,先磨一片首件。量一下边部厚度均匀不均匀,看一下抛光亮度一致不一致,检查转角有没有崩边。首件确认没问题了,再批量做。
06 弹性贴合,曲面磨削才稳
曲面家电玻璃磨边,核心就是恒力磨削。要做到恒力,不能光靠机床编程,还要靠磨轮本身的弹性。橡胶缓冲轮贴合曲面、缓冲振动,弹性抛光轮沿着弧面均匀抛光——磨轮有弹性了,压力自然就均匀了。
深圳市瑛利豪实业针对曲面家电玻璃加工,开发了配套的橡胶缓冲轮和弹性抛光轮系列。从硬度选型到工艺参数,帮客户把曲面玻璃磨边良率做上去。
曲面玻璃是现在家电外观升级的方向,订单越来越多。把曲面磨边工艺做稳了,就能接更多高端订单。



