
深圳市瑛利豪实业:羊毛轮植毛密度差异,对异形曲面镜面效果的影响
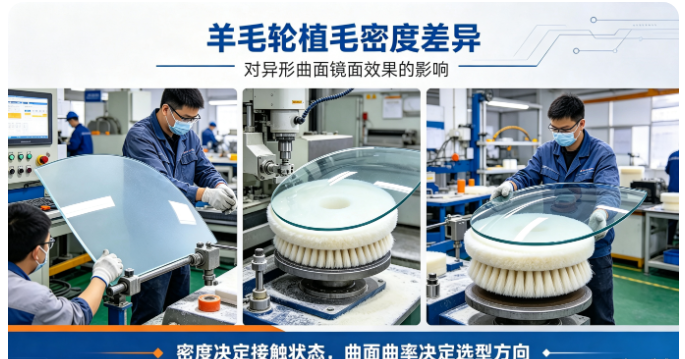
植毛密度决定了羊毛轮工作面的接触状态和抛光力度。密度不对,要么抛不到位发雾,要么压过头抛偏形状。
深圳市瑛利豪实业:羊毛轮植毛密度差异,对异形曲面镜面效果的影响
CNC 异形玻璃抛光中,羊毛轮是最后一道镜面抛光工具。很多师傅选羊毛轮只看直径和硬度,忽略了一个重要参数:植毛密度。同样是羊毛轮,植毛密和植毛疏的抛光效果差别很大,尤其在异形曲面上,选不对密度,镜面效果就是出不来。
植毛密度决定了羊毛轮工作面的接触状态和抛光力度。密度不对,要么抛不到位发雾,要么压过头抛偏形状。
01 植毛密度怎么影响抛光
羊毛轮的植毛密度,指的是单位面积内羊毛纤维的数量。它直接影响两个方面:
- 接触面积:密度高的羊毛轮,工作面纤维密,和玻璃接触面积大,抛光均匀。密度低的,纤维稀疏,接触点少,抛光不均匀。
- 压缩弹性:密度高的轮子,纤维之间支撑强,压缩量小、回弹性好;密度低的轮子,纤维松散,压缩量大、回弹慢。
异形曲面抛光时,羊毛轮要跟着曲面变形贴合。密度不同,跟随性和接触均匀度就不一样,最终镜面效果自然不同。
02 密度过高或过低的问题
植毛密度过高:
- 纤维太密,轮面偏硬,曲面跟随性差。遇到曲率大的凹面,轮子弯不过去,凹面抛不到。
- 压缩量小,接触压力集中在凸起位置,曲面形状容易被抛偏。
- 散热差,密不透风,抛光热堆积,羊毛容易焦化。
- 适合平面或浅曲面,不适合复杂异形。
植毛密度过低:
- 纤维稀疏,接触面积小,抛光力度不够,镜面发雾、有细纹残留。
- 压缩量大,轮子容易"陷"进曲面,局部压力过大,抛光不均。
- 纤维之间支撑弱,轮子容易变形失圆,高速旋转时振动,表面留下振纹。
- 适合轻抛或末道精抛,不适合需要一定切削力的镜面抛光。
03 不同曲面怎么选密度
异形曲面抛光,根据曲率复杂度选密度:
- 平面或大半径曲面:选高密度羊毛轮。接触均匀,镜面效果好,跟随性要求不高。
- 中等曲率曲面:选中密度羊毛轮。兼顾接触均匀和曲面跟随,是最常用的选择。
- 复杂曲面、深凹面、小内角:选低密度偏软羊毛轮。纤维松散能跟着曲面变形,伸进凹面抛光。但密度太低不行,要选中低密度,保持一定支撑。
- 多曲率过渡面:如果一个工件上既有平面又有曲面,建议两只轮子配合——平面用高密度粗抛,曲面用中低密度精抛。
04 怎么判断和处理
异形曲面镜面效果不好,怀疑密度问题时:
1. 看抛光效果分布:如果凸面亮、凹面雾,说明轮子太硬、密度太高,曲面跟随不到凹面。换低密度轮子试。
2. 看整体发雾:如果整个曲面都抛不亮、细纹残留,说明密度太低、切削不够。换高密度轮子。
3. 看有没有振纹:表面有周期性波纹,可能是低密度轮子失圆振动。检查轮子动平衡,换密度稍高的轮子。
4. 试磨对比:拿废玻璃试,分别用不同密度轮子跑同一段曲面,对比镜面效果,选最合适的。
05 实操建议
- CNC 异形玻璃常备两到三种密度的羊毛轮,根据工件曲面切换。
- 不要一只轮子走所有曲面,密度和曲面不匹配是效果差的主因。
- 高密度轮子注意冷却,防止热堆积焦化。
- 低密度轮子检查动平衡,松散纤维容易失圆。
- 新轮子上机先在废件上试,确认密度匹配再上产品。
羊毛轮不是越密越好,也不是越软越好。植毛密度要和曲面曲率匹配,才能既抛得亮又不抛偏。异形曲面镜面抛光,选对密度是关键一步。
深圳市瑛利豪实业提供羊毛轮、水松轮、抛光轮、橡胶轮、树脂轮、金刚轮全品类磨轮配套。针对 CNC 异形玻璃曲面抛光,我们提供不同植毛密度的羊毛轮选型,并协助根据工件曲率匹配密度和压缩量,提升异形镜面良率。



