
深圳市瑛利豪实业:磨轮动平衡复检周期,按产线负荷制定点检标准
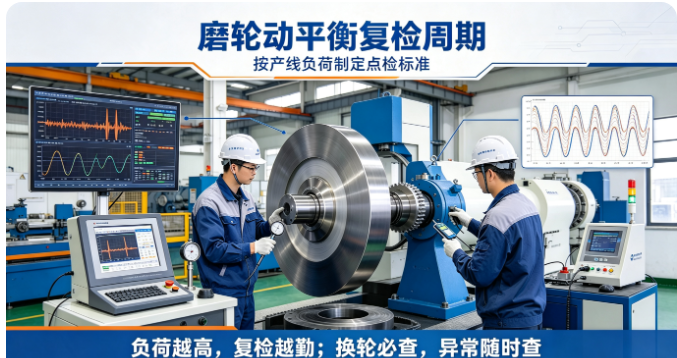
动平衡复检要制度化,关键是按产线负荷制定点检周期——负荷大的线查得勤,负荷小的线查得松。一刀切的周期要么浪费时间,要么漏掉问题。
深圳市瑛利豪实业:磨轮动平衡复检周期,按产线负荷制定点检标准
磨轮动平衡不是装机时做一次就完事。随着磨轮磨损、设备运行、温度变化,动平衡状态会慢慢漂移。很多工厂只在新轮装机时校一次,之后再没查过,等到振动大、出波纹了才发现问题。
动平衡复检要制度化,关键是按产线负荷制定点检周期——负荷大的线查得勤,负荷小的线查得松。一刀切的周期要么浪费时间,要么漏掉问题。
01 为什么要按负荷定周期
磨轮动平衡漂移速度,和产线负荷直接相关:
- 高负荷产线:每天跑十几小时、连续量产,磨轮磨损快、温度变化大、启停频繁,动平衡漂移也快。可能一两周就需要复检。
- 中负荷产线:每天跑八到十小时,磨轮磨损中等,动平衡变化慢一些。每月复检一次基本够。
- 低负荷产线:每天跑几小时或断续生产,磨轮磨损慢,动平衡变化小。每季度或换轮时复检即可。
如果高负荷线按季度查,中间早就出问题了;低负荷线按周查,又是浪费人力。按负荷分级,才是合理的点检标准。
02 不同负荷的复检周期建议
根据产线运行时间和加工量,参考以下周期:
- 高负荷(日运行 12 小时以上,连续量产):每 1~2 周打表测一次跳动,每月做一次动平衡检查。换轮必查。
- 中负荷(日运行 8~12 小时):每月打表测跳动,每 2~3 个月做动平衡检查。换轮必查。
- 低负荷(日运行 8 小时以下,断续生产):每季度打表测一次,换轮时做动平衡。设备维修后必查。
- 特殊情况:磨轮偏磨、加工出现波纹、振动突然增大,随时检查,不等周期。
这只是参考值,工厂根据自己实际加工情况调整。关键是建立固定点检节奏,不要凭感觉。
03 点检内容
动平衡复检,不是只看振不振动。点检内容包括:
- 磨轮跳动:打百分表测主轴径向跳动和端面跳动,和标准值对比。
- 轮面磨损状态:看磨轮工作面是否均匀,有没有偏磨、局部凹陷。偏磨是动平衡漂移的主因。
- 法兰面状态:检查法兰面有没有磨损、杂质、锈蚀。安装面不干净,动平衡白做。
- 振动和噪音:开机后听磨头声音,有没有异常嗡嗡声或周期性冲击。
- 加工表面:看玻璃边部有没有波纹、振纹,这是动平衡问题最直接的反映。
04 点检方法
现场点检按以下步骤:
1. 停机清洁:先把磨头、法兰、磨轮表面擦干净,避免杂质影响判断。
2. 打表测跳动:百分表吸在机身上,表头顶在主轴法兰或磨轮侧面,手动盘动主轴一圈,看跳动最大值。正常径向跳动 0.02mm 以内,超过 0.05mm 要处理。
3. 检查轮面:目视或用手摸轮面,看磨损是否均匀。偏磨明显的轮子,动平衡大概率已经失准。
4. 开机听声:低速开机,听磨头运转声音是否平稳。有杂音就停机查。
5. 试磨观察:试磨一片玻璃,对着光看边部有没有波纹。有波纹说明动平衡有问题。
6. 记录数据:把跳动数值、轮面状态、加工结果记下来,和上次对比。
05 记录和趋势管理
点检不记录,等于白查。建议建立磨轮动平衡点检记录表:
- 记录日期、设备编号、磨轮规格、运行时长。
- 记录跳动数值、轮面状态、加工观察结果。
- 和上次记录对比,看跳动是稳定在正常范围,还是逐渐增大。
- 如果数值在缓慢上升,即使还没超标,也要安排提前校正,不要等出问题。
趋势管理的意义在于:动平衡失准是渐进的,记录数据能在问题还没影响产品时就发现趋势,提前处理。
磨轮动平衡点检,不是形式主义。高负荷产线把这个制度建起来,能减少振动、波纹、偏磨带来的隐性损耗。按负荷定周期,既不漏检也不浪费。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。在上门服务时,我们会协助工厂检查磨轮动平衡状态,并根据产线负荷建议合适的复检周期,帮助建立点检标准。



