
玻璃磨轮损耗快?瑛利豪实业教你判断磨轮是否需要更换
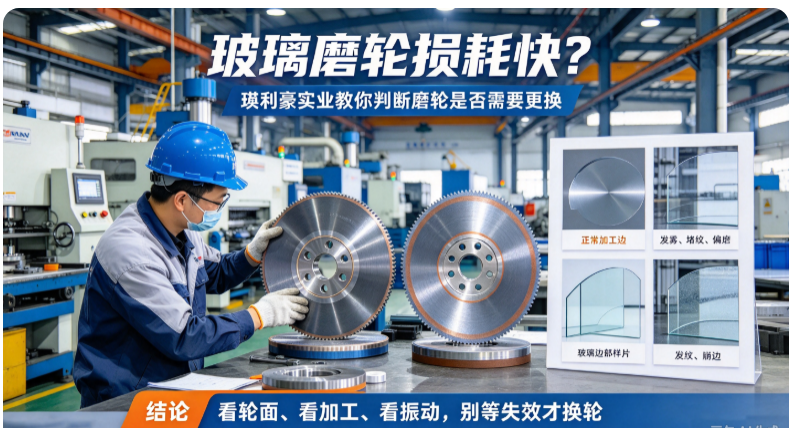
磨轮不是用到彻底磨不动才换。等它失效了再换,已经影响产品品质好一阵子了。判断磨轮该不该换,要看几个明确信号。
玻璃磨轮损耗快?瑛利豪实业教你判断磨轮是否需要更换
很多工厂都有这个困惑:磨轮用不了多久就不行了,切削力下降、表面抛不光、还要频繁换轮。是磨轮质量差,还是用得不对?其实很多时候,是没搞清楚磨轮什么时候该换、为什么损耗快。
磨轮不是用到彻底磨不动才换。等它失效了再换,已经影响产品品质好一阵子了。判断磨轮该不该换,要看几个明确信号。
01 怎么判断磨轮该换了
磨轮出现以下情况,就说明该换了:
- 切削力明显下降:同样吃刀量,磨下来的玻璃变少了,要加大压力或走得更慢才能磨掉。这是磨轮磨粒钝化或堵塞的信号。
- 加工表面变差:磨出来的玻璃边部光泽变暗、纹路变粗、出现崩边。不是参数问题,就是磨轮不行了。
- 振动和噪音变大:磨轮磨损不均或失圆,开机振动明显,加工表面出现振纹。
- 轮面状态异常:轮面发亮(磨粒磨平了)、堵塞(玻璃粉填在孔隙里)、偏磨(一边高一边低)、出现凹坑。
- 达到使用寿命:每种磨轮都有大致加工量参考,到了该换的批量,主动更换,不要等失效。
这几个信号,只要出现一两个,就该考虑换轮。
02 为什么磨轮损耗快
磨轮用得快,不一定是质量问题,常见原因有:
- 冷却不足:冷却水不够或没冲到接触区,磨轮干磨发热,结合剂快速老化,磨粒脱落。这是损耗快的头号原因。
- 压力过大:为了追求效率猛压,磨轮过载,磨粒非正常破碎,损耗成倍增加。
- 参数不匹配:磨轮粒度、硬度和玻璃材质不匹配,该用硬轮用了软轮,磨损自然快。
- 磨轮钝化没修整:磨轮堵塞或钝化后继续硬磨,不仅效果差,还加速磨损。定期修整才能恢复锋利。
- 安装不对:法兰面不干净、安装偏心,磨轮偏磨,一边磨损特别快。
- 玻璃材质变化:换了更硬的玻璃或夹胶玻璃,还沿用原来的参数,磨轮损耗自然加快。
03 延长磨轮寿命的方法
想让磨轮用得久,做好这几点:
- 保证冷却:冷却水流量要足,直接冲到磨轮和玻璃接触区,把热量和磨屑带走。水温高了换冷水。
- 控制压力:不要为了快猛压。按磨轮推荐参数走,压力适中,磨轮反而更耐用。
- 选对磨轮:根据玻璃材质、厚度、加工要求选粒度和硬度。选错了,再贵的轮也不耐用。
- 定期修整:钝化或堵塞的磨轮,用修整块或修整刀恢复锋利,不要硬撑。
- 正确安装:换轮时把法兰面擦干净,对中安装,避免偏磨。
- 按工艺走:粗磨、精磨、抛光各用各的轮,不要拿粗磨轮兼着抛光用。
04 什么时候该换
磨轮更换时机,不是一概而论:
- 金刚轮:锋利度下降、切削变慢、轮面磨粒脱落露出结合剂时换。一般按加工面积估算寿命。
- 树脂轮:弹性下降、光泽变差、轮面磨损不均时换。树脂轮有使用寿命,到了就换,不要勉强。
- 水松轮/BD轮:轮面变硬或变光滑、抛光力下降时换。
- 羊毛轮/抛光轮:羊毛磨平、夹杂污垢、抛光不亮时换。
建议每只磨轮记录开始使用日期和加工量,到了参考寿命主动检查,不要等失效。
05 实操建议
1. 每班开机前看一眼轮面状态,发现异常早处理。
2. 每只磨轮建使用记录,跟踪寿命,做到心中有数。
3. 冷却水路定期检查,不要堵了才发现。
4. 磨轮损耗突然加快,先查冷却和压力,不要先怀疑磨轮质量。
5. 拿不准的时候,找磨轮供应商帮忙判断,不要自己硬撑。
磨轮损耗快,很多时候是工艺和使用问题,不是轮子本身差。会判断、会保养、会用,磨轮寿命能延长不少,成本也降下来。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。我们不只卖轮子,更帮助工厂判断磨轮更换时机、优化冷却和压力参数、延长磨轮使用寿命,从选轮到保养提供全程技术支持。



