
深圳市瑛利豪实业:玻璃边隐性微裂纹,从金刚轮磨削余量控制源头规避
隐性微裂纹的根源,很大程度在粗磨阶段金刚轮的磨削余量没控制好。要规避它,得从源头抓起。
深圳市瑛利豪实业:玻璃边隐性微裂纹,从金刚轮磨削余量控制源头规避
玻璃边部崩边肉眼能看到,好处理。但有一种缺陷更隐蔽——隐性微裂纹。它藏在玻璃边部表层下,肉眼看不到,抛光后也不一定显现,但在钢化、热弯或后续使用中,会慢慢扩展成崩边、自爆甚至开裂。
隐性微裂纹的根源,很大程度在粗磨阶段金刚轮的磨削余量没控制好。要规避它,得从源头抓起。
01 什么是隐性微裂纹
隐性微裂纹是玻璃边部表层下的细小裂纹网络:
- 肉眼不可见:抛光后表面看起来光滑,但表层下藏着微裂纹。
- 潜伏期长:磨完时没事,钢化加热或使用一段时间后才扩展出来。
- 后果严重:钢化边部崩边、热弯开裂、客户安装后自爆,都可能和它有关。
- 难检测:普通检验看不出来,要偏光仪或显微镜才能发现。
正因为隐蔽,很多工厂直到客户退货才发现,损失已经造成。
02 微裂纹怎么产生的
玻璃边部微裂纹,主要是粗磨阶段产生的:
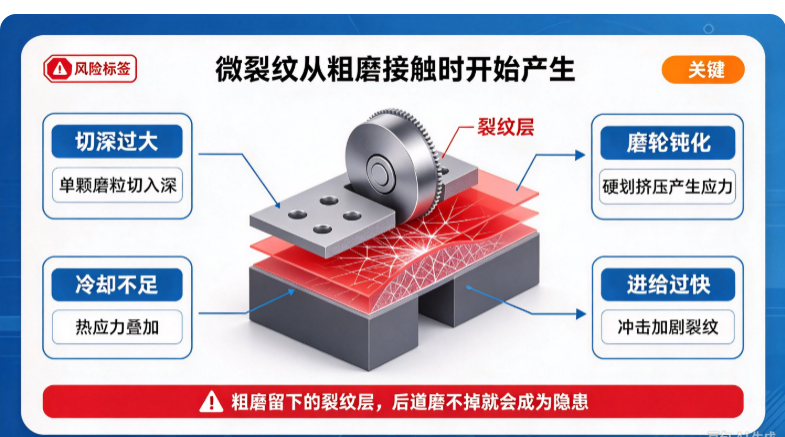
- 金刚轮粒度太粗:粗粒度磨粒切入深,在玻璃表面留下深划痕和裂纹网络。
- 吃刀量过大:一刀切太深,磨削力和冲击大,玻璃表层受挤压产生微裂纹。
- 磨轮钝化:磨粒磨平后不再切削,而是在玻璃表面硬划和挤压,产生应力裂纹。
- 冷却不足:磨削热让玻璃表层产生热应力,和机械应力叠加,加剧微裂纹。
- 进给速度过快:冲击式切削,玻璃边缘受冲击崩出微裂纹。
这些微裂纹在精磨和抛光时,如果后面工序余量足够,能被磨掉;但如果粗磨切太深,后道磨不掉,就留下了隐患。
03 磨削余量怎么影响微裂纹
磨削余量,就是粗磨每一刀切多深。它和微裂纹关系很大:
- 余量过大:一刀吃太深,单颗磨粒切入深度大,玻璃表层裂纹层就厚。后面精磨余量如果不够,裂纹层去不掉,就留下来了。
- 余量过小:分太多道走,效率低,但每道浅,裂纹层薄,后道容易去掉。
- 总余量和后道匹配:粗磨留下的裂纹层,必须被精磨和抛光完全去掉。粗磨切得深,后道余量也要相应加大,否则去不干净。
核心原则:粗磨切深要可控,让留下的微裂纹层能被后道完全磨掉。
04 怎么控制磨削余量
从源头规避微裂纹,按以下方法控制:
1. 粗磨小切深多道走:金刚轮单次吃刀量控制在 0.1~0.15mm 以内,分多道走。不要一刀切到尺寸。切深小了,裂纹层薄,后道容易去除。
2. 选合适粒度的金刚轮:不要一味用粗轮求效率。粗磨选中粒度,既保证切削效率,又不会留下太深的裂纹层。
3. 保证后道余量:粗磨后给精磨留足够余量,精磨再给抛光留余量。让每一道都把前一道的缺陷去掉。
4. 保持磨轮锋利:钝化的金刚轮要及时修整或更换。锋利的轮子切削轻快,挤压少,裂纹轻。
5. 充分冷却:冷却水要足,把磨削热带走。热应力小了,微裂纹也轻。
05 配套工艺要点
除了余量控制,还要注意:
- 磨轮系列匹配:粗磨、精磨、抛光逐级过渡,粒度从粗到细,不要跨度太大。后道接不住前道,缺陷就留着。
- 首件检测:重要订单首件用偏光仪检查边部有没有应力和微裂纹,没问题再批量。
- 关键客户加严:钢化玻璃、热弯玻璃、出口订单,对微裂纹要求高,粗磨参数要更保守。
- 记录参数:每种产品的切深、轮号、速度记录下来,稳定后不要随意改。
隐性微裂纹不是后道抛光能完全解决的问题。它在粗磨金刚轮接触玻璃的那一刻就埋下了。把磨削余量控制好,从源头把裂纹层做薄、做可控,后道才能彻底去除。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对微裂纹敏感的钢化、热弯、出口订单,我们推荐中粒度锋利型金刚轮,并协助工厂优化粗磨切深和后道余量配比,从源头减少边部隐性微裂纹。



