
双边机磨轮座精度校准指南:磨轮抖动背后的隐藏元凶
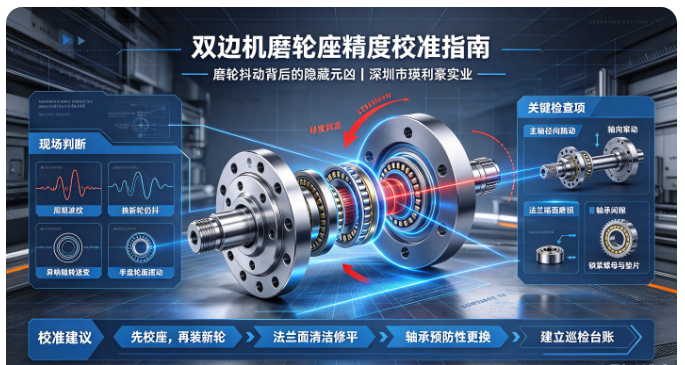
实际上,磨轮抖动的元凶,有相当比例不在磨轮本身,而在磨轮座(磨头主轴 / 磨轮安装法兰)的精度状态**。磨轮座用久了,轴承间隙变大、法兰盘磨损、主轴跳动超差,装上去的新磨轮再精准,也会被带着抖。这篇文章把双边机磨轮座的常见精度问题、现场判断方法和校准要点讲清楚。
双边机磨轮座精度校准指南:磨轮抖动背后的隐藏元凶
玻璃深加工产线上,双边机是磨边主力。很多工厂遇到磨轮抖动、玻璃边缘出周期纹、崩边率上升,第一反应是磨轮不行了 —— 换金刚轮、换树脂轮、换进口轮,折腾一圈问题还在。
实际上,磨轮抖动的元凶,有相当比例不在磨轮本身,而在磨轮座(磨头主轴 / 磨轮安装法兰)的精度状态**。磨轮座用久了,轴承间隙变大、法兰盘磨损、主轴跳动超差,装上去的新磨轮再精准,也会被带着抖。这篇文章把双边机磨轮座的常见精度问题、现场判断方法和校准要点讲清楚。
一、为什么磨轮座精度会影响磨边质量?
双边机磨轮是高速旋转的,转速通常在每分钟几千转。磨轮座(磨头主轴系统)负责把磨轮稳定地支承在指定位置上,并保证它旋转时不偏心、不摆动。
一旦磨轮座出现精度衰减,哪怕磨轮本身是全新的、动平衡做过的,也会出现:
- 径向跳动变大:磨轮旋转起来 "画圆",轮面摆差直接传导到玻璃边缘,形成周期性波纹;
- 轴向窜动:磨轮在进给方向上前后微串,玻璃边缘深浅不一;
- 角度偏斜:磨轮座磨损后磨轮轴线倾斜,磨出来的边角度不对,出现喇叭口;
- 震动传导:主轴轴承间隙产生高频震动,磨轮跟着抖,崩边、掉砂、异响全来了。
很多工厂只换磨轮不校磨轮座,等于 "车轮子是新的,车轴是弯的",怎么跑都跑偏。
二、磨轮座精度衰减的几个现场信号
不用拆设备,从加工现象和设备状态就能初步判断:
1. 玻璃边缘出现周期性波纹:间距均匀的波浪纹,不是磨轮粒度问题,而是径向跳动在磨面上的 "投影"。
2. 磨轮换新后头三天好用,一周后又抖:新轮暂时弥补了座的跳动,但磨损后矛盾暴露 —— 这是典型的磨轮座在 "吃掉" 新磨轮寿命。
3. 磨轮异响随转速变化:主轴轴承间隙大时,声音随转速升高出现规律性 "嗡嗡" 或周期性杂音,不是磨轮切削声。
4. 磨轮装上去,用手盘轮面有明显摆动:停机后用手转一下磨轮,肉眼能看到轮面左右晃,或拿百分表靠上去,摆差超过厂家允许值。
5. 同一道磨轮,左右两边加工效果不一致:双边机两边磨头状态不对称,可能是一侧磨轮座精度已经衰减。
6. 磨轮偏磨、一侧磨损快:磨轮座角度偏斜,磨轮不是均匀接触玻璃,而是 "啃" 一边。
出现两条以上,就该安排磨轮座精度检查,而不是继续换磨轮试。
三、磨轮座关键检查项(现场可操作)
1. 主轴径向跳动
用百分表表针打在磨轮安装法兰的外圆柱面上,手动盘轴旋转一周,读跳动值。不同设备厂家允许范围不同,一般新磨轮安装基准跳动应控制在 0.01~0.02mm 以内;如果超过 0.03mm,磨边质量就会明显受影响。
2. 主轴轴向窜动
百分表表针顶在主轴端面(或法兰端面中心位置),推拉主轴,看表针摆动量。轴向窜动过大,磨轮进给不稳定,玻璃边深浅波动。
3. 法兰盘(磨轮安装盘)端面磨损
法兰盘是磨轮贴合的基准面。长期使用后,端面出现划痕、压痕、锈蚀或偏磨,磨轮装上去就不是贴平的,自然偏心。检查方法:看法兰面有没有一圈圈深沟、锈斑;用刀口尺靠一下,看透光缝隙。
4. 轴承间隙
主轴轴承是磨轮座最容易老化的部件。用手在磨轮法兰位置上下、左右轻推,感觉有没有旷量;有经验的师傅用听音棒贴在磨头壳体上听,轴承间隙大时会有不规则杂音。
5. 磨轮锁紧螺母与垫片
锁紧螺母松动、垫片变形、安装面有玻璃屑或磨料残留,都会让磨轮装偏。很多抖动问题拆开一看,是法兰面卡了一圈玻璃粉,磨轮根本没贴平。
四、常见误区:把磨轮座问题当成磨轮质量问题
1. 新磨轮一上机就抖,判定磨轮不合格:先校磨轮座再下结论。磨轮厂发货前动平衡和同心度都是抽检的,反而磨轮座用了几年没保养,更容易出问题。
2. 磨轮寿命短,以为是磨轮配方不行:磨轮座跳动大,磨轮单侧受力偏磨,寿命当然短。校完座再试,寿命可能提升一大截。
3. 磨边有划痕,反复换磨轮品牌:如果划痕是周期性、等间距的,先查径向跳动,不是磨轮磨料的问题。
4. 只在设备大修时才校磨轮座:高精度磨轮座应该定期巡检,按设备运行小时数安排预防性校准,而不是 "坏到不行才修"。
五、校准与保养建议
1. 建立磨轮座巡检台账:每台双边机的磨头,记录主轴跳动、轴承状态、法兰面状况,按月或按季度复测,发现趋势性劣化提前处理。
2. 换新磨轮前,先确认安装基准:法兰面擦干净、检查锁紧螺母和垫片、确认跳动在允许范围内,再装新轮。
3. 轴承按寿命更换,不要等异响:主轴轴承有疲劳寿命,一般跑一定小时数后间隙会自然增大,预防性更换比 "震到停机" 损失小得多。
4. 法兰面定期修整:出现深沟、锈蚀、压痕时,及时磨平或更换,保证磨轮贴合基准。
5. 冷却水别冲到主轴轴承:冷却水长期渗漏进轴承,润滑脂乳化,轴承寿命骤降。检查密封件和回水路径。
6. 设备换季保养纳入磨轮座检查:季节温差大,润滑脂黏度变化,轴承间隙状态也会变;每年开年、换季时做一次精度校准。
六、磨轮与磨轮座,是 "好马配好鞍" 的关系
磨轮本身是耗材,磨轮座是设备精度的载体。再好的磨轮,装在一个跳动超差的磨轮座上,也出不了好活;反过来,磨轮座精度到位,哪怕用国产磨轮,也能跑出稳定良率。
很多玻璃加工厂把精力放在 "选哪个品牌磨轮" 上,却忽略了磨轮座这个真正影响长期稳定性的环节。定期校磨轮座,既是设备保养,也是磨轮成本管控的一部分。
深圳市瑛利豪实业专注玻璃机械配件生产,金刚轮、树脂轮、水松轮、橡胶轮、抛光轮、羊毛轮全系列配套供应;同时可结合客户现场情况,提供磨轮选型建议与磨轮座精度状态的配合排查思路,帮助玻璃厂把磨边稳定性和耗材成本一起管起来。如需试样或技术沟通,欢迎联系。



