
薄家电玻璃磨边崩边高发:冷却液流量与磨轮出刃的协同控制
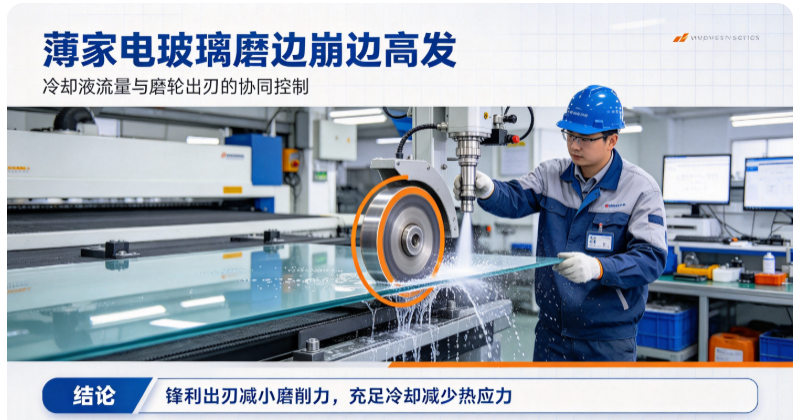
很多工厂解决崩边,只盯着磨轮粒度和压力。其实薄玻璃崩边,冷却液流量和磨轮出刃的协同控制同样关键,甚至更关键。
薄家电玻璃磨边崩边高发:冷却液流量与磨轮出刃的协同控制
家电玻璃越来越薄,烤箱面板、冰箱抽屉、消毒柜面板,厚度从原来的 5mm、6mm 做到 3mm、4mm。玻璃一薄,磨边崩边就成了高发问题。崩边多了,返工率高、废品多,客户投诉也跟着来。
很多工厂解决崩边,只盯着磨轮粒度和压力。其实薄玻璃崩边,冷却液流量和磨轮出刃的协同控制同样关键,甚至更关键。
01 为什么薄玻璃容易崩边
薄玻璃崩边,和它本身特性有关:
- 厚度小,支撑弱:磨轮压上去,薄玻璃容易变形,边部受力不均,边缘崩掉。
- 热敏感:薄玻璃吸热快,磨削热稍微集中,边部就产生热应力,诱发微裂纹和崩边。
- 强度低:薄玻璃抗冲击能力差,磨轮出刃不够锋利或冲击大,直接崩掉一块。
- 要求高:家电玻璃用在显眼位置,哪怕 0.5mm 的崩边也看不下去。
薄玻璃崩边,本质是磨削力和热应力超过了薄玻璃的承受能力。要控制崩边,就要从减小磨削力和降低热应力两方面入手。
02 冷却液流量怎么影响崩边
冷却液不是"有水就行",流量直接影响崩边:
- 流量不足,热应力大:冷却水不够,磨削热带不走,薄玻璃边部局部升温,产生热应力。热应力叠加机械应力,就崩边。
- 喷嘴位置不对:冷却水没冲到磨轮和玻璃接触区,等于没浇。磨轮在干磨,崩边自然多。
- 流量忽大忽小:水路堵塞、水泵衰减,流量不稳定,崩边时好时坏。
- 水温高:夏天水温高,冷却效果差,薄玻璃崩边率明显上升。
对薄玻璃来说,冷却液的作用不只是冷却,还要把磨屑及时冲走。磨屑留在磨轮和玻璃之间,被反复碾压,也是崩边来源。
03 磨轮出刃怎么影响崩边
出刃,就是磨轮表面磨粒突出结合剂的高度。出刃好不好,直接决定磨削力大小:
- 出刃锋利,切削轻快:磨粒锋利地切入玻璃,磨削力小,玻璃不受挤压,崩边少。
- 出刃钝化,挤压玻璃:磨粒磨平了,不再切削,而是在玻璃表面硬挤。薄玻璃被挤变形,边部就崩了。
- 出刃过高,冲击崩边:磨粒突出太多,切入深,冲击力大,薄玻璃边缘直接崩掉一块。
- 出刃过低,切削不够:磨粒埋在结合剂里,切不动,只能靠压力硬磨,崩边多。
理想出刃是适中锋利:既能轻快切削,又不会切入太深造成冲击。
04 两者怎么协同控制
冷却液流量和磨轮出刃不是独立的,要配合起来调:
1. 磨轮保持锋利出刃:选出刃好的锋利型金刚轮,不要用钝化轮硬磨。钝化了及时修整或更换。
2. 冷却液流量充足:喷嘴对准磨轮和玻璃接触区,流量要够,把磨削热带走、磨屑冲走。
3. 出刃和冷却匹配:磨轮越锋利,切削热越少,冷却压力越小。出刃不好时,冷却更要跟上,弥补热应力。
4. 流量随磨轮状态调整:新轮锋利,流量可以正常;磨轮用久了出刃变差,流量适当加大,带走更多热。
5. 薄玻璃单独设定:不要和厚玻璃共用一套参数。薄玻璃流量大、出刃要求高、压力小。
核心思路:锋利磨轮减少机械应力,充足冷却减少热应力,两者协同,崩边就少了。
05 实操建议
- 薄家电玻璃用锋利型金刚轮,粒度选中细,不要用粗轮求快。
- 开机前检查喷嘴有没有堵,水流是不是冲到接触区。
- 冷却水定期换,保持清洁。脏水冷却效果差,还划伤玻璃。
- 薄玻璃进给速度放慢,不要追求快。走得快冲击大,崩边多。
- 首件对着光检查边部,发现崩边先查磨轮锋利度和冷却水,再调压力。
- 夏天水温高时,加冰水或冷却机,降低水温。
薄家电玻璃崩边,不是换一只好磨轮就能解决。冷却液流量和磨轮出刃配合好了,崩边率才能真正降下来。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对薄家电玻璃崩边问题,我们推荐锋利型出刃金刚轮,协助工厂调整冷却水流量和喷嘴位置,优化磨边参数,降低崩边率。



