
深圳市瑛利豪实业:玻璃倒角大小边缺陷,金刚轮偏摆与进给同步性调试
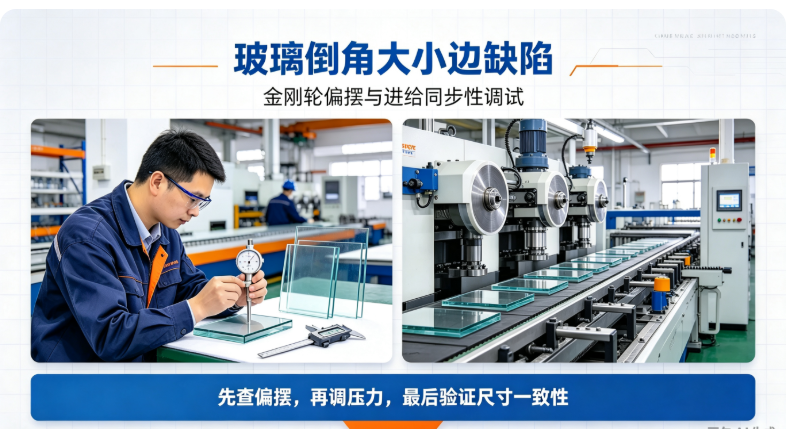
倒角大小边,根源往往不在金刚轮角度,而在金刚轮偏摆和进给同步性两个方面。
深圳市瑛利豪实业:玻璃倒角大小边缺陷,金刚轮偏摆与进给同步性调试
玻璃倒角磨边,经常出现一种缺陷:一条斜边,一头宽一头窄,或者两边倒角不对称。客户拿卡尺一量,倒角尺寸差了零点几毫米,整批玻璃判定不合格。这种"大小边"问题,很多工厂以为是金刚轮角度不对,调来调去还是不对。
倒角大小边,根源往往不在金刚轮角度,而在金刚轮偏摆和进给同步性两个方面。
01 什么是大小边
大小边,就是玻璃倒角的宽度不一致:
- 一头宽一头窄:同一条斜边,进门端和出门端倒角宽度不一样,过渡渐变。
- 两边不对称:玻璃正反两面的倒角,一边大一边小,不对称。
- 局部突变:倒角宽度在某一段突然变宽或变窄,不是渐变。
大小边肉眼看可能不明显,但卡尺一量就出来。对尺寸要求严的客户(家电、建筑、电子),这就是缺陷。
02 怎么产生的
大小边的产生,主要有两个方向:
- 金刚轮偏摆:磨轮转起来不圆,或者磨头径向跳动,轮面在玻璃上的磨削位置左右晃。磨出来的倒角就宽窄不一。
- 进给不同步:玻璃进给速度和磨轮切削量不匹配,或者两侧磨轮(倒角轮)转速/压力不一致,两边倒角不对称。
一个是磨轮本身转得不正,一个是两侧切削力不平衡。两者叠加,大小边就出来了。
03 金刚轮偏摆的影响
金刚轮偏摆,是指磨轮旋转时轴线不居中,轮面跳动:
- 径向跳动:磨轮转起来,轮面左右晃。玻璃走过时,某一刻切得多、某一刻切得少,倒角就时宽时窄。
- 端面跳动:磨轮端面不垂直,磨削角度在旋转中变化,倒角角度不稳定。
- 安装偏心:法兰面没擦干净、安装不对中,磨轮装上去就是歪的,转起来偏摆。
- 磨轮本身失圆:磨轮磨损不均,或者本身精度不够,转起来就不圆。
偏摆量哪怕只有几丝,倒角宽度也会跟着变化。因为倒角是斜面,径向跳动被放大成宽度差异。
04 进给同步性的影响
倒角通常有两个倒角轮(或左右两侧同时磨),进给同步性指:
- 两侧磨轮压力一致:左边倒角轮和右边倒角轮,压玻璃的力要一样。一边压重一边压轻,倒角就一边大一边小。
- 两侧磨轮线速一致:左右轮转速或直径不同,线速不一样,切削量不同,倒角不对称。
- 进给速度稳定:玻璃走得忽快忽慢,磨轮切削量跟着变,倒角一头宽一头窄。
- 进出刀缓冲:进刀和出刀瞬间,磨轮接触玻璃的压力变化大,头尾倒角容易偏大或偏小。
同步性不好,两侧切削量不平衡,大小边就出来了。
05 怎么调试
大小边调试,按以下步骤:
1. 先查偏摆:打百分表测倒角轮径向跳动和端面跳动。径向跳动超过 0.02mm,端面跳动超过 0.01mm,先校正。清洁法兰面、重新安装、对中。还不行检查磨轮本身是否失圆。
2. 再查两侧压力:对比左右倒角轮的压力设定。两边调到一致。可以在玻璃两边贴美纹纸,试磨后看两边磨削深度,微调压力。
3. 查线速匹配:左右轮直径如果不同,转速要不同,让线速一致。直径差大的轮子不要装在对侧。
4. 稳定进给:检查进给速度是否平稳,有没有忽快忽慢。伺服故障或机械卡顿会导致速度波动。
5. 进出刀缓冲:进刀和出刀位置设置减速,让磨轮渐进接触和离开玻璃,减少头尾倒角突变。
6. 试磨验证:调完跑几片玻璃,卡尺量头尾和两边倒角宽度,一致了再批量。
06 实操建议
- 换轮后必须打表测跳动,不要装上就用。
- 左右倒角轮尽量同批次、同直径,减少线速差异。
- 发现大小边,先查偏摆再调压力,不要一上来就改角度。
- 定期检查法兰面,有磨损或杂质及时处理。
- 重要订单首件量倒角尺寸,合格再批量。
倒角大小边,不是磨轮角度不对那么简单。偏摆和同步性两个因素调好,倒角尺寸才能稳定一致。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对倒角大小边问题,我们上门检测磨轮跳动、校准两侧压力和线速匹配,调试进给同步性,帮助工厂把倒角尺寸做稳定。



