
深圳市瑛利豪实业:Low-E 镀膜玻璃磨边,磨轮冷却方式避免膜层灼伤
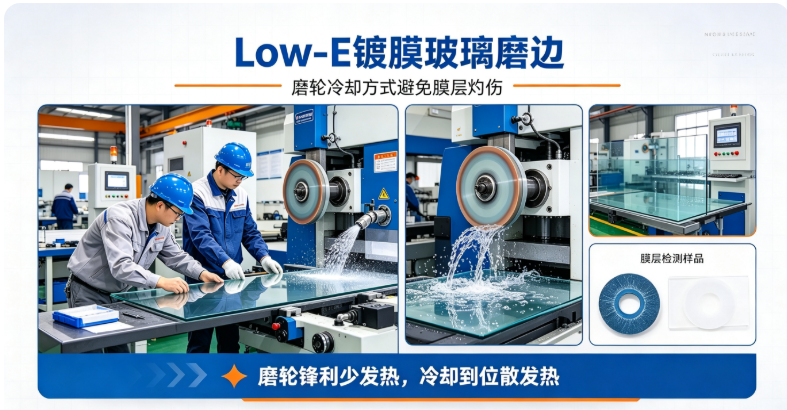
Low-E膜层很薄、不耐热,磨边时磨削热一旦传到膜层,就会灼伤。要避免膜层灼伤,磨轮选型和冷却方式都要讲究。
深圳市瑛利豪实业:Low-E 镀膜玻璃磨边,磨轮冷却方式避免膜层灼伤
Low-E镀膜玻璃做建筑幕墙、门窗,磨边时最担心的问题之一就是膜层灼伤。磨完边,靠近边部的膜层颜色变了、出现色斑、甚至脱膜。这不是普通玻璃的崩边问题,是膜层被高温烧坏了。
Low-E膜层很薄、不耐热,磨边时磨削热一旦传到膜层,就会灼伤。要避免膜层灼伤,磨轮选型和冷却方式都要讲究。
01 什么是膜层灼伤
Low-E膜层是镀在玻璃表面的多层金属或金属氧化物薄膜,厚度只有几百纳米。磨边时:
- 颜色变化:靠近磨边的膜层颜色变深、变花,和周围膜层颜色不一致。
- 色斑:边部出现不规则的斑点、色块。
- 脱膜:严重时膜层从玻璃上脱落,露出透明玻璃。
- 位置:灼伤通常在磨边位置,沿边部一条带。
膜层灼伤后,这部分Low-E性能就失效了,整片玻璃报废。
02 为什么磨边会灼伤膜层
膜层灼伤,根源是磨削热:
- 磨削热传导:磨轮磨玻璃时产生高温,热量从磨边位置传到玻璃表面的膜层。Low-E膜层耐热有限,温度一高就变质。
- 磨轮钝化:磨粒磨平了,不再切削而是硬挤,摩擦热急剧增加。钝化轮磨Low-E玻璃,灼伤概率大。
- 冷却不足:冷却水没冲到接触区,热量散不出去,局部温度高。
- 压力过大:压得重,磨削力大,发热多。
- 切深过大:一刀吃太深,磨削量大,热量集中。
Low-E膜层一般在 100℃ 以上就开始受影响,而磨边局部温度很容易超过这个数。
03 磨轮怎么选
Low-E玻璃磨边,磨轮选型要偏向"低发热":
- 锋利型金刚轮:选锋利、自锐性好的金刚轮。锋利轮切削轻快,摩擦热少。钝化轮硬挤,发热多。
- 中细粒度:不要用粗粒度轮。粗轮切入深、发热大。中细粒度磨轮,切削温和,热量小。
- 中硬结合剂:太软的轮子磨粒掉得快,太硬的轮子磨粒磨平了不掉。中硬轮保持磨粒锋利,发热稳定。
- 树脂轮轻柔精磨:精磨和抛光段用树脂轮、水松轮,弹性接触,压力小,发热低。
- 避免过度抛光:抛光轮不要磨太久,抛到位就停。过度抛光发热累积。
04 冷却方式怎么优化
冷却不是"有水就行",对Low-E玻璃要特别讲究:
- 冷却水直接冲到接触区:喷嘴对准磨轮和玻璃接触的位置,不要只浇在旁边。热量产生在哪里,水就浇在哪里。
- 流量要大:Low-E玻璃冷却流量要比普通玻璃大。充足的水把热带走,把温度压下来。
- 水温要低:夏天水温高,冷却效果差。必要时用冷水机或加冰水。
- 膜层侧也要冷却:冷却水不仅浇磨轮,膜层那一面也要有水流过,帮助散热。
- 水质要干净:脏水或杂质划伤膜层,也影响冷却效果。
- 连续加工不间歇:连续磨几篇后,水路温度会升高。长订单时注意水温,必要时中途换水。
05 实操建议
- Low-E玻璃磨边,磨轮保持锋利,钝化了及时修整或更换。
- 切深小一点,多道走,不要一刀吃深。
- 压力不要太大,温和磨削。
- 首件磨完检查膜层颜色,有变色立即调整冷却和参数。
- 膜层朝向要注意:磨边时膜层那面尽量远离磨削热,冷却优先。
- Low-E玻璃专用磨轮和普通玻璃分开,不要混用。
Low-E膜层灼伤,本质是热量问题。磨轮锋利少发热,冷却充足散发热,两头都做好,膜层就不会灼伤。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对Low-E镀膜玻璃磨边,我们推荐锋利型中细粒度金刚轮和低发热树脂轮组合,并协助工厂优化冷却水流量、喷嘴位置和冷却水温,避免膜层灼伤。



