
深圳市瑛利豪实业:厚岩板倒角崩角,多层梯度金刚轮的组合磨削思路
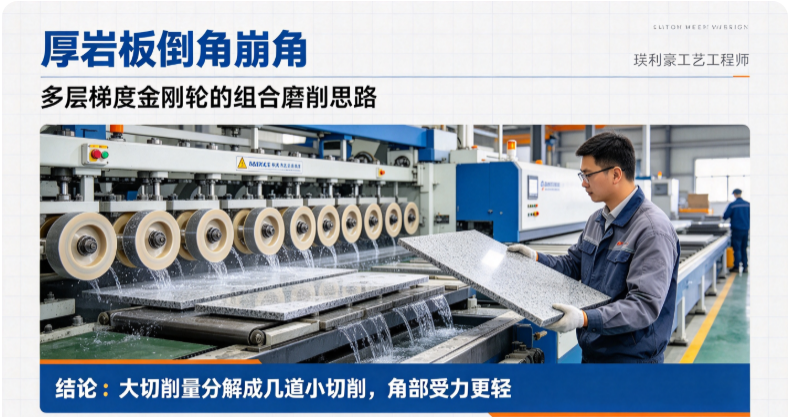
解决厚岩板倒角崩角,思路要变:用多层梯度金刚轮,分阶段磨削,而不是一只轮子一刀切到底。
深圳市瑛利豪实业:厚岩板倒角崩角,多层梯度金刚轮的组合磨削思路
厚岩板(12mm、15mm以上)做倒角加工,崩角是老大难。岩板比玻璃硬、脆,厚度又大,一刀下去角部就崩一块。换了好几种金刚轮,崩角还是控制不住。问题不在单只轮子好不好,而在于单层磨削扛不住厚岩板。
解决厚岩板倒角崩角,思路要变:用多层梯度金刚轮,分阶段磨削,而不是一只轮子一刀切到底。
01 为什么厚岩板容易崩角
厚岩板倒角崩角,和它本身特性有关:
- 硬度高:岩板莫氏硬度 6~7,比普通玻璃硬,金刚轮切入阻力大。
- 脆性大:岩板脆,受力大了直接崩掉一块,不像玻璃会有裂纹预兆。
- 厚度大:倒角要磨掉的量大,单只轮一刀切,切削力和热集中,角部崩。
- 角部应力集中:倒角位置是岩板边缘,本来就是薄弱点,磨削力一大就崩。
厚岩板倒角崩角,本质是单只轮一次性磨削量太大,角部承受不住。
02 单层磨削的问题
用一只金刚轮直接磨到设计倒角,问题在于:
- 切削量大:一刀要磨掉整个倒角斜面,磨轮负荷重,角部受冲击大。
- 粒度难选:粗轮崩角,细轮磨不动。选粗选细都不对。
- 磨削热集中:一次磨量大,热量集中在角部,岩板热应力崩裂。
- 表面粗糙:单轮磨出来的倒角,表面纹路粗,还要后续抛光。
一只轮子扛所有工序,崩角和粗糙都解决不了。
03 多层梯度金刚轮怎么组合
多层梯度思路,就是用多只金刚轮,从粗到细分段磨:
- 第一道:粗磨成型轮:粗粒度金刚轮,大切深,快速磨出倒角大致形状。这道不追求表面,只求成型。压力大、切深大,效率高。
- 第二道:半精磨轮:中粒度金刚轮,把粗磨纹路磨掉,倒角斜面修整平整。切深小,压力适中。
- 第三道:精磨轮:细粒度金刚轮,磨出光滑倒角表面,为抛光打底。切深更小,压力轻。
- 第四道:抛光轮:树脂轮或抛光轮,把倒角表面抛亮。
每道轮只承担一部分磨削量,角部受力小、热量分散,崩角自然就少了。
04 磨削参数怎么配
多层磨削,参数也要梯度配合:
- 粗磨轮:粒度粗、硬度中、切深大、进给快。快速成型,不追求表面。
- 半精磨轮:粒度中、硬度中、切深小、进给适中。修整粗磨纹路。
- 精磨轮:粒度细、硬度中软、切深小、进给慢。磨出光滑表面。
- 各道冷却都要足:每道轮都要充分冷却,把热带走。厚岩板磨削热大,冷却不足就崩。
- 各道轮线速匹配:和双边机一样,多层轮线速要对齐,避免阶差。
核心:粗磨大切深成型,精磨小切深修光,每道只做自己该做的事。
05 实操建议
- 厚岩板不要用单轮倒角,上多层梯度组合。
- 粗磨轮定期检查,钝了及时换。粗磨钝了,后面几道都难接。
- 倒角压力从粗到精递减,不要一直重压。
- 冷却水要充足,厚岩板磨削热大,冷却不到位就崩。
- 首件检查倒角崩角和表面质量,调整参数后再批量。
- 不同厚度岩板,粗磨切深不同。越厚,切深越要小、道数越多。
厚岩板倒角崩角,不是换一只好轮就能解决。用多层梯度金刚轮,把大切削量分解成几道小切削,角部受力小了,崩角就少了,表面也光滑。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对厚岩板倒角崩角,我们推荐多层梯度金刚轮组合(粗磨成型+半精磨+精磨+抛光),并协助工厂匹配各道粒度、切深和冷却参数,减少倒角崩角,提升倒角表面质量。



