深圳市瑛利豪实业:防火钢化玻璃磨边,磨轮锋利度控制降低自爆隐患
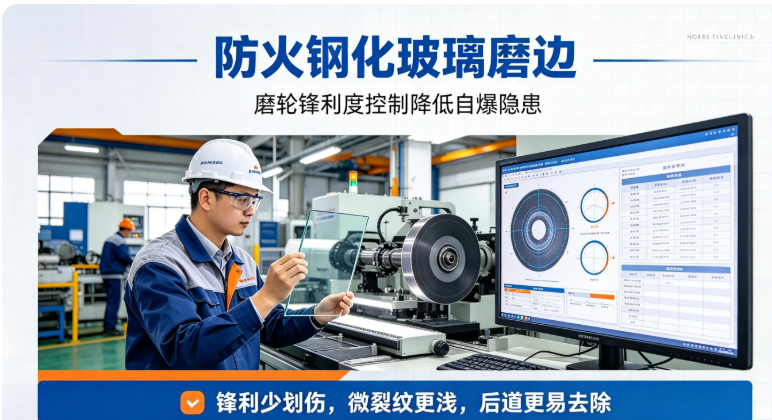
深圳市瑛利豪实业:防火钢化玻璃磨边,磨轮锋利度控制降低自爆隐患
防火钢化玻璃对安全要求极高,一旦自爆就是事故。很多人以为自爆是钢化工艺问题,其实磨边环节留下的边部微裂纹,是自爆的重要诱因。防火玻璃比普通玻璃厚、强度要求高,边部哪怕藏着细小裂纹,钢化后在应力作用下也会扩展成自爆。
降低自爆隐患,要从磨边环节抓起——控制磨轮锋利度,减少边部微裂纹。
01 为什么磨边影响自爆
钢化玻璃自爆,和边部状态密切相关:
- 边部微裂纹:磨边时磨轮不够锋利,在玻璃边部留下微观裂纹。钢化时玻璃内部应力重组,边部裂纹扩展,成为自爆起点。
- 边部崩边:明显崩边处应力集中,钢化后从崩边位置开裂。
- 边部应力不均:磨边不均匀,边部厚度差大,钢化后应力分布不均,薄弱处自爆。
- 磨边温度过高:磨削热让边部产生热应力裂纹,钢化后裂纹扩展。
防火玻璃比普通钢化玻璃要求更严——它要在火灾中保持完整,边部有任何缺陷都可能在高温下开裂。
02 磨轮锋利度怎么影响
磨轮锋利度,直接决定边部微裂纹多少:
- 磨轮锋利:磨粒轻快切入玻璃,切削均匀,边部微裂纹层薄。后道精磨抛光能完全去掉,边部干净。
- 磨轮钝化:磨粒磨平了,不再切入,而是在玻璃表面硬挤硬划。边部留下深裂纹层,后道磨不掉,藏在边部。
- 磨粒过粗:粗粒度轮切入深,裂纹层厚。防火玻璃要用中细粒度,不要粗轮求快。
- 结合剂太硬:硬结合剂把持磨粒太牢,磨粒钝了不掉,继续硬磨。
简单说:磨轮越锋利,边部微裂纹越少;磨轮越钝,裂纹越深越难去掉。
03 怎么控制锋利度
防火玻璃磨边,磨轮锋利度要全程控制:
- 选锋利型金刚轮:选自锐性好的金刚轮,磨粒钝了及时脱落,露出新磨粒。中细粒度、中硬结合剂。
- 及时修整:磨轮用一段时间,磨粒钝了。用修整器修整轮面,恢复锋利。不要等磨不动了才修。
- 小切深多道走:不要一刀吃深。小切深多道走,每道裂纹层薄,后道容易去掉。
- 充分冷却:防火玻璃厚,磨削热大。冷却水要足,把热带走,减少热应力裂纹。
- 定期更换:磨轮到了寿命,及时换。不要为了省轮钱,让钝化轮硬磨。
04 配套工艺
除了磨轮锋利度,配套工艺也要到位:
- 三道磨边流程:粗磨→精磨→抛光,逐级过渡。粗磨留余量,精磨去掉粗磨裂纹,抛光出光滑边部。
- 边部抛光要到位:防火玻璃边部必须抛光到光滑,不能留磨纹。任何纹路都是潜在裂纹起点。
- 边部倒角:磨边后做精倒角,去掉锋利边,减少应力集中。
- 首件检查:防火玻璃首件用偏光仪或显微镜检查边部,确认无微裂纹再批量。
- 记录参数:每种玻璃的磨边参数固定下来,不要随意改。
05 实操建议
- 防火玻璃用专用磨轮,不要和普通玻璃混用。
- 磨轮保持锋利,钝化了及时修整或更换。
- 切深小一点,多走几道,不要求快。
- 冷却水充足,水温低一点。
- 磨完边部对着光检查,有崩边或细纹挑出来。
- 防火玻璃订单品质要求高,首件必查,每批抽检。
防火钢化玻璃自爆,不是钢化环节一个问题。磨边留下的边部微裂纹,是隐藏的自爆隐患。控制磨轮锋利度、减少微裂纹、抛光到位,才能从源头降低自爆风险。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对防火钢化玻璃,我们推荐锋利型中细粒度金刚轮,配合三道磨边流程和充足冷却,减少边部微裂纹,降低自爆隐患。