深圳市瑛利豪实业:玻璃抛光出现划痕、发白?从磨轮选型找到根源
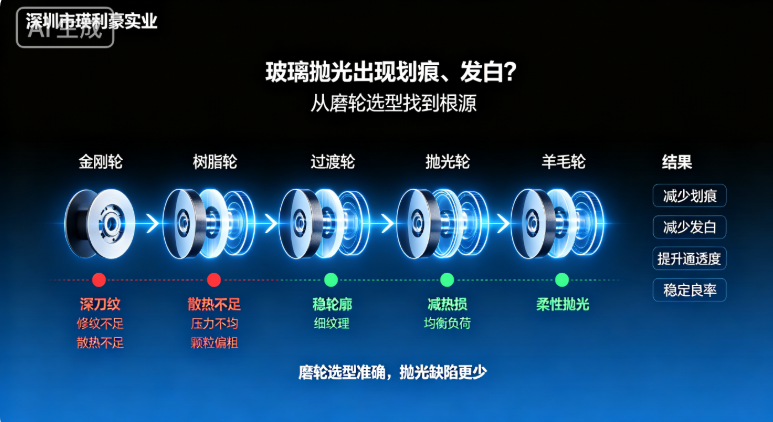
很多人第一时间将问题归结为设备参数、水质或抛光粉,经过多次调试后效果甚微。大量现场案例证明:抛光划痕、边缘发白,绝大多数根源在于磨轮选型不当、工序搭配失衡。粗磨、精磨、过渡、抛光整套磨轮组合环环相扣,只要其中一环选型出错,就会传导至抛光环节,形成难以修复的外观缺陷。
深圳市瑛利豪实业:玻璃抛光出现划痕、发白?从磨轮选型找到根源
玻璃深加工量产过程中,抛光工序是决定成品颜值与交付合格的最后一关。不少加工厂遇到这样的难题:磨边设备运行正常,冷却水流量达标,操作人员严格按参数作业,但玻璃边缘抛光后,依然出现划痕、发白、雾边、局部失透等缺陷。反复调整转速、进给速度,返工打磨,不良问题依旧反复出现,拉高报废率,耽误订单交期。
很多人第一时间将问题归结为设备参数、水质或抛光粉,经过多次调试后效果甚微。大量现场案例证明:抛光划痕、边缘发白,绝大多数根源在于磨轮选型不当、工序搭配失衡。粗磨、精磨、过渡、抛光整套磨轮组合环环相扣,只要其中一环选型出错,就会传导至抛光环节,形成难以修复的外观缺陷。
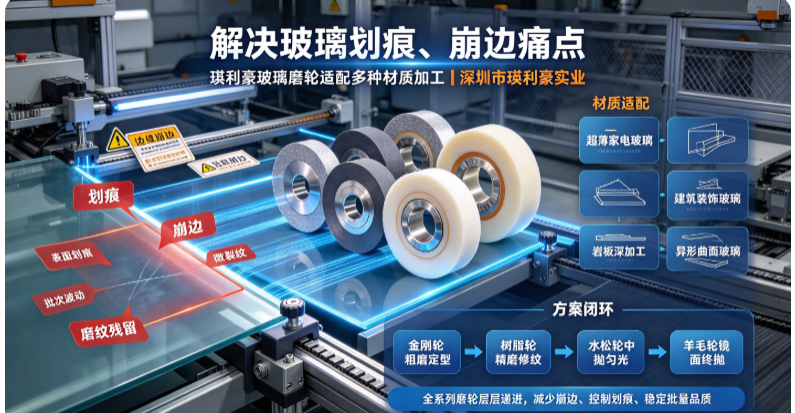
一、区分两类常见缺陷:硬性划痕 & 抛光发白
1、抛光后出现划痕
划痕分为深刀纹与细微划痕。深刀纹,大多是金刚轮、树脂轮粒度选择不合理,粗磨阶段留下较深纹路,后续抛光轮切削能力不足以完全去除;细微划痕,多为抛光轮本身材质硬度偏高、磨料颗粒粗大,或是磨轮表面嵌入硬质砂粒,在抛光时划伤玻璃表面。
2、抛光发白、起雾
发白雾边,一般是磨削热量过高,玻璃表面产生热损伤;或是抛光轮硬度、弹性不匹配,抛光压力分布不均,局部抛光不足。此外,前道工序纹路残留过多,抛光轮超负荷工作,也极易造成边缘雾白、通透度不足。薄板家电玻璃、岩板加工时,这类现象会更加突出。
二、溯源排查:各工序磨轮选型错误带来的连锁问题
1、金刚轮选型不当,埋下深层刀纹隐患
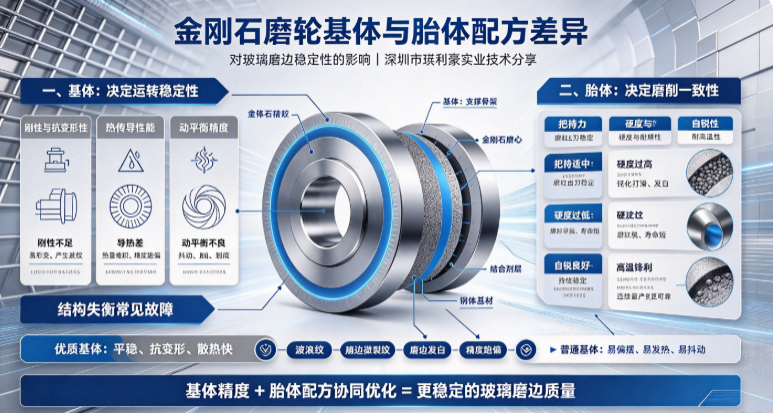
金刚轮作为第一道成型工序,若粒度选择过粗、轮廓精度差、动平衡不良,磨削时会留下不规则深刀纹。后续树脂轮、抛光轮很难一次性消除,残留纹路到抛光阶段就显现为划痕。如果金刚轮掉砂、偏磨,还会产生硬质碎屑,带入后端抛光工序,划伤玻璃表面。
2、树脂轮选配失误,纹路无法有效细化
树脂轮的核心作用是承接金刚轮,抹平粗磨刀纹。如果树脂轮粒度偏粗、胎体过硬,无法充分细化表面肌理;前道的刀纹只能依靠抛光轮强行打磨,抛光负荷急剧上升,不仅抛光轮损耗加速,还容易出现抛光不透、局部发白,严重时产生新划痕。
3、过渡轮(BK轮/水松轮/AO轮)不匹配,易产生热损伤雾边
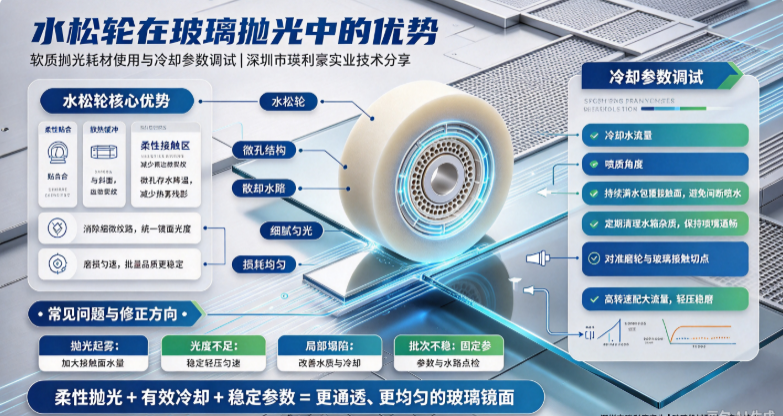
过渡轮是精磨到终抛的缓冲层。水松轮、BK轮、AO轮材质、硬度选择错误,散热能力不足,高速磨削时热量积聚,玻璃边缘受热产生微烧蚀,表现为抛光后发白起雾。尤其是超薄玻璃,热耐受能力弱,过渡轮选型不合适,雾边缺陷会批量爆发。
4、终抛轮(CE3/X5000/羊毛轮)选错,直接造成抛光瑕疵
CE3、X5000橡胶抛光轮、羊毛轮作为终抛耗材,选型影响最终镜面效果。抛光轮磨料颗粒粗大,容易产生细微划痕;抛光轮过硬、弹性差,压力集中,边缘容易发白;羊毛轮选用不当,表面杂质多,同样会划伤玻璃。不同材质玻璃,需要匹配对应的抛光轮,不能一套抛光轮通用所有产品。
三、瑛利豪解决方案:科学搭配磨轮,根治划痕、发白问题
想要解决抛光划痕与发白,核心思路不是单纯更换抛光轮,而是整套工序磨轮逐级匹配,分摊磨削压力,从源头减少缺陷产生。深圳市瑛利豪实业结合大量现场调试经验,给出成套选型思路:
① 金刚轮:按板材厚度匹配粒度,保证轮廓稳定,减少深刀纹
薄板家电玻璃选用细粒度高精度金刚轮,轻柔切削,减少冲击;厚板建筑玻璃选用对应粒度金刚轮,在保证加工效率的同时,控制纹路深度。保障动平衡优良,减少掉砂、偏磨,避免硬质碎屑划伤工件。
② 树脂轮:承接粗磨,细化纹路,减轻抛光压力
配套适配硬度的树脂轮,充分抹平金刚轮留下的纹路,让玻璃边缘形成均匀平整基面,不让深刀纹流入抛光环节,降低抛光轮负荷,避免抛光轮过载发热发白。
③ 过渡轮:柔性磨削,强化散热,预防热烧发白
根据直边、斜边、薄板、岩板工况选配BK轮、水松轮、AO轮。多孔结构水松轮散热优异,适合薄板防烧边;BK轮用于底边精细化修痕,均衡磨削应力,减少热损伤,为终抛做好过渡。
④ 终抛轮按需选用,打造通透镜面
常规工程玻璃选用CE3氧化铈抛光轮,量产稳定,光泽均匀;高端家电、装饰玻璃推荐X5000橡胶抛光轮,镜面通透,降低雾边概率;异形、薄板工件搭配羊毛轮柔性抛光,减少压伤划痕,实现高质量镜面效果。
四、现场快速自检小技巧
1. 单独检测金刚轮、树脂轮加工后的玻璃边缘,肉眼观察是否存在深刀纹,若纹路很深,优先调整前道磨轮,不要寄希望抛光轮修复;
2. 观察加工过程水温与工件温度,薄板玻璃出现发白,优先排查过渡轮散热性能;
3. 定期检查抛光轮表面状态,清理嵌入的硬质砂粒,防止二次划伤玻璃;
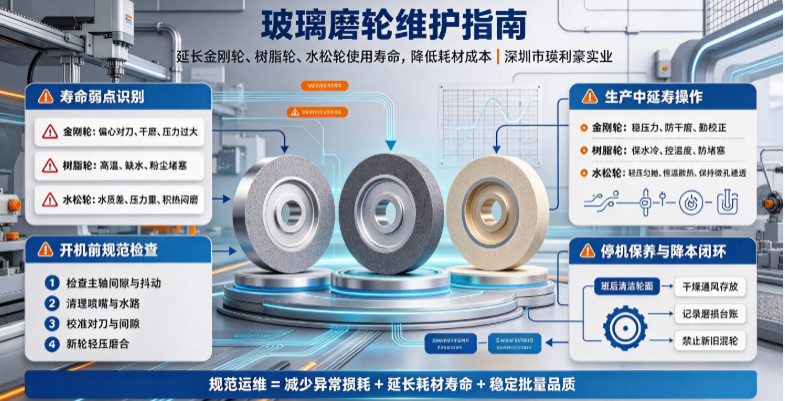
4. 同一条产线,不要随意混用不同品牌、不同参数的磨轮,容易出现工序不匹配。
五、瑛利豪:一站式磨轮配套,解决抛光疑难缺陷
深圳市瑛利豪实业专注玻璃、岩板深加工磨轮研发生产,金刚轮、树脂轮、BK轮、水松轮、AO轮、CE3、X5000、羊毛轮全品类齐全。针对工厂抛光划痕、发白、雾边等各类工艺难题,提供现场工况评估、磨轮选型、工序搭配、试样测试一站式服务。
我们不只提供磨轮耗材,更提供整套工艺解决方案,帮助工厂找到缺陷根源,优化整套磨轮组合,降低不良率,减少返工报废,稳定量产高光玻璃成品。
如您遇到抛光划痕、雾边发白等工艺难题,可联系深圳市瑛利豪实业,获取磨轮选型与工艺优化方案。