
深圳市瑛利豪实业:双边机粗磨到精磨的粒度梯度,衔接不均会留下残留磨痕
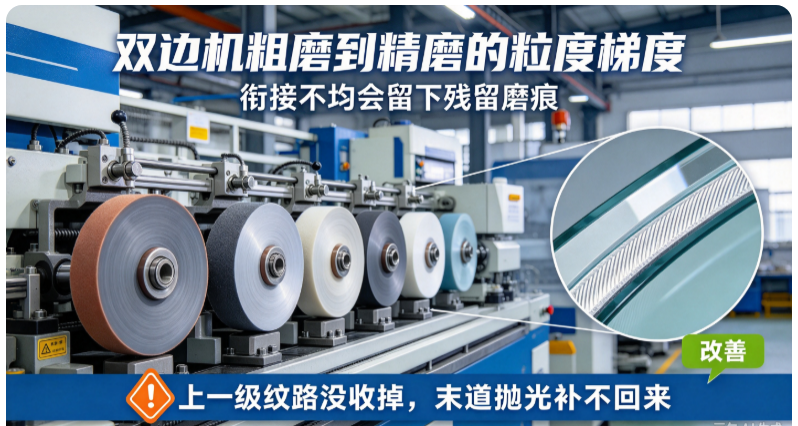
实际上这种残留磨痕,常常不在末道抛光,而在前面粗磨到精磨的粒度梯度衔接。上一级磨轮留下的纹路太深、太粗,后一级磨轮覆盖不了,最后就一直留在边部。
深圳市瑛利豪实业:双边机粗磨到精磨的粒度梯度,衔接不均会留下残留磨痕很多双边机
车间都遇到过这样的问题:末道抛光轮已经上了,玻璃边部对着光看,还是有一道道平行的细纹路,抛不掉。师傅第一反应是抛光轮不行,换了新抛光轮、加大压力,纹路还在。
实际上这种残留磨痕,常常不在末道抛光,而在前面粗磨到精磨的粒度梯度衔接。上一级磨轮留下的纹路太深、太粗,后一级磨轮覆盖不了,最后就一直留在边部。
01 粒度梯度是怎么回事
双边机磨边,不是一只轮从头磨到尾,而是一串磨轮按粒度由粗到细依次排布:
- 粗磨轮:金刚轮,粒度粗,负责快速去掉余量,边部基本成型。
- 中磨轮:粒度逐级变细,把粗磨留下的深纹打细。
- 精磨轮:更细粒度,把中磨纹路进一步收细,为抛光打底。
- 抛光轮:水松轮、树脂轮、羊毛轮等,去掉精磨细痕,出镜面。
每一级磨轮的任务,是把上一级留下的纹路覆盖掉、收细一级。后一级粒度必须比前一级细,切削深度也必须跟上,才能逐层递进。
02 衔接不均为什么会留痕
粒度梯度衔接,本质是"上一级纹路深度"和"下一级去除能力"的匹配:
- 粒度跳级太大:粗磨后直接上细磨轮,细轮去不掉粗轮留下的深纹,纹路被封在边部。
- 上一级切深过大:粗磨留下又深又粗的沟,后几级压着走也磨不平。
- 下一级去除量不足:中磨、精磨压力小、进给快,只磨亮表面,深纹还在底层。
- 磨轮钝化未更换:某一级磨钝了磨不动上一级纹路,纹路被带过下游。
- 粒度搭配不当:相邻两级粒度差距过大,中间缺过渡轮,纹路收不干净。
残留磨痕的规律是:哪一级没把纹路收掉,那一级的纹路就会一路带到抛光后。
03 现场常见的衔接问题
实际生产中,衔接出问题往往是这几种情况:
- 粗磨吃得太深:为追求速度切深过大,留给后段的余量太大。
- 磨轮排布缺级:设备少一只过渡轮,粒度直接从粗跳到细。
- 新旧轮混装:粗磨轮是新的、精磨轮已磨损,两级切削能力不匹配。
- 某一级参数被改:换班后压力、进给被调整,衔接节奏打乱。
- 选型与厚度不匹配:厚玻璃用偏细的轮,粗磨去不掉量,纹路粗糙。
04 怎么判断残留磨痕来自哪一级
对着斜光观察磨痕,可以反推问题出在哪一级:
1. 看纹路粗细:纹路又深又宽、发涩,是粗磨阶段遗留;纹路细但密、均匀,是中精磨遗留。
2. 看纹路方向:与进给方向一致的平行纹,多为磨轮切削纹;不规则散点,可能是磨粒脱落崩点。
3. 逐道停机观察:在每一级磨轮后取一片玻璃,看纹路在哪一级被收掉、在哪一级还在。
4. 查磨轮状态:检查对应轮是否钝化、堵塞、磨损,轮面是否平整。
5. 核对粒度搭配:对照标准排布,看相邻级别粒度是否跳级。
定位到具体级别,比笼统换抛光轮有用得多。
05 怎么调整粒度梯度
衔接不均,从梯度搭配和参数两头调:
- 粒度逐级递进:粗、中、精磨粒度按合理级差排布,相邻级别不要跳级。中间缺级的补上过渡轮。
- 控制粗磨切深:粗磨只负责成型,不要一味吃深,给中精磨留合理余量。
- 保证后级去除量:中磨、精磨要有足够压力和切深,把上一级纹路真正磨掉,而不是只磨表面。
- 及时更换钝化轮:哪一级磨轮磨钝就换哪一级,不要带着钝轮往下走。
- 新旧轮同步评估:粗磨和精磨轮磨损程度要匹配,避免一新一旧能力悬殊。
- 末道抛光定位清楚:抛光轮只收细痕,不承担磨深沟的任务。深沟要在精磨前收掉。
06 实操建议
- 遇到抛不掉的纹路,先沿磨轮排布逐级取样,定位问题级别,不要直接怪抛光轮。
- 新上产品先做一条完整梯度验证,记录每一级后的纹路状态。
- 粗磨不要为产能随意加大切深,把问题全部推给后段。
- 磨轮更换时核对粒度、型号,避免装错级别。
- 定期核对磨轮排布顺序,防止换位后粒度梯度被打乱。
- 保留不同厚度对应的梯度搭配方案,换规格时直接套用。
双边机磨边是一条逐级收纹的链条。上一级纹路没收掉,后面几级再努力也补不回来。粒度梯度衔接顺畅,末道抛光才出得了镜面。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对双边机粗磨到精磨的粒度梯度,我们协助工厂梳理磨轮排布、匹配粒度级差与切深参数,定位残留磨痕来源,让各级磨轮衔接顺畅、边部纹路收干净。



