
深圳市瑛利豪实业:水松轮孔隙堵塞后修整深度控制,避免越修越硬
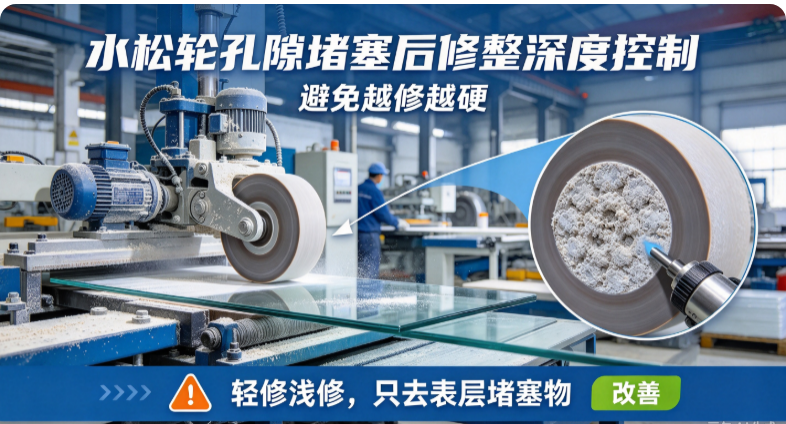
问题出在修整深度。水松轮不是金属磨轮,不能靠"多修一层"恢复状态,修深了反而把多孔结构破坏掉。
深圳市瑛利豪实业:水松轮孔隙堵塞后修整深度控制,避免越修越硬
水松轮是玻璃抛光工序常用的软质磨轮,靠多孔结构保水、排屑。用一段时间后孔隙被玻璃粉和磨料糊住,抛光发花、亮度上不去。师傅拿起修整器把轮面铣掉一层——结果修整后轮子反而更硬、更抛不亮,越修越糟。
问题出在修整深度。水松轮不是金属磨轮,不能靠"多修一层"恢复状态,修深了反而把多孔结构破坏掉。
01 水松轮靠什么工作
水松轮的抛光能力,来自两个结构特征:
- 多孔保水:轮体内部有大量微孔,工作时储存抛光液和水,边抛边润滑,避免干摩擦。
- 磨料附着:磨料嵌在多孔基体上,随孔隙分布参与抛光。
- 软质弹性:基体较软,能贴合玻璃边部,压力分布均匀,出光柔和。
- 自排屑:孔隙同时承担排屑通道,磨屑随水排出轮面。
水松轮的性能本质,就是孔隙结构完整、含水含磨料正常。孔隙一旦被破坏,轮体变硬,抛光就失去柔和感。
02 孔隙是怎么堵塞的
孔隙堵塞,常见于这几种情况:
- 磨屑堆积:玻璃粉、磨料碎屑填满表层孔隙,排屑通道堵死。
- 抛光液干结:停机时轮面未清洗,抛光液和粉料在孔隙里干结硬化。
- 水质杂质:冷却液硬、含杂质,矿物质沉积在孔隙中。
- 干抛或缺水:供水不足,磨屑无法被水带走,糊在轮面。
- 轮体老化:使用周期长,孔隙本身开始塌陷闭合。
堵塞初期只是表层孔隙糊住,内部结构仍然完好。这个阶段处理得当,轮可以恢复状态。
03 为什么会越修越硬
很多修整动作方向就错了:
- 修深了:修整器吃刀过大,把表层带孔隙的软料整层铣掉,露出内部相对致密的基体,轮面变硬。
- 反复修:一次修不好就再修一层,越修轮体越薄、内部致密层越多,硬度一路上升。
- 修平压实:修整时压力过大、转速过高,摩擦发热把表层基体压密、烫硬。
- 磨料被修掉:过深修整把表层有效磨料一起铣走,新露出的基体磨料不足,抛光无力。
- 结构不可逆:水松轮孔隙是成型时形成的,修掉就长不回来,硬了很难再变软。
金属金刚轮修深了还能露出新磨粒,水松轮不行——孔隙被削掉,性能就丢了一块。
04 修整深度怎么控制
水松轮修整,核心是"轻修、浅修、只去表层堵塞物":
- 先判断堵塞深度:堵塞只在表层,轻修即可;内部孔隙已塌陷的,轻修也救不回。
- 吃刀量要小:修整器单次进刀以微米计,只铣掉表面一层糊料,不要追求"修平修光"。
- 分次轻修:分多次小幅进刀,每次修完试抛一片,看光泽恢复没有,而不是一次修到位。
- 控制修整压力:修整器靠自重轻靠轮面,不要用力压,避免压实压硬表层。
- 保持供水:修整时给水冷却润滑,防止修整摩擦发热烫硬基体。
- 修后试抛验证:修整后用标准玻璃试抛,确认孔隙含水正常、手感柔和,再上线生产。
05 正确修整与保养流程
1. 停机清洗:每天收工前把轮面用清水冲净,不让粉料干结在孔隙里。
2. 定期轻修:按使用时长做表层轻修,不要等完全堵死才修。
3. 控制修整量:记录每次修整吃刀量,避免轮体被过度削薄。
4. 观察轮面:修整后看轮面是否仍有细密孔隙、是否柔和发弹;发亮致密就是修过头了。
5. 检查供水与水质:保证抛光液供水充分,水质偏硬及时处理,减少沉积物堵塞。
6. 判定更换节点:轮体整体变硬、孔隙大面积闭合、试抛仍发花,说明已到寿命,直接更换。
06 实操建议
- 水松轮发花,先查供水和水质,再考虑修整,不要上来就修轮。
- 修整以"恢复表层孔隙"为目标,不以"削掉一层"为目标。
- 一次修不好就判断轮已老化,反复深修只会报废更快。
- 不同硬度、不同孔隙规格的水松轮,修整力度要区别对待。
- 把修整间隔和修整量写进点检表,避免凭手感越修越深。
- 新水松轮上机前先润湿、轻跑合,让孔隙含水正常再量产。
水松轮是"软"出来的抛光件,不是修出来的。修整只去表层堵塞,守住孔隙结构,轮才不会越修越硬。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对水松轮孔隙堵塞问题,我们协助工厂判断堵塞程度,制定轻修浅修的修整规范,并按玻璃工艺匹配孔隙规格与硬度合适的水松轮,减少越修越硬的损耗。



