
深圳市瑛利豪实业:玻璃倒角 R 角大小不一,进给停顿与磨轮让位的排查
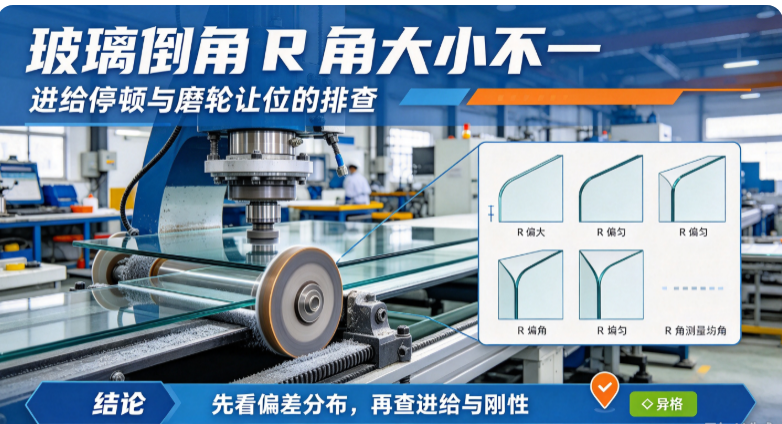
R 角大小不一,很多人先怀疑磨轮不对。实际上最常见的两个原因,是进给停顿和磨轮让位。这两类问题都不在磨轮本身,而在进给节奏和受力刚性。
深圳市瑛利豪实业:玻璃倒角 R 角大小不一,进给停顿与磨轮让位的排查
玻璃倒角要在边部磨出一段均匀的 R 圆角。实际生产中常见:同一片玻璃四个角 R 角大小不一样,一条边两端倒角深浅不同,有的角磨圆了、有的角还是直角。客户对照样板一看,R 角不统一,整批退货。
R 角大小不一,很多人先怀疑磨轮不对。实际上最常见的两个原因,是进给停顿和磨轮让位。这两类问题都不在磨轮本身,而在进给节奏和受力刚性。
01 R 角是怎么形成的
倒角 R 角,是磨轮沿玻璃边部进给时,轮型与压力共同形成的轮廓:
- 轮型决定形状:磨轮倒角面的弧度,决定 R 角的基本形状。
- 进给决定均匀度:玻璃或磨轮匀速走过,R 角沿整条边连续形成。
- 压力决定深浅:磨轮压入玻璃的深度,决定倒角大小。
- 刚性决定轮廓保持:设备和磨轮在受力下不退让,R 角才稳定。
R 角要均匀,前提是进给连续、压力稳定、受力不退缩。任何一个环节波动,R 角就会忽大忽小。
02 进给停顿造成的 R 角偏差
进给停顿,是玻璃或磨轮在某一位置短暂停留、速度不均:
- 转角处停顿:玻璃走到角部换向时速度变慢或停一下,磨轮原地多磨,那个角 R 角偏大偏深。
- 伺服速度波动:进给电机时快时慢,慢的位置磨得多,R 角偏大。
- 上下料卡顿:输送、定位机构不顺畅,玻璃在工位上顿一下。
- 程序段衔接:不同进给段切换时,速度有短暂跌落。
进给停顿的特征:偏差位置固定在换向、转角或段衔接处,停顿处 R 角被多磨一轮,明显偏大。
03 磨轮让位造成的 R 角偏差
磨轮让位,是磨轮或磨头在切削力作用下退让、偏离设定位置:
- 磨轮弹性退让:树脂轮、橡胶轮等软质轮受压变形退让,实际切深变小,R 角偏小。
- 磨头刚性不足:磨头座、主轴间隙大,受力时整体后退,切深不稳定。
- 磨轮磨损让位:磨轮外径磨小、轮面磨钝,切削时被玻璃顶开,倒角变浅。
- 夹紧不牢:磨轮法兰松动,受力时轮体偏摆退让。
让位的特征:倒角整体偏浅、R 角偏小,且随磨轮磨损逐渐变化,不是固定在某个位置。
04 其他容易混淆的成因
除了进给停顿和磨轮让位,还要排除:
- 轮型磨损不均:磨轮倒角面局部磨塌,R 角轮廓本身变形。
- 玻璃定位偏差:上料位置偏移,不同边切入量不一致。
- 两侧磨轮不对称:双边机两边磨轮压力、位置不一致,两边 R 角不同。
05 怎么排查区分
按下面步骤定位:
1. 看偏差位置:偏差集中在转角、换向、程序段衔接处,先查进给停顿;整条边普遍偏浅,先查磨轮让位。
2. 测进给速度:观察或记录进给速度曲线,看转角处有无速度跌落、停顿。
3. 检查磨头刚性:盘动磨头、检查主轴和磨头座间隙,判断是否受力后退。
4. 检查磨轮状态:看轮面磨损、外径、钝化程度,法兰是否夹紧。
5. 对比新旧轮:换新轮后 R 角恢复,说明是磨轮磨损让位;换轮仍偏浅,查磨头刚性。
6. 逐边取样:在不同位置取倒角样件,量 R 角大小,画出偏差分布。
06 怎么调整
针对进给停顿:
- 检查伺服与输送机构,消除转角、换向处的速度跌落。
- 优化程序段衔接,让进给速度过渡平滑,不要急停急起。
- 检修定位、夹紧机构,避免玻璃卡顿。
针对磨轮让位:
- 选用刚性更匹配的磨轮,软质轮在大切深工序让位明显,可换偏硬配方。
- 检修磨头座、主轴间隙,提高磨头刚性。
- 及时更换磨损钝化的磨轮,保证有效切深。
- 夹紧法兰,消除轮体偏摆。
- 按玻璃余量匹配压力,避免负载过大造成退让。
07 实操建议
- R 角不统一先画偏差分布图,定位是位置性问题还是整体性问题。
- 不要一上来就换磨轮,先查进给节奏和磨头刚性。
- 首件测量四个角 R 角并记录,批量中定期抽检。
- 磨轮磨损到一定程度及时更换,避免靠加大压力补偿退让。
- 不同厚度玻璃的倒角参数分开记录,换规格时对照调用。
倒角 R 角均匀,靠的是进给连续、压力稳定、磨轮不退让。先分清是停顿还是让位,再动手调整,比盲目换轮有效得多。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对倒角 R 角大小不一,我们协助工厂排查进给停顿与磨轮让位问题,从磨轮轮型、硬度选型到磨头刚性、压力参数一起匹配,保证倒角 R 角沿边均匀一致。



