
深圳市瑛利豪实业:抛光轮压力曲线突变,进给换向位置的过抛与欠抛
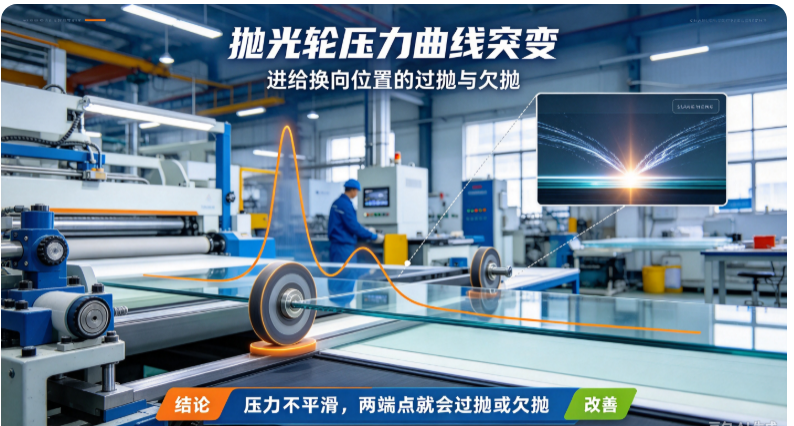
这种问题往往出在抛光轮压力曲线——进给换向瞬间,压力来不及跟随,出现突变,造成局部过抛或欠抛。
深圳市瑛利豪实业:抛光轮压力曲线突变,进给换向位置的过抛与欠抛
CNC 异形抛光、双边机往复抛光时,玻璃边部经常出现这样的现象:中间一段光泽正常,到了两端换向位置,要么局部发亮发虚、抛过头,要么发暗留纹、抛不到。同一片玻璃,好坏集中在两个换向点上。
这种问题往往出在抛光轮压力曲线——进给换向瞬间,压力来不及跟随,出现突变,造成局部过抛或欠抛。
01 抛光压力曲线是怎么变化的
抛光过程中,抛光轮与玻璃之间的接触压力不是恒定不变的,它沿着进给轨迹形成一条压力曲线:
- 匀速段:进给稳定,压力保持在设定值,抛光均匀。
- 换向段:进给方向改变,速度先降到零再反向加速,接触状态随之变化。
- 加压/卸压过程:进入抛光区时压力逐步加上,离开时逐步卸掉。
- 曲面变化段:曲率变化时,轮体贴合角度改变,压力也随之波动。
理想状态是压力沿曲线平滑变化,换向处也不出现陡升陡降。一旦换向位置压力突变,过抛、欠抛就跟着出现。
02 换向位置为什么压力突变
换向瞬间,压力容易在几个环节失去平衡:
- 速度归零停留:换向时进给短暂停住,抛光轮原地多磨一段时间,接触时间变长。
- 压力跟随滞后:加压机构或轮体弹性响应慢,换向时压力来不及调整。
- 加减速冲击:反向加速过猛,轮体被顶开或压入,压力出现尖峰。
- 轮体弹性滞后:羊毛轮、树脂轮等柔性轮变形恢复需要时间,换向贴合跟不上。
- 程序未做缓冲:换向点没有加减速过渡,指令直接反转,压力波动。
突变的方向不同,结果就分出过抛和欠抛两种。
03 过抛:换向点抛过头
过抛出现在压力偏大、接触时间偏长的位置:
- 表面发虚发亮:局部抛得过度,光泽发飘发虚,不像正常镜面。
- 边部变薄:换向点玻璃被磨去更多,边部尺寸偏薄、局部塌边。
- 抛光粉堆积痕迹:局部发热多、抛光液集中,留下不均匀亮斑。
过抛通常对应:换向停留时间长、压力尖峰偏高、加压未及时卸掉。
04 欠抛:换向点抛不到
欠抛出现在压力偏小、接触不实的位置:
- 局部发暗留纹:换向点光泽比中间暗,能看到残留细纹路。
- 轮迹边界清晰:正常抛光区和欠抛区之间有一条明显分界线。
- 表面发涩:欠抛区摸起来粗糙,不像镜面那样顺滑。
欠抛通常对应:换向时轮体退让、压力跟不上、柔性轮贴合不足、进给太快来不及抛。
05 怎么判断是过抛还是欠抛
1. 斜光看光泽:换向点发亮发虚、塌边是过抛;发暗留纹、发涩是欠抛。
2. 测量边部尺寸:换向点偏薄、塌边,确认过抛;尺寸正常但粗糙,是欠抛。
3. 看位置规律:问题固定在换向角、两端点,优先查换向压力曲线。
4. 观察换向动作:看换向时是否停顿、反向加速是否突兀、轮体是否跳动。
5. 调取压力/速度记录:有数据记录的设备,看换向处压力曲线有无陡升陡降。
6. 对照中间段:以匀速正常段为基准,比较换向点的光泽和压力差异。
06 怎么调整压力曲线
调整方向是让换向段压力平滑过渡:
- 加减速缓冲:换向处设置合理的加减速过渡,避免急停急转,减少速度归零停留。
- 压力分段设定:进入、匀速、换向、离开各段压力分开设定,换向点单独给过渡压力。
- 缩短原地停留:减少换向时轮在原地空磨的时间,避免局部过抛。
- 改善跟随刚性:检查加压机构、磨头间隙,保证压力响应及时,不滞后。
- 匹配轮体弹性:柔性轮选弹性恢复快的配方,避免换向时贴合滞后。
- 换向点轻修轮面:轮面局部磨损不均会放大压力波动,及时修整。
07 实操建议
- 换向点问题先看压力曲线,不要先怀疑抛光轮质量。
- 首件在换向角、两端点重点检查光泽和边部尺寸。
- 调整参数后先跑废片,确认换向点不再过抛、欠抛再量产。
- 不同轮廓、不同曲率的产品,换向压力参数分别记录。
- 柔性抛光轮注意磨损状态,轮体弹性下降后欠抛会更明显。
抛光均匀不均匀,很大程度看换向位置压力跟不跟得上。压力曲线平滑了,过抛和欠抛才会在两端点消失。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对换向位置过抛、欠抛,我们协助工厂分析抛光压力曲线,从轮体弹性、加压跟随到换向参数一起匹配,帮助 CNC 异形和往复抛光线获得沿轨迹一致的镜面效果。



