
深圳市瑛利豪实业:超白浮法玻璃双边磨,低杂质磨轮避免二次划痕
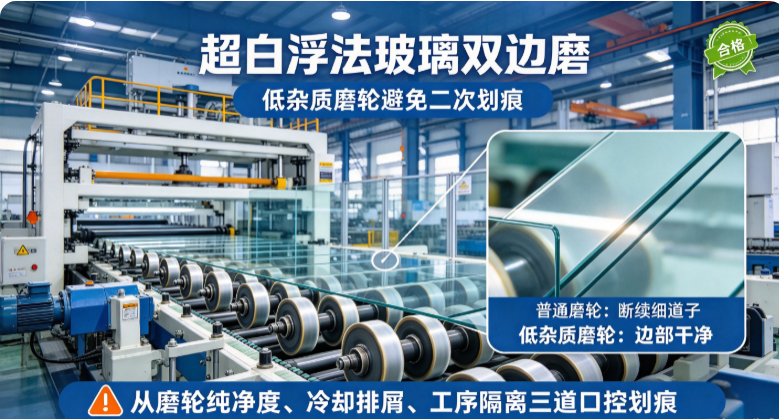
深圳市瑛利豪实业:超白浮法玻璃双边磨,低杂质磨轮避免二次划痕
超白浮法玻璃透光率高、底色干净,是装饰玻璃、家具玻璃、高端幕墙的常用料。正因为干净透明,它对边部和表面的划痕极其敏感——普通玻璃上看不出的细道子,放到超白玻璃上斜光一照清清楚楚。双边磨过程中,最让人头疼的不是磨不出形状,而是磨轮带来的二次划痕。
01 为什么超白玻璃划痕最明显
超白玻璃对划痕暴露度高,原因有几点:
- 透光率高:光线穿透性好,表面微小损伤容易被看到。
- 底色浅:没有本体颜色遮盖,道子在干净底色上对比强烈。
- 用途高端:超白多用于可见面、展示面,验收标准比普通玻璃严。
- 表面平整:浮法表面平整度高,划痕不会被纹理掩盖。
所以超白玻璃磨边,控制目标不只是成型,还要避免在加工过程中新增划痕。
02 二次划痕从哪来
二次划痕,指玻璃原本完好,在磨边线加工、转运中被划伤。来源主要有:
- 磨轮杂质颗粒:磨轮结合剂或磨料中夹带硬质杂粒,磨削时压在玻璃上划出道子。
- 脱落磨粒再压入:磨粒非正常脱落后,卡在轮面或压在玻璃上反复摩擦。
- 磨屑未冲走:冷却不充分,玻璃粉、脱落颗粒留在接触面,被轮子带着划出划痕。
- 转运磕碰:片与片摩擦、垫料不净、输送辊上有硬粒。
- 前后工序污染:粗磨颗粒带入精磨、抛光区,污染后面工序。
其中磨轮本身杂质,是很多厂忽略、又最难排查的一环。
03 磨轮杂质怎么造成划痕
低质量磨轮中的杂质,通过几种方式伤玻璃:
- 结合剂杂质:结合剂中混入硬质颗粒或异常填料,切削时这些颗粒突出轮面,在玻璃上划出硬质划痕。
- 磨料粒度混杂:粗细粒度混在同一轮中,过大颗粒局部深划。
- 磨粒把持不稳:结合剂把持力不足,磨粒脱落,脱落颗粒在轮与玻璃之间形成磨料磨损。
- 轮体夹杂气孔硬点:成型不均形成局部硬点,磨削时集中划伤。
- 批次混入异物:生产环节混入金属屑、砂粒,随磨轮一起上机。
这类划痕的特点:沿进给方向成细密或断续道子,位置与磨轮接触区对应,换新轮后减轻。
04 低杂质磨轮有哪些要求
超白玻璃用磨轮,除了锋利度和寿命,还要看杂质控制:
- 磨料纯净:磨料分级严格,粒度均匀,无超粗颗粒混入。
- 结合剂稳定:填料配比干净,不夹带硬质杂粒。
- 把持力均匀:磨粒正常磨损脱落,不出现成片非正常掉粒。
- 轮面无硬点气孔:成型致密均匀,局部不夹杂异常硬点。
- 批次一致性好:每只轮杂质水平稳定,不出现个别轮集中划玻璃。
- 工序配套分级:粗磨、精磨、抛光轮分级明确,不串粒度、不互相污染。
05 配套控制要点
光靠低杂质磨轮不够,现场配套也要跟上:
- 冷却排屑充分:喷嘴对准接触区,及时冲走磨屑和脱落颗粒,不留在接触面。
- 过滤清洁冷却液:滤除磨屑,避免碎屑在循环中反复划伤玻璃。
- 工序隔离:粗磨区颗粒不带入精磨、抛光区,分段供水或分离过滤。
- 轮面检查:新轮上机前检查轮面有无硬点、夹杂;使用中观察有无异常掉粒。
- 转运防护:片间垫软隔层,输送辊保持清洁,避免转运划伤。
- 首件斜光检查:首件在斜光下检查边部和表面,确认无二次划痕再批量。
06 实操建议
- 超白玻璃划痕先区分是磨轮杂质、磨屑残留还是转运磕碰,再对症处理。
- 同一片玻璃多只轮都划,优先查冷却和磨屑;单只轮集中划,优先查该轮杂质。
- 新磨轮到厂先做小批量试磨,斜光检验无异常再上线。
- 不要用粗磨轮混用在精磨工序,避免粗颗粒带入抛光。
- 保留无划痕基准样板,便于对比判断划痕是否为新增。
- 磨轮选型把杂质控制和批次一致性纳入考核,不只看价格和寿命。
超白玻璃磨边,划痕是最直观的品质指标。选低杂质磨轮,配好冷却排屑和工序隔离,二次划痕才能从源头压下去。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对超白浮法玻璃双边磨,我们供应低杂质、粒度均匀、批次稳定的磨轮,并配合工厂梳理冷却排屑与工序隔离方案,减少磨轮杂质和磨屑造成的二次划痕。



