
瑛利豪维保纪实:磨轮座轴承游隙变大,磨轮径向跳动连带边部波纹
瑛利豪维保纪实:磨轮座轴承游隙变大,磨轮径向跳动连带边部波纹
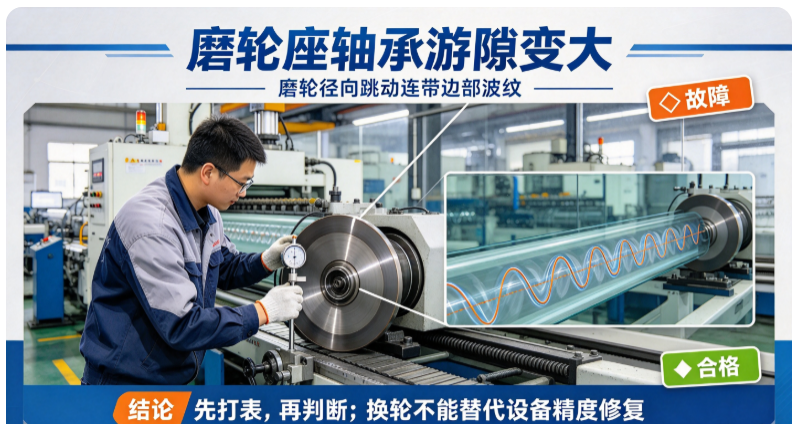
客户一条直边机,最近磨出来的玻璃边部出现规律性波纹,斜光看一道一道的。换了新磨轮、调了参数,波纹还是在。一开始怀疑磨轮质量,磨轮供应商换了两家,问题没解决。我们上门打表检查,最后定位在磨轮座轴承——游隙已经明显变大,磨轮径向跳动超标,波纹是设备精度问题带出来的。
01 现场看到的现象
跟班记录到的异常:
- 玻璃边部有周期性波纹,间距均匀,沿进给方向分布。
- 波纹在每只磨轮位都有表现,不是某一只轮单独的问题。
- 换新磨轮后波纹减轻一点,但跑几天又恢复。
- 磨头运转时能感觉到轻微晃动,声音比正常发闷、发飘。
- 磨轮端面和外圆打表,跳动量超出正常范围。
关键线索:换轮不能根治,波纹随设备晃动出现,说明问题在设备精度,不在磨轮。
02 轴承游隙怎么变大的
磨轮座轴承长期使用,游隙会逐渐增大:
- 正常磨损:滚动体和滚道长期运转,接触面磨耗,间隙慢慢变大。
- 润滑不足:轴承缺油或油脂老化,干磨加速磨损,游隙扩大更快。
- 冲击负载:崩边、卡料、硬料冲击传到轴承,滚道和滚动体受损伤。
- 安装松动:轴承锁紧螺母、端盖松动,轴承在座内窜动。
- 进水进尘:冷却液和磨屑进入轴承,润滑被破坏,磨损加剧。
- 超期服役:轴承到了寿命周期未更换,游隙累积超标。
游隙变大是渐进的,平时不打表不容易发现,等到波纹出现时往往已经磨损一段时间。
03 游隙怎么变成跳动和波纹
轴承游隙大,会沿一条链传导到玻璃边部:
- 径向跳动增大:轴承间隙大,主轴和磨轮在径向可以晃动,旋转时外圆跳动超标。
- 切削深度波动:磨轮每转一圈,切入玻璃的深度随跳动忽深忽浅。
- 周期性纹路:切深波动沿进给方向留下等间距波纹,间距与磨轮转速、进给速度对应。
- 磨削力不稳:跳动使磨轮受力时大时小,进一步加剧晃动和磨损。
- 磨轮异常损耗:跳动下磨轮局部偏磨、偏摆,寿命缩短,看起来像磨轮不耐用。
本质是:轴承间隙 → 主轴晃动 → 磨轮跳动 → 边部波纹。设备精度问题最终会伪装成磨轮质量问题。
04 怎么排查区分
遇到边部波纹,按下面步骤定位,避免误判磨轮:
1. 打表测跳动:在磨轮外圆和端面打百分表,测径向、端面跳动。超标先查设备。
2. 盘车听感:手动盘动磨头,感觉有无旷量、卡顿、异响。
3. 检查轴承锁紧:看锁紧螺母、端盖、压盖是否松动。
4. 空转观察:不装玻璃空转,看磨轮是否晃动、声音是否异常。
5. 换轮对照:换新轮后跳动仍大,排除磨轮问题,锁定轴承或主轴。
6. 核对波纹间距:波纹间距与转速、进给速度换算,判断是否与磨轮跳动周期对应。
05 处理与整改
定位到轴承游隙超标后:
- 更换轴承:游隙超标的轴承直接更换,不能靠调紧螺母硬压。
- 检查主轴与座孔:换轴承时检查轴颈、座孔有无磨损、拉伤,必要时修复。
- 规范安装:按要求锁紧轴承,控制预紧和游隙,端盖密封到位。
- 恢复润滑:更换合格润滑脂,按周期补脂,避免干磨。
- 密封防护:检查油封、防尘盖,防止冷却液和磨屑进入轴承。
- 复测跳动:装复后重新打表,跳动回到标准范围再上线生产。
整改后跟踪:边部波纹消失,磨轮寿命恢复正常,磨头晃动和异响消除。
06 经验总结
- 边部波纹先打表测跳动,不要直接换磨轮。
- 换轮只能缓解、不能根治的波纹,优先查设备精度。
- 轴承游隙是渐进磨损,纳入定期点检,不要等到波纹出现。
- 轴承损坏常与润滑、密封、冲击有关,换轮同时要查原因。
- 磨轮偏磨、寿命短,可能是跳动放大的结果,不是磨轮本身差。
磨轮是耗材,轴承是精度根基。轴承游隙大了,再好的磨轮也会跳出波纹。把设备精度守住,磨轮性能才能正常发挥。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套,同时提供设备维保服务。遇到边部波纹、磨轮异常损耗,我们先打表排查轴承、主轴、跳动等设备因素,再判断磨轮匹配情况,协助工厂区分设备问题与耗材问题,并制定轴承点检与更换标准。



