
瑛利豪维保纪实:新设备磨合期磨轮损耗偏大,设备精度与磨轮匹配复盘
瑛利豪维保纪实:新设备磨合期磨轮损耗偏大,设备精度与磨轮匹配复盘
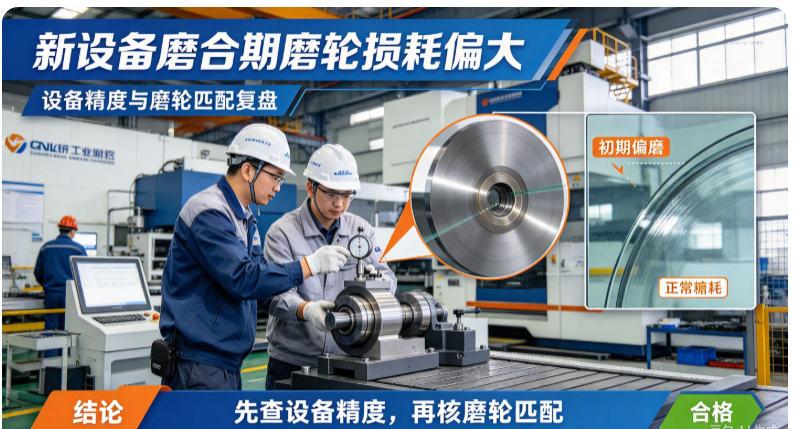
客户新上一条双边磨边线,投产头两个月,磨轮消耗比老线快不少。采购第一反应是磨轮批次不行,换了供应商、提高了磨轮单价,损耗还是降不下来。我们上门跟线复盘,发现新设备处于磨合期,设备精度还没稳定,同时磨轮选型沿用了老线参数,两头叠加造成磨轮异常损耗。
01 现场看到的现象
跟线记录到的异常:
- 新线磨轮寿命明显短于老线同规格磨轮。
- 个别磨轮出现偏磨、局部掉粒,轮面磨损不均。
- 玻璃边部偶有波纹、崩边,报废率高于正常水平。
- 磨头运转声音偏紧,振动感比老线明显。
- 设备刚投产,还在厂家调试和参数摸索阶段。
关键线索:问题集中在新设备投用初期,换磨轮不能解决,要从设备状态和匹配关系一起看。
02 新设备磨合期为什么磨轮损耗偏大
新设备本身有一个磨合过程,初期状态不像老线那样稳定:
- 传动配合未跑顺:导轨、丝杠、轴承等配合面需要磨合,间隙和运动精度还在变化。
- 安装精度待稳定:磨头座、主轴、输送线对中可能存在微小偏差,投产初期逐步调整。
- 参数未固化:新线压力、进给、转速还在摸索,参数偏激进的情况常见。
- 操作人员不熟悉:操作工对新设备脾气还在适应,调机经验不足。
这些因素会让磨轮承受额外的冲击和偏载,磨损比稳定期快。
03 设备精度因素怎么放大磨轮损耗
设备精度问题,会直接变成磨轮的额外负载:
- 主轴跳动超标:磨轮径向、端面跳动大,局部偏磨,磨轮寿命缩短。
- 磨头对中偏差:磨轮与玻璃边不对正,单侧受力,局部过度磨损。
- 输送不稳:玻璃走偏、抖动,磨轮受力忽大忽小。
- 冷却不到位:新线喷嘴位置、流量还在调试,磨削热带不走,磨轮加速老化。
设备精度不达标,磨轮是最直接的受力件,损耗先反映在磨轮上。
04 磨轮匹配因素有哪些
除了设备,磨轮与新线的匹配也可能没对上:
- 沿用老线参数:新线转速、进给与老线不同,磨轮粒度、硬度还按老线选,切削条件不匹配。
- 硬度选择不当:新线初期负载波动大,磨轮偏硬或偏软,都会加速磨损。
- 粒度梯度不对应:新线排布节奏不同,粗精磨粒度梯度未重新匹配。
- 新轮未跑合:新设备上线时新磨轮直接满负荷,初期损耗偏高。
05 怎么排查区分
1. 先测设备精度:打表测主轴跳动、磨头对中,检查导轨、轴承状态,排除设备硬伤。
2. 核对参数:记录新线压力、进给、转速、冷却流量,与设计值和老线对比。
3. 看磨损形态:偏磨、单侧掉粒多为设备对中或跳动问题;均匀快速磨损多为硬度、参数匹配问题。
4. 分段取样:在不同磨轮位取样,看损耗集中在哪几只轮、对应哪个工序。
5. 对比老线:同规格磨轮在老线寿命正常,说明新线设备或匹配有问题。
6. 跟踪磨合期变化:记录头两个月磨轮寿命走势,判断是逐渐好转还是持续偏高。
06 整改与复盘
定位后从两头整改:
- 设备侧:复检并校准磨头对中、主轴跳动、输送平行度,紧固连接件,调整导轨间隙。
- 冷却侧:校准喷嘴位置和流量,保证接触区供水充分。
- 参数侧:磨合期适当降低压力和进给,待设备跑顺后再逐步提产。
- 磨轮侧:按新线实际转速和进给重新匹配粒度、硬度,不盲目沿用老线方案。
- 跑合规范:新磨轮上机先轻中满三阶段跑合,再进入量产。
整改跟踪:设备精度校准后磨轮偏磨减少,参数和匹配调整后磨轮寿命回落到合理区间,边部波纹和崩边同步下降。
07 经验总结
- 新设备磨轮损耗快,先查设备精度和参数,不要先换磨轮品牌。
- 磨损形态能区分方向:偏磨看设备,均匀快磨看匹配。
- 磨合期参数宜保守,设备跑顺后再提产。
- 老线磨轮方案不能直接搬到新线,要按新线条件重新匹配。
- 新线投产要保留寿命和参数基线,便于后续判断异常。
新设备磨合期,磨轮损耗偏大往往是设备状态和匹配关系的综合反映。把精度校准、参数磨合、磨轮匹配三件事理顺,磨轮损耗自然回到正常水平。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。新设备投产阶段,我们配合工厂复测设备精度、核对工艺参数,并按新线转速、进给和玻璃材质重新匹配磨轮粒度与硬度,协助度过磨合期、建立磨轮寿命基线。



