
深圳市瑛利豪实业:磨轮修整器金刚石磨损,会间接放大抛光轮纹理缺陷
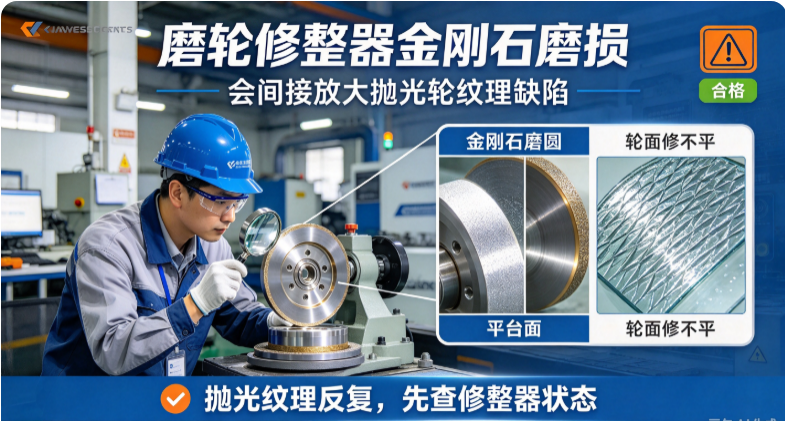
修整器是用来修整磨轮表面、恢复出刃和轮面形状的工具。金刚石磨钝后,修整动作看起来还在做,实际已经修不出正确轮面。修整器状态变差,会通过磨轮一路传到抛光纹理上。
深圳市瑛利豪实业:磨轮修整器金刚石磨损,会间接放大抛光轮纹理缺陷
玻璃边部出现规律性纹理、抛光发花,很多厂第一反应是抛光轮不行。换了几只新轮,纹理照旧。追到最后,问题出在一个很少被检查的零件上——修整器上的金刚石。
修整器是用来修整磨轮表面、恢复出刃和轮面形状的工具。金刚石磨钝后,修整动作看起来还在做,实际已经修不出正确轮面。修整器状态变差,会通过磨轮一路传到抛光纹理上。
01 修整器在磨边线里做什么
修整器的作用,常被当成"辅助小工具",实际很关键:
- 恢复出刃:磨轮用一段时间后磨粒钝化、孔隙堵塞,修整把钝化表层去掉,露出锋利磨粒。
- 校正轮面形状:修整保证磨轮外圆、端面、倒角轮廓平整,不出现局部塌陷或锥度。
- 控制表面粗糙度:修整进给和金刚石状态,决定修出来的轮面是粗是细。
- 维持切削一致性:定期修整让磨轮在整个寿命周期内切削能力稳定。
修整器一旦状态变差,磨轮表面就修不到应有的状态,后面所有工序都在带病运行。
02 金刚石磨损后会发生什么
金刚石是修整器的工作面,磨损后表现很具体:
- 棱角磨圆:金刚石尖端被磨成圆弧,修整时只是"蹭"而不是"削",轮面修不出锋利出刃。
- 出现平台面:金刚石端部磨出小平面,修整时在轮面上压出光面,反而把磨粒压平。
- 颗粒脱落:金刚石粒掉出或崩裂,修整压力集中到剩余颗粒,轮面修得深浅不均。
- 多点不均:多粒金刚石磨损程度不一致,只有少数在工作,轮面修出偏心、锥形。
结果是:磨轮看起来修过了,实际轮面既不平、也不锋利。
03 从修整器到抛光纹理的传导链
这条影响链走得很隐蔽:
- 第一步:金刚石磨钝,修整时无法有效去除钝化层,磨轮表面残留被压实的钝化层。
- 第二步:磨轮出刃不足,切削变成摩擦,磨削力和磨削热上升。
- 第三步:轮面被修得不平,存在微小偏心或波纹,磨削时切深周期性波动。
- 第四步:前道留下的不均匀纹路,被后道抛光轮原样复刻到成品表面。
- 第五步:抛光轮也被磨钝的修整器修坏,轮面不干净,无法收细前道纹路。
最终看到的,是抛光轮"抛不干净",实际根因在修整器。这也是为什么换抛光轮解决不了问题。
04 怎么判断问题出在修整器
1. 看纹理规律性:纹理间距均匀、沿进给方向重复,且换抛光轮无改善,优先怀疑修整问题。
2. 检查金刚石表面:停机用放大镜或手电看金刚石,是否有平台面、崩角、掉粒、发亮反光。
3. 摸修整后的轮面:修整后手感应是均匀粗糙的,若发亮发滑、局部光滑,说明修整失效。
4. 打表测轮面:修整后用百分表测磨轮外圆,跳动偏大说明修整不均匀。
5. 换修整器对照:换一只新修整器,同样参数修整,观察纹理是否消失。
6. 记录修整用量:统计修整器使用时长、修整次数,超过经验寿命先更换排查。
05 修整器怎么维护与更换
- 定期检查金刚石:把修整器检查写进点检表,按班次或按周目视检查。
- 规范修整参数:修整进给、走刀速度按磨轮类型设定,不要靠手感猛修。
- 保证冷却润滑:修整时供水充分,避免金刚石干磨发热加速磨损。
- 控制单次修整量:单次浅修、分次修,减少金刚石和磨轮双方的过度消耗。
- 及时更换:金刚石出现平台面、崩裂、修整效果下降,直接更换,不要硬撑。
- 修整器与磨轮配套:不同磨轮粒度、硬度配相应修整器,不要一只修整器通吃全工序。
06 实操建议
- 抛光纹理反复、换轮无效,把修整器纳入排查清单。
- 修整器是易损件,要有备件和更换周期,不能等坏了才买。
- 修整后先摸轮面、再看首件,两道确认再量产。
- 把修整器状态、修整参数、轮面检查一并记入设备点检记录。
- 新人培训要讲修整器的判断方法,不能只会按按钮修整。
抛光缺陷的根因,不一定在抛光环节。修整器这个不起眼的零件,状态一差,整条线的纹理品质都会跟着往下走。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对修整器状态引起的纹理缺陷,我们协助工厂建立修整器点检与更换标准,匹配修整参数与磨轮类型,并配合排查从修整到抛光的整条传导链,让轮面状态和成品纹理都稳定下来。



