
深圳市瑛利豪实业:抛光轮偏软带来的"弹性复刻纹",怎么和振动纹区分
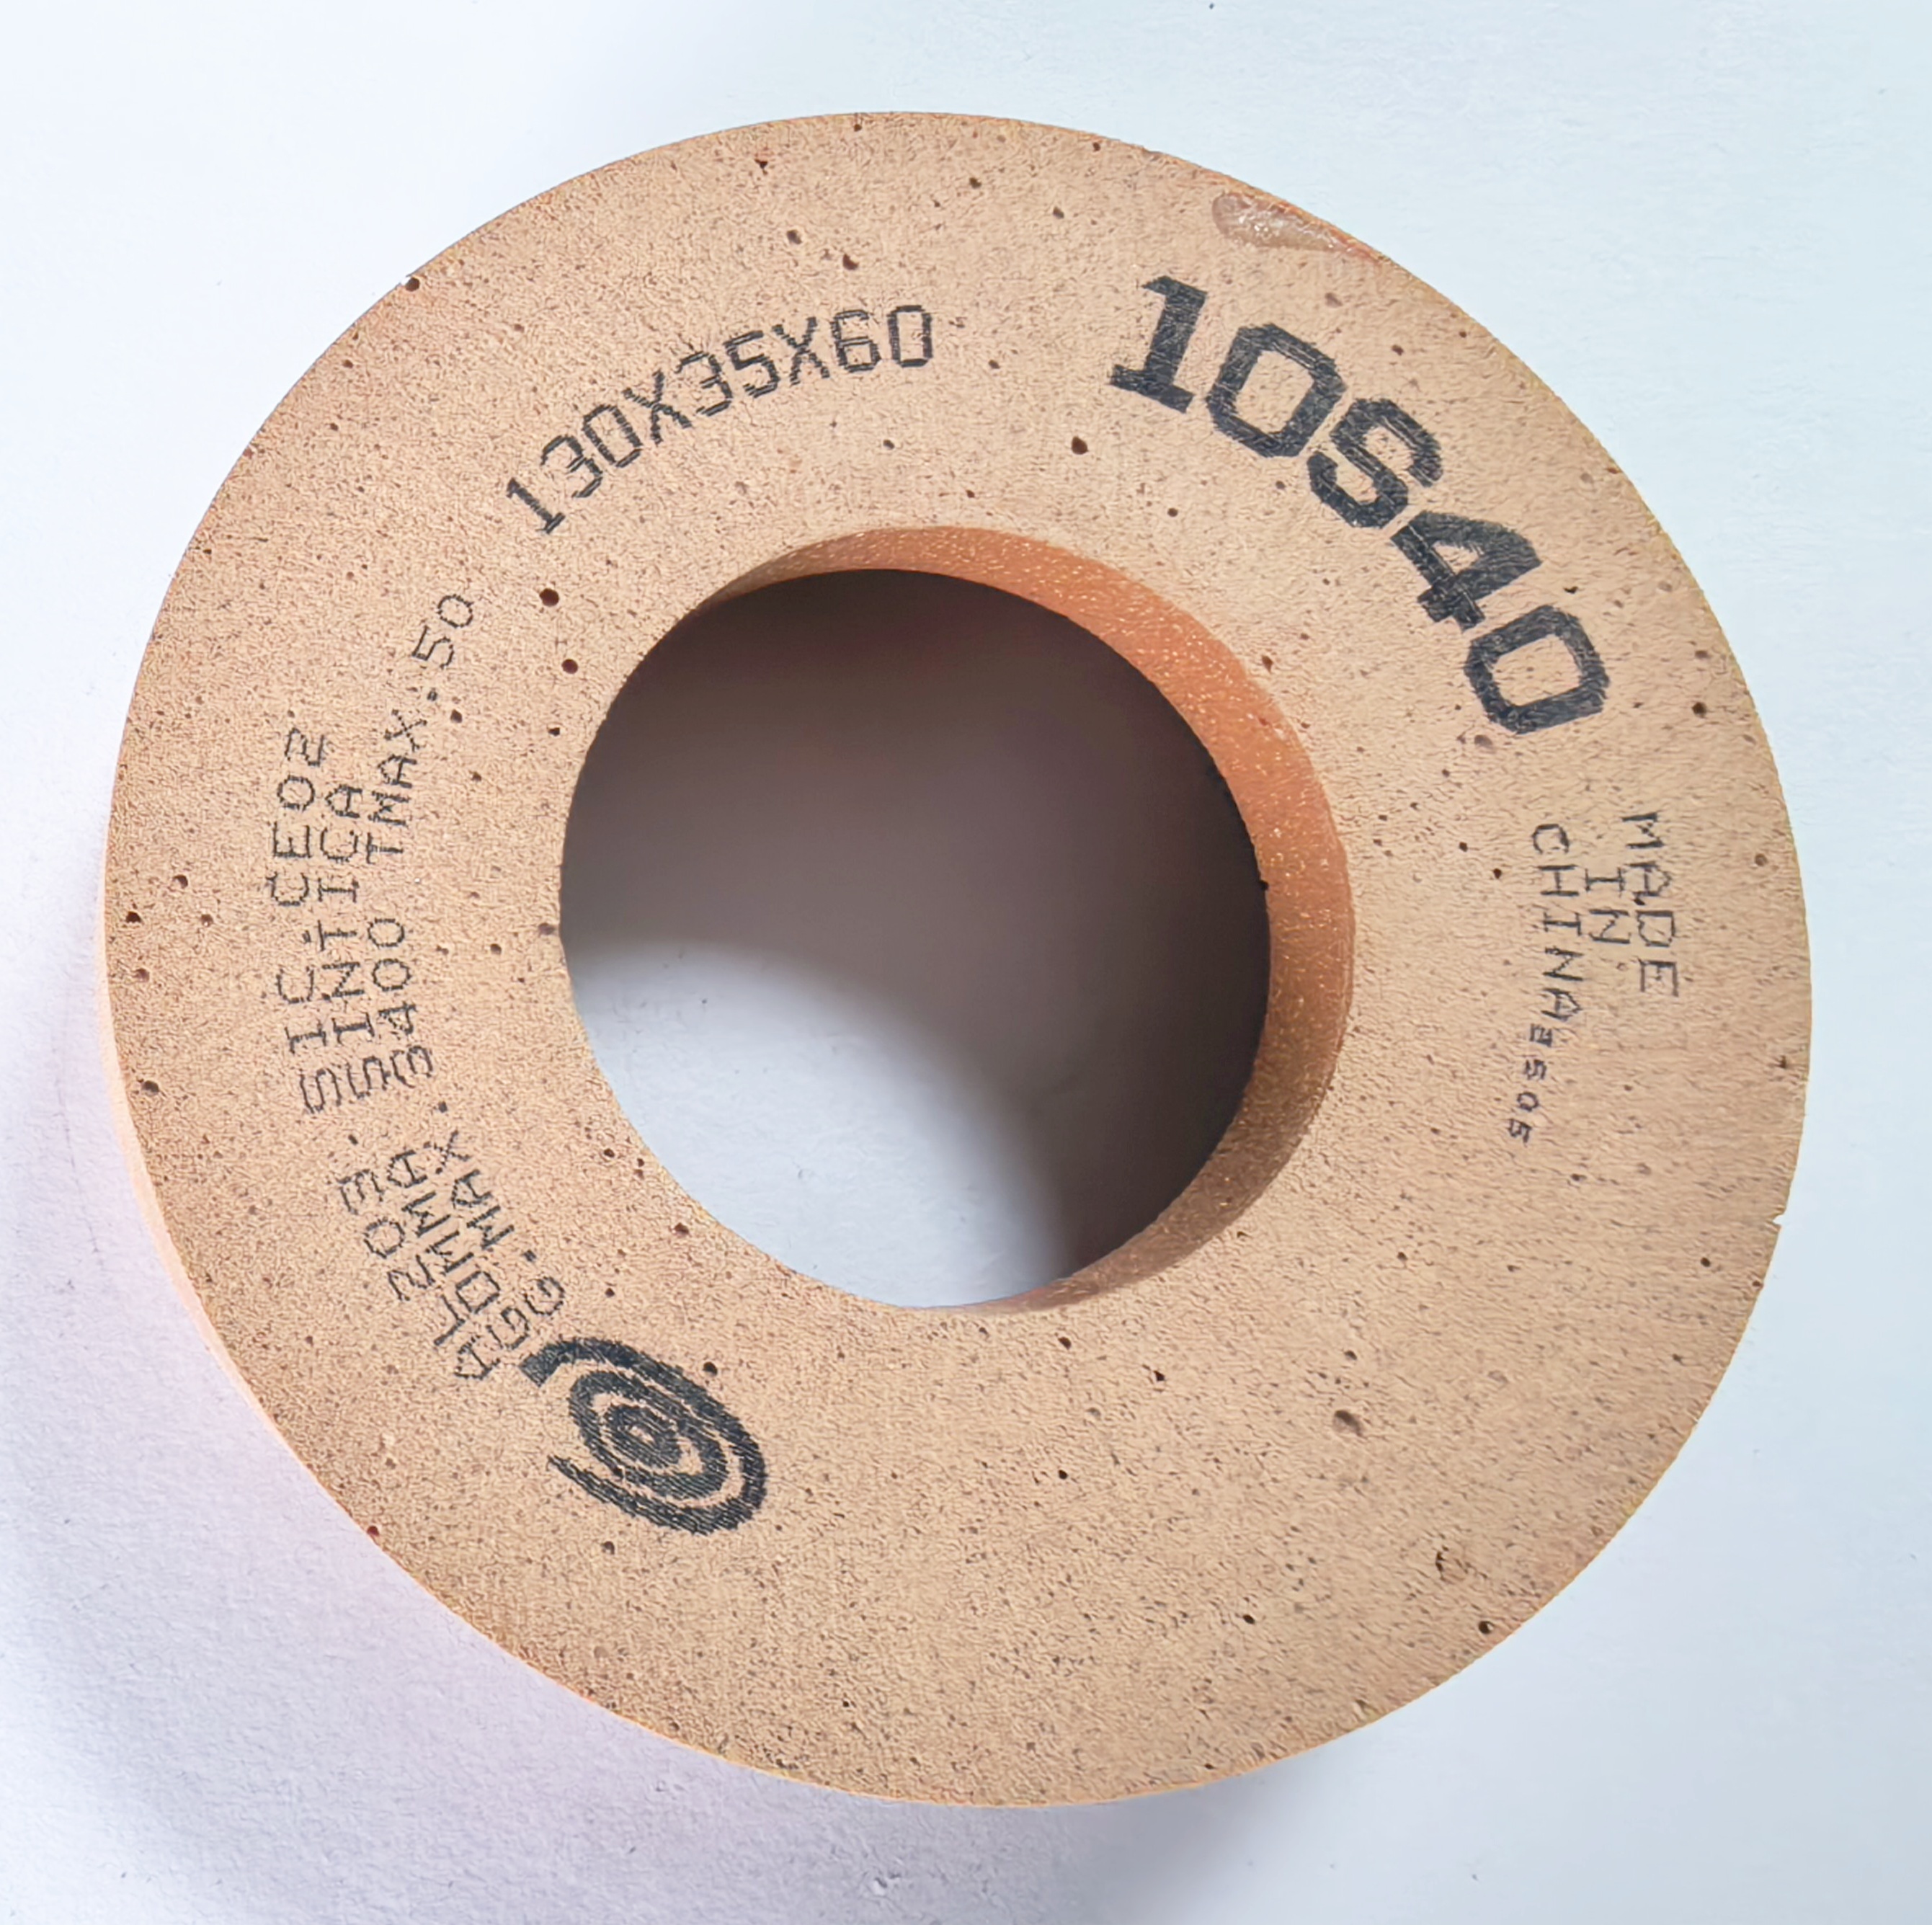
两种纹看着像,成因完全相反:一个是设备在抖,一个是轮子太软。用错方向排查,越查越偏。
深圳市瑛利豪实业:抛光轮偏软带来的"弹性复刻纹",怎么和振动纹区分
抛光后玻璃边部出现一道道纹理,师傅一看到"纹",习惯性按振动查——查主轴、查轴承、打表测跳动,折腾一圈还是纹。其实这类纹理里,有一类不是振动造成的,而是抛光轮偏软带来的弹性复刻纹。
两种纹看着像,成因完全相反:一个是设备在抖,一个是轮子太软。用错方向排查,越查越偏。
01 什么是弹性复刻纹
抛光轮是柔性件,靠弹性变形贴合玻璃。轮子偏软时,会出问题:
- 过度贴合前道纹路:轮面软,能深深陷进玻璃边部的微观凹凸里,把前道留下的纹理形态原样"复印"到抛光面。
- 压力传递不均:软轮在高低不平的表面上压力分布改变,凸起处压得重、凹处压不到,纹路被强化。
- 轮面自身形变:软轮在切削力下变形量大,局部轮廓随玻璃起伏变化,形成与玻璃形貌对应的纹理。
- 去除量不足:软轮切削能力偏弱,只能把纹路抛亮,不能真正磨掉,纹路被封在表面。
本质是:轮子软 → 贴合太深 → 把前道形貌复刻下来 → 抛光后纹路依然在。它是"抄"下来的,不是"抖"出来的。
02 什么是振动纹
振动纹来自设备或轮系的周期性振动:
- 主轴或轴承跳动:磨头旋转时径向、端面跳动,切深周期性变化。
- 传动振动:电机、皮带、齿轮、导轨产生的振动传到轮面。
- 设备共振:某些转速下设备结构共振,振幅放大。
- 轮体不平衡:抛光轮动平衡不良,高速旋转产生离心振动。
振动纹的特征是周期性与转速强相关,转速变了,纹路间距跟着变。
03 两者怎么区分
按下面几招区分,比凭手感靠谱:
1. 看纹理与前道的关系:弹性复刻纹的走向、间距与前道磨削纹一致,是前道纹路的延续;振动纹是独立的新纹路,与前道不重合。
2. 改变转速试验:提高或降低转速,振动纹间距明显变化;弹性复刻纹间距基本不变,因为它跟着前道形貌走。
3. 提高压力试验:加大抛光压力,复刻纹会被压得更明显(贴合更深);振动纹对压力变化不敏感。
4. 换硬轮对照:换硬度更高的抛光轮,复刻纹明显减轻;振动纹依旧存在。
5. 打表测跳动:测主轴、轮体跳动。振动纹通常伴随跳动超标,复刻纹跳动正常。
6. 看纹路形态:复刻纹边缘柔和、深浅渐变的"复印感";振动纹边界清晰、明暗交替更规律。
04 弹性复刻纹怎么处理
复刻纹的根源在"软 + 去除量不足",处理方向是提高切削能力:
- 提高抛光轮硬度:选硬度更高、弹性回复更快的抛光轮,减少过度贴合。
- 增加末道去除量:让抛光真正磨掉前道纹路,而不是只把表面抛亮。
- 提高线速或降低进给:提高速比,单颗磨粒切得更薄,去除更均匀。
- 前道先收细纹路:精磨阶段把纹路收细,减轻抛光轮的复刻压力。
- 检查轮面状态:轮面堵塞、分层、老化的软轮,复刻纹会更明显,及时修整或更换。
05 振动纹怎么处理
振动纹要解决设备和轮系的刚性:
- 打表排查:测主轴、轮体径向与端面跳动,超差先修设备。
- 检查轴承与锁紧:轴承游隙、法兰锁紧、端盖紧固逐项确认。
- 做动平衡:抛光轮上机前做动平衡,减少离心振动。
- 避开共振转速:调整转速区间,避开设备共振点。
- 加固与减振:检查磨头座、机架连接,必要时加减振措施。
06 实操建议
- 看到纹理先分清是"复刻"还是"振动",别一上来就拆设备。
- 换轮、改转速、加压力三个试验,能快速区分两类纹理。
- 抛光轮硬度不是越软越好,软轮贴合好但复刻风险高。
- 前道纹路收不干净,抛光轮再硬也难补救。
- 两类问题并存时要分别处理,只解决一头效果有限。
纹理长得像,根子不一样。软轮的复刻纹要提硬度、加去除量,设备的振动纹要修精度、做平衡。分清了,才不会把功夫花错地方。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对抛光纹理反复的问题,我们协助工厂区分弹性复刻纹与振动纹,从抛光轮硬度选型、末道去除量到设备跳动排查一起配合,把纹理问题一次找准、一次解决。



