
深圳市瑛利豪实业:连续生产温升叠加,同一只树脂轮硬度动态变化规律
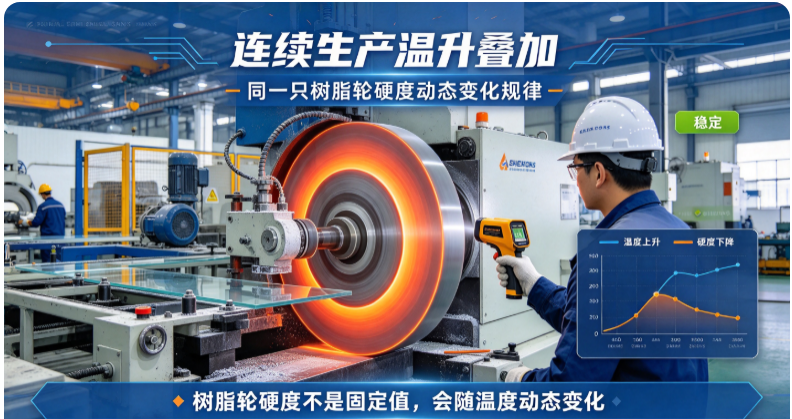
这不是错觉,而是连续生产中的温升,让树脂轮硬度发生了动态变化。树脂轮是树脂结合剂做基体,树脂对温度敏感,温度一变,硬度、弹性、自锐性都跟着变。
深圳市瑛利豪实业:连续生产温升叠加,同一只树脂轮硬度动态变化规律
有个现象让很多师傅想不通:同一只树脂轮,早上开机时磨出来好好的,跑到中午光泽开始发闷、边部发糊,下午再跑又有点好转。轮子没换,参数没动,效果却在一天之内来回变。
这不是错觉,而是连续生产中的温升,让树脂轮硬度发生了动态变化。树脂轮是树脂结合剂做基体,树脂对温度敏感,温度一变,硬度、弹性、自锐性都跟着变。
01 树脂轮为什么对温度敏感
树脂轮的结合剂是树脂类材料,物理特性随温度变化:
- 树脂软化:温度升高,树脂基体软化,结合剂对磨粒的把持力下降。
- 弹性改变:热态下轮体弹性模量降低,受压变形量增大,贴合更深。
- 自锐性变化:结合剂软化后磨粒容易脱落,自锐性变强,但形状保持变差。
- 热膨胀:轮体受热膨胀,尺寸和形状有微小变化,影响轮廓精度。
所以树脂轮的"硬度"不是固定值,而是随温度上下浮动的动态值。
02 温升从哪来
连续生产的温升,是几个热源叠加的结果:
- 磨削热:磨削区产生的热量,一部分传入磨轮和玻璃。
- 主轴与轴承发热:长时间运转,主轴、轴承温升传导到磨头。
- 冷却液温升:冷却液循环使用,水温逐渐上升,冷却能力下降。
- 车间环境温度:连续生产车间温度升高,中午尤为明显。
- 设备本体蓄热:机架、磨头座蓄热,形成整体热环境。
这几项在连续生产中不断累加,磨轮所在的实际温度一路走高。
03 硬度变化的规律
按一天的连续生产看,树脂轮硬度大致呈现这样的变化:
1. 开机冷态:轮子偏硬,出刃不足,切削偏"钝",初期可能偏磨、发热高。
2. 升温过程:随温升硬度逐步下降,切削变"顺",但去除量开始变大。
3. 热稳定段:温度稳定后,硬度进入动态平衡,是相对稳定的加工窗口。
4. 过热段:温升过高,轮体过软,出现发糊、纹理模糊、形状保持差。
一天之内效果"先好后差",正是硬度随温度先降后过的过程。
04 硬度变化带来的具体缺陷
热态偏软,会引发一系列问题:
- 边部发糊:软轮贴合深,磨削区糊化,边部光泽发闷。
- 纹理模糊:形状保持差,磨出的纹理边界不清,看着"花"。
- 尺寸波动:热膨胀和变形导致边部尺寸、角度微小漂移。
- 磨粒脱落偏多:自锐过度,磨料消耗快,轮子寿命缩短。
- 冷态偏硬时相反:出刃不足,切削力大,容易崩边、发热、留磨痕。
同一只轮子,冷态和热态表现的缺陷方向完全不同,容易让人误判。
05 怎么判断是温升问题
1. 看时间规律:缺陷随连续生产时长出现,停机冷却后好转,典型热态特征。
2. 测轮面温度:红外测温枪测磨轮表面和磨削区温度,对比开机与中午数据。
3. 测冷却液温度:冷却液进出口温差和绝对温度,判断冷却能力是否衰减。
4. 对比首件与中班件:同一参数下开机首件与连续几小时后的成品对比。
5. 换轮对照:换新轮后初期正常、几小时后重复出现,说明是热累积而非轮子本身。
06 怎么应对与稳定
- 控制冷却液温度:加装冷却塔或温控,把冷却液温度控制在稳定区间。
- 保证冷却流量与喷射:喷嘴对准磨削区,流量充足,减少热量传入磨轮。
- 冷态先跑合:开机先低负荷跑合,让轮子逐步进入热稳定状态再上正式料。
- 参数分区管理:冷态与热态分别设定压力、进给,做两套微调参数。
- 轮子选型留余量:连续生产环境选硬度略高、热稳定性好的树脂轮。
- 控制连续时长:合理安排批次与间歇,避免长时间不间断满负荷。
07 实操建议
- 把"一天之内效果变化"当热问题查,不要只盯着轮子批次。
- 冷却液温度纳入日常点检,比想象中更影响一致性。
- 首件、中班件、末班件都留样对比,热态影响看得更清楚。
- 冷态开机不要直接满负荷,先跑合再提产。
- 同一产品固定参数窗口,按冷热态微调,不靠手感临时改。
树脂轮的硬度不是标签上的固定数值,而是随温度动态变化的实际状态。把温升管住,把冷热态的差异补偿掉,同一只轮子才能一天之内都稳定。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对连续生产温升带来的硬度漂移,我们协助工厂测试磨轮与冷却液温度、划分冷热态参数窗口,并推荐热稳定性好的树脂轮,让长班次生产的品质不再随时间下滑。



