
深圳市瑛利豪实业:石英玻璃磨削,金刚轮结合剂耐高温适配思路
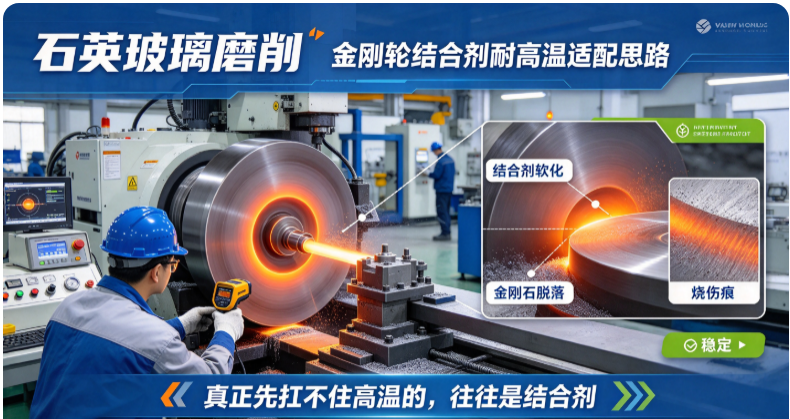
关键往往在于结合剂的耐高温能力。金刚石本身耐高温,真正先"扛不住"的是把金刚石把持住的结合剂。结合剂选得对不对,决定这只轮子在石英玻璃上能撑多久。
深圳市瑛利豪实业:石英玻璃磨削,金刚轮结合剂耐高温适配思路
石英玻璃的磨边加工,一直是个"烫手"的活。硬度高、脆性大、导热差,磨削区热量集中又散不出去,磨轮实际工作温度远高于普通玻璃。用普通金刚轮上机,常见结果是:用不了多久就掉块、烧伤、轮廓失真。
关键往往在于结合剂的耐高温能力。金刚石本身耐高温,真正先"扛不住"的是把金刚石把持住的结合剂。结合剂选得对不对,决定这只轮子在石英玻璃上能撑多久。
01 石英玻璃磨削为什么发热更猛
和普通钠钙玻璃比,石英玻璃有几个特点放大发热:
- 硬度更高:莫氏硬度高于普通玻璃,磨削时单位面积切削力大,摩擦生热多。
- 导热率低:热量不易向玻璃内部传导,集中在磨削接触区。
- 脆性明显:崩边风险高,往往用较小切深、多次磨削,累计热输入不减。
- 多为精细件:光学、半导体类石英件要求高,不能用大水量强冷却,散热受限。
结果是:磨削区温度高且集中,结合剂长期处在高温状态。
02 高温会怎么损伤结合剂
结合剂在高温下的失效方式很具体:
- 树脂结合剂软化:树脂类结合剂耐温有限,高温软化后把持力下降,金刚石提前脱落。
- 结合剂烧蚀:温度过高时结合剂碳化、烧蚀,轮体表面出现烧伤痕迹。
- 胎体强度下降:金属结合剂在持续高温下强度衰减,出现掉块、崩边。
- 热应力开裂:结合剂与金刚石热膨胀系数不同,反复热循环产生微裂纹。
表现到加工上,就是掉砂快、轮廓走形、烧伤痕、寿命骤降。
03 结合剂类型怎么选
按耐温能力,常见结合剂大致这样排序和使用:
- 树脂结合剂:锋利、自锐好,但耐温最低,适合轻负荷、冷却充分的石英精磨工序。
- 金属结合剂:把持力强、耐磨、耐温较高,适合石英粗磨和成型磨,但自锐性差,需要修整。
- 陶瓷结合剂:耐热性好、刚性高、形状保持佳,适合高温、高精度石英磨削。
- 电镀与钎焊:单层金刚石结构,散热路径短,适合小切深精细加工和异形轮廓。
选型逻辑是:先看工序温度负荷,再看精度和效率要求,不要一律套用普通玻璃的经验。
04 耐高温适配的几个思路
具体适配可以从这几方面入手:
- 提高结合剂耐温等级:石英专用轮选耐温更高的结合剂配方,避免普通配方高温软化。
- 优化胎体导热:通过胎体成分和结构设计,让热量更快导出,降低结合剂实际温度。
- 控制金刚石浓度:浓度过高单位面积磨粒多、排屑差,发热更集中;适当降低有利于散热。
- 匹配粒度梯度:粗磨用较粗粒度、较低浓度,精磨逐步细化,避免全程高负荷。
- 加大容屑空间:气孔或沟槽设计合理,排屑顺畅,减少摩擦生热。
- 强化冷却匹配:轮体水道、喷射角度与结合剂散热特性配套设计。
05 使用端怎么配合
轮子选对了,用法也要跟着调整:
- 分区冷却:喷嘴对准磨削弧区,流量充足,优先保证接触区冷却。
- 控制切深与进给:小切深多次走刀,单次切削量不贪大,减少瞬时发热。
- 监控温度:红外测温或观察烧伤痕,超温及时降速、减载。
- 定期修整:金属、陶瓷结合剂轮按时修整,保持出刃和容屑空间。
- 跑合后再提产:新轮先低负荷跑合,避免初期结合剂未适应就满负荷。
06 常见误判与经验总结
石英玻璃磨削中,几个容易走偏的判断:
- 把掉砂当质量问题:很多掉砂是结合剂高温软化,不是磨轮本身缺陷。
- 一味加密浓度求耐用:浓度高反而排屑差、发热集中,寿命未必更长。
- 只看金刚石不看结合剂:金刚石等级再高,结合剂扛不住高温也白搭。
- 用普通玻璃参数套石英:切深、进给、冷却都要按石英特性重新设定。
石英玻璃磨削的核心矛盾,是"高发热"和"结合剂耐温"之间的平衡。把结合剂选对、把热量导出去、把参数降下来,磨轮才能在这类难加工材料上稳定工作。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对石英玻璃磨削的高温工况,我们协助客户按工序温度负荷匹配结合剂类型与金刚石浓度,配合冷却方式与切深进给的建议,让石英件加工既保精度又保轮子寿命。



