
深圳市瑛利豪实业:艺术压花玻璃轮廓磨边,异形磨轮的磨损补偿逻辑
深圳市瑛利豪实业:艺术压花玻璃轮廓磨边,异形磨轮的磨损补偿逻辑
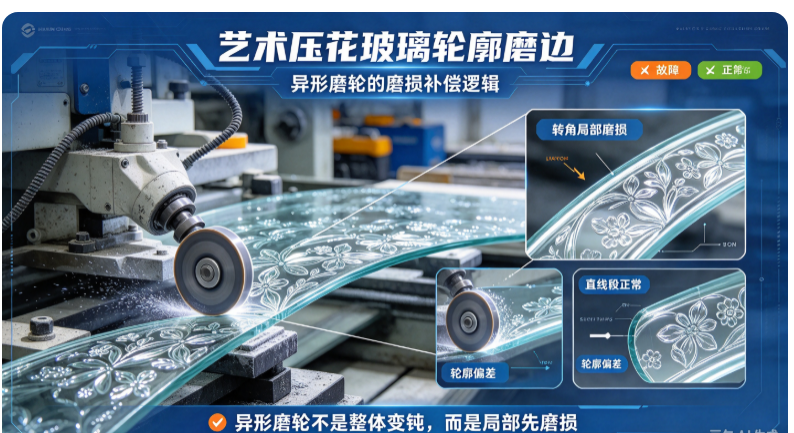
艺术压花玻璃的轮廓磨边,和直边、斜边不太一样。它的边线是曲线、是异形,磨轮要沿着这条线走,中途方向一直在变。同一只异形磨轮,用一段时间后会发现:直线段还正常,转角处开始发毛;或者某些部位抛得亮,某些部位始终差一点。
这不是磨轮"偏心",而是异形磨轮的磨损本身就不均匀。沿轮廓不同位置的接触条件不一样,磨损量自然不一样,补偿逻辑也要跟着轮廓分开算。
01 异形磨边和直线磨边的差别
先看两种加工方式的本质差异:
- 接触条件变化:直线段磨轮与玻璃的接触长度稳定,异形轮廓上接触长度随曲率变化。
- 磨轮不同部位参与:轮廓转弯时,磨轮不同区域先后参与切削,磨损分布不均。
- 进给速度波动:转角处进给往往减速或停顿,单位长度受磨时间改变。
- 轮廓连续性要求:整条曲线要一次性走完,不能像直边那样分段调刀补偿。
结论是:异形磨轮是"局部先坏",而不是"整体慢慢变钝"。
02 磨损为什么沿轮廓不均匀
具体原因集中在几个方面:
- 曲率大的部位磨损快:小半径转角处接触应力集中,单位面积负荷高,磨损加剧。
- 转角减速部位过磨:进给减速或短时停顿,同一位置长时间受磨,出现过磨凹坑。
- 长直线段磨损偏慢:直线段接触稳定、速度均匀,磨损相对均匀缓慢。
- 轮廓内外侧偏磨:磨轮沿内外侧走时受力方向不同,轮面一侧磨损更快。
- 玻璃压花面影响:压花玻璃表面高低起伏,实际接触点不均匀,磨轮局部受力突变。
所以同一只轮子上,不同区域的使用寿命差别可以很大。
03 磨损后的典型表现
异形磨轮磨损不均匀,缺陷也带有位置特征:
- 转角崩边、发毛:转角处轮面磨损塌陷,轮廓精度下降,容易崩边。
- 轮廓尺寸偏小:某些区域磨过头,成品轮廓比图纸小。
- 光泽分段:不同部位抛光程度不一样,一条边上有亮有暗。
- 曲线不圆顺:局部过磨欠磨,轮廓出现"拐点"或"直段"。
- 批次位置重复:缺陷总在轮廓的同一位置出现,说明是磨轮局部磨损。
"同一位置反复出问题",是异形磨轮局部磨损最典型的信号。
04 补偿逻辑的基本思路
异形磨边的补偿,不能按"整体降一点"简单处理,要分区域算:
- 按轮廓分区建模:把轮廓分成直线段、大半径段、小半径段,分别记录磨损量。
- 分区补偿量:不同区域给不同的补偿值,小半径段补偿量大,直线段补偿量小。
- 按曲率加权:曲率越大补偿越积极,用曲率作为补偿系数的依据。
- 按进给修正:转角减速处适当降低磨削压力或增加让位,避免过磨。
- 建立轮廓磨损台账:记录每只轮子在不同区域的累计使用时长和磨损量。
核心是:把"一只轮子一个补偿值"改成"一只轮子多个补偿值"。
05 具体怎么做
落到现场操作,可以按这套流程:
1. 首件建档:新轮上机磨首件,测轮廓各关键点尺寸,作为基准。
2. 分段抽样:按轮廓分成若干区段,每段取点测量,记录偏差。
3. 定期复测:按加工片数或时长复测,形成磨损趋势曲线。
4. 分区修正:按各段偏差分别调整补偿量或压力,不搞一刀切。
5. 转角专项控制:转角处降低进给冲击,必要时增加让位或二次轻磨。
6. 磨损到限更换:局部磨损超限的轮子,即使整体还能用,也要更换或修整。
06 实操建议
- 异形磨边不要沿用直边的磨轮寿命判断标准。
- 转角处的缺陷优先怀疑磨轮局部磨损,不是设备问题。
- 轮廓关键点用样板或投影仪对比,比目测可靠。
- 磨轮分区修整,把局部塌陷修平,比整体修整更省料。
- 不同轮廓的产品分开用轮,避免一个轮子通吃多种形状。
艺术压花玻璃的轮廓磨边,难点在"变":接触条件在变,磨损分布在变。补偿也必须跟着变,按区段算、按曲率算,轮子才能在整条异形轮廓上保持一致的加工效果。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对艺术压花玻璃异形轮廓磨边,我们协助客户按轮廓曲率分区匹配轮型与补偿参数,建立分区磨损台账,让转角与直线段都能稳定成型。



