
瑛利豪维保纪实:双边机同步带张力漂移,磨轮进给不稳导致批量崩边
最后发现问题不在磨轮,而在输送同步带的张力已经漂移。带子松了,玻璃在磨削区的实际走位开始不稳,磨轮进给再准也没用——玻璃都在动,切削条件必然波动。
瑛利豪维保纪实:双边机同步带张力漂移,磨轮进给不稳导致批量崩边
这是我们上门维保时碰到的一个典型案例:一条双边机,连续几天出批量崩边,崩口集中在边部同一侧,且越到换班末尾越多。现场师傅先换了新磨轮,崩边照旧;又调了压力、降了进给,只略有缓解。
最后发现问题不在磨轮,而在输送同步带的张力已经漂移。带子松了,玻璃在磨削区的实际走位开始不稳,磨轮进给再准也没用——玻璃都在动,切削条件必然波动。
01 现场看到的现象
这次的症状按时间顺序整理如下:
- 崩边位置固定:集中在玻璃边部同一侧,不随机。
- 换轮无效:换新磨轮后崩边照旧,排除磨轮磨损主因。
- 随班次加重:开机前段较轻,跑几小时后逐步加重。
- 进给有轻微顿感:听声音能感到走料有轻微节奏变化。
- 崩口形态相似:都是浅层崩口,边缘有小台阶,不像撞击崩。
"换轮无效 + 位置固定 + 随运行时间加重",这三条组合,已经指向设备而不是耗材。
02 同步带张力为什么会漂移
同步带看着比皮带"精准",同样会随使用状态变化:
- 带体拉伸:长期运行后带体轻微伸长,张力下降。
- 张紧机构松动:张紧轮固定螺栓、调节机构松动,张力自行回退。
- 带轮偏磨:带轮齿面磨损或不对中,啮合不实,传动出现间隙。
- 温度影响:连续生产温升使带体膨胀,热态张力低于冷态。
- 带面沾油沾污:油污、粉尘进入齿面,啮合打滑,等效张力下降。
这几项叠加,就形成了"开机尚可、越跑越松"的漂移特征。
03 张力漂移怎么变成崩边
传导过程很清晰:
- 第一步:带子张力不足,输送时玻璃位置有微小滞后或抖动。
- 第二步:两侧输送不同步,玻璃在磨削区出现微量偏摆。
- 第三步:磨轮实际吃刀深度周期性变化,局部超量切削。
- 第四步:超量切削处应力集中,玻璃边部产生浅层崩口。
- 第五步:温升后张力进一步下降,崩边比例随时间增加。
本质是:输送失稳 → 吃刀波动 → 局部过载 → 崩边。磨轮只是被动承受的一方。
04 现场怎么排查
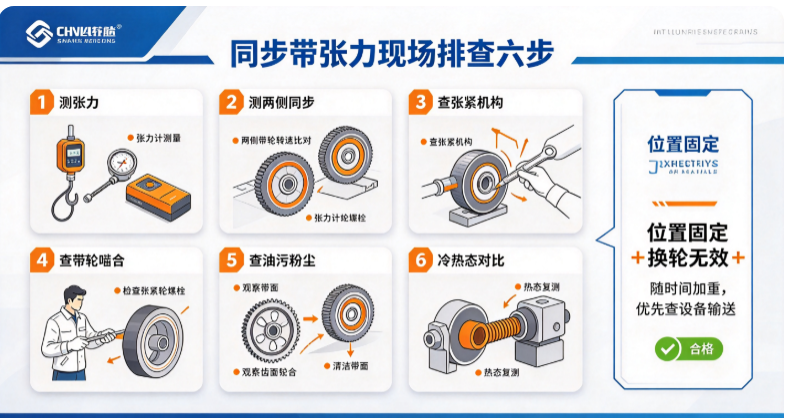
1. 测张力:用张力计或按压法测同步带张力,与设备手册标准值比对。
2. 测两侧同步性:两侧带轮同速比对,观察玻璃在输送中的偏摆。
3. 查张紧机构:确认张紧轮、调节螺栓、固定座无松动。
4. 查带轮啮合:观察带轮齿面磨损、带体齿形是否有变形、跳齿痕迹。
5. 查污染:检查带面是否有油污、粉尘、冷却液残留。
6. 冷热态对比:开机前测一次,连续运行几小时后再测一次,看张力衰减幅度。
05 整改与验证
这次的处理路线与结果:
- 更换带体:带体已明显伸长,直接更换同规格同步带。
- 校正张紧:按手册标准张力重新张紧,紧固张紧机构。
- 修整带轮:清理齿面污染,磨损明显的带轮同步更换。
- 校正两侧同步:两侧带轮对中、同速校验,消除偏摆。
- 跑合观察:空载与轻载跑合,观察走料平稳性与声音。
- 首件与批量验证:首件确认后小批量试产,连续跟踪一个班次崩边率。
整改后崩边率明显下降,班次内不再出现"越跑越崩"的趋势。
06 经验总结
- 崩边先看"位置是否固定",位置固定优先查设备和输送,不先换磨轮。
- 同步带不是免维护件,张力要纳入定期点检,不能只看有没有断。
- 冷热态张力差异要考虑,热态松动往往才是批量问题的主因。
- 两侧同步性比单侧张力更重要,双边机的偏差常出在"不同步"上。
- 整改后必须跟踪一个完整班次,确认不再随运行时间恶化。
崩边看着是磨轮和玻璃的事,实际常常是输送在"抖"。带子张力这一项守住,磨轮的切削条件才谈得上稳定。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套,并提供设备维保与产线托管服务。针对双边机崩边类问题,我们协助工厂做输送同步性、张力与磨轮进给匹配的联合排查,把设备侧和耗材侧一起查清,避免反复换轮却解决不了根本问题。



