
瑛利豪维保纪实:斜边机托板高度偏差,单边磨轮吃刀量持续超标
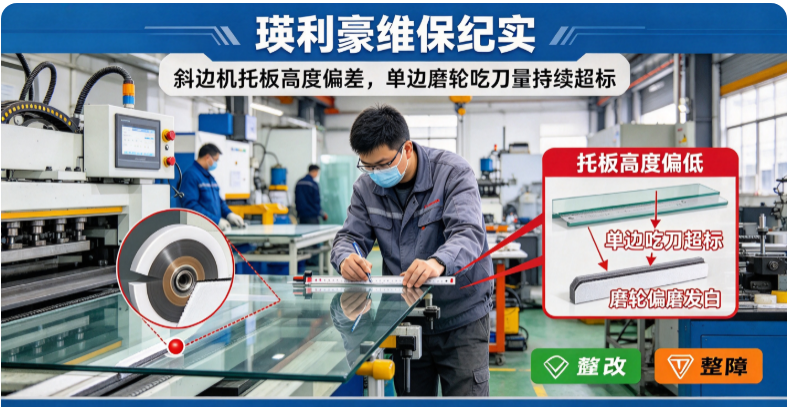
最后查到的原因很简单——托板高度比标准值低了将近一毫米。玻璃在托板上的支撑位置变了,斜边相对磨轮的高度也跟着变,一侧磨轮实际吃刀量长期超出设计值。
瑛利豪维保纪实:斜边机托板高度偏差,单边磨轮吃刀量持续超标
这是今年一次上门维保遇到的情况:一台斜边机,连续半个月磨轮消耗偏大,特别是靠近托板那一侧的磨轮,磨到后期边部总发白、崩口增多。师傅反复调压力、换磨轮、修整轮面,效果都在两三天内衰减回去。
最后查到的原因很简单——托板高度比标准值低了将近一毫米。玻璃在托板上的支撑位置变了,斜边相对磨轮的高度也跟着变,一侧磨轮实际吃刀量长期超出设计值。
01 托板在斜边加工里起什么作用
托板看着只是"把玻璃托住",实际是定位基准:
- 高度基准:决定玻璃边部相对磨轮的垂直位置,直接影响斜边成型位置。
- 支撑刚性:托板支撑稳定,玻璃在磨削力下才不塌陷、不翘起。
- 贴合角度:托板与靠轮配合,形成玻璃的定位姿态,决定斜边角度。
- 受力传递:磨削压力通过玻璃传到托板,托板不稳压力就分布不均。
托板一旦偏低或偏高,磨轮相对玻璃的位置就整体偏移,两侧吃刀深度不再对称。
02 高度偏差从哪来
托板高度偏差,常见这几条来源:
- 调整机构松动:托板调整螺栓、垫块松动,运行震动后缓慢下降。
- 托板磨损:长期磨削与玻璃摩擦,托板表面磨损,实际高度下降。
- 基准未校准:更换托板或维修后未重新对基准,装上即偏差。
- 机架变形:长期重载或基础沉降,托板支撑面整体下沉。
- 不同规格混用:为不同厚度玻璃调整托板后未复位,下一批沿用错误高度。
偏差是渐进的,前期不显,累积到一定程度才以"磨轮消耗大"的形式暴露。
03 偏差怎么变成单边吃刀超标
传导逻辑是按几何关系走的:
- 第一步:托板高度偏低,玻璃整体下沉。
- 第二步:磨轮相对玻璃的切入位置改变,一侧接触长度增加。
- 第三步:该侧磨轮单次去除量变大,吃刀量超出设计值。
- 第四步:超量侧磨轮磨损加快,轮面出现偏磨与塌边。
- 第五步:磨钝的轮子继续硬磨,边部发热、发白,崩口增多。
本质是:基准偏了 → 几何关系变了 → 单侧过载 → 磨轮加速失效。所以怎么换轮都只能顶几天。
04 现场怎么识别
1. 看磨损偏向:磨轮报废时轮面明显偏向一侧,另一侧几乎没怎么用。
2. 测两侧吃刀量:成品两侧斜边宽度、去除量对比,偏差持续存在。
3. 测托板高度:用高度尺或百分表测托板相对基准面的高度,与图纸值比对。
4. 查调整机构:确认托板调整螺栓、垫块、锁紧件是否有松动和位移痕迹。
5. 看托板表面:托板工作面是否有明显磨痕、凹坑,判断是否已磨损降高。
6. 查历史记录:核对上一次换规格后是否复位,是否有人为调整未记录。
05 整改与验证
这次的处理过程:
- 恢复托板高度:按图纸基准重新调整托板,紧固调整机构并加防松。
- 更换磨损托板:工作面磨损明显的托板直接更换,避免修了还偏。
- 重新对基准:托板、靠轮、磨头三者重新对基准,确认斜边角度正确。
- 轮面修整:对已偏磨的磨轮修整或更换,避免带病运行。
- 参数复位:压力、进给按标准值重设,不沿用为"补偿偏差"而加大的参数。
- 批量验证:首件确认后连续跟踪一个班次,统计两侧吃刀量与崩边率。
整改后两侧偏差收敛,磨轮消耗回到正常区间,边部发白现象消失。
06 经验总结
- 单侧磨轮消耗异常,先查基准,不要先怀疑磨轮质量。
- 托板高度纳入月度点检,换规格后必须复位并记录。
- 为"补偿偏差"而加大的压力参数,会把偏差越补越大。
- 调整机构必须有防松措施,震动是高度漂移的常见推手。
- 整改后跟踪一个完整班次,确认偏差不再复现。
斜边机的很多"磨轮问题",其实是基准问题。托板这一毫米的偏差,最后都由磨轮来承担。把基准守住,磨轮才不会被冤枉地磨坏。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套,并提供设备维保与产线托管服务。针对斜边机单侧吃刀超标,我们协助工厂复检托板高度与基准对位、校准斜边几何关系,并配合磨轮修整与参数复位,让设备精度和耗材寿命同时回到正常水平。



