行业观察:小批量多品种常态化,磨轮快速换型工艺成为工厂竞争力

订单变了,产线的能力评价标准也在变。能不能快速、稳定地完成磨轮换型,正在成为一条产线真正的竞争力。
行业观察:小批量多品种常态化,磨轮快速换型工艺成为工厂竞争力
这几年玻璃深加工的订单结构在变:以前一条线跑一个规格、跑几个月;现在一周里可能换七八个品种,单批量从几千片降到几百片甚至几十片。客户的要货节奏,把产线从"大批量"推向了"小批量多品种"。
订单变了,产线的能力评价标准也在变。能不能快速、稳定地完成磨轮换型,正在成为一条产线真正的竞争力。
01 订单结构为什么变了
推动这种变化的,是几股同时发力的力量:
- 定制化需求增加:装饰玻璃、家电面板、工程单越来越多小批量定制。
- 库存压力转移:下游不愿压库存,要货频次提高、单批减少。
- 交付周期压缩:交期从月级压到周级,逼着产线频繁切换。
- 品类扩张:同一工厂同时做超白、本体着色、Low-E、岩板等多种产品。
结果是:换型频次上升,单次批量下降,换型成本被显著放大。
02 换型成本藏在哪
很多厂只算换型停机时间,实际成本更分散:
- 停机时间:拆轮、装轮、对刀、试磨,每一项都在占用产能。
- 首件报废:换型后前几片往往要试,试磨废片是纯损失。
- 参数重调:压力、进给、线速、冷却逐项试,靠师傅手感找。
- 品质波动:换型初期不良率上升,返工与降级随之增加。
- 人员占用:换型期间需要骨干盯着,其他人只能等。
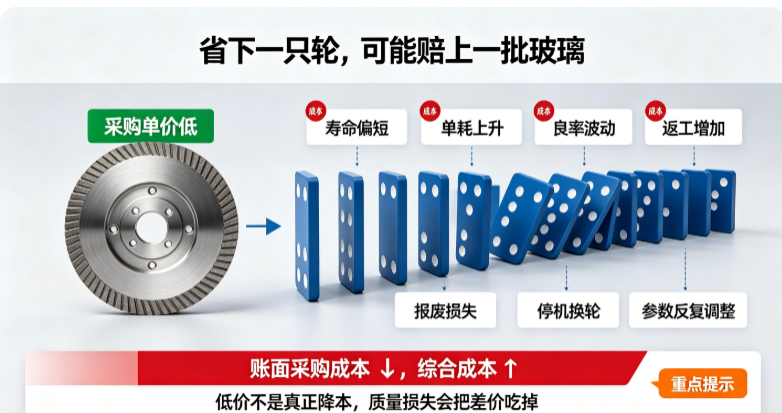
换型次数一多,这些成本按月累加,往往超过磨轮本身的采购金额。
03 快速换型的核心是什么
快速换型不是"手快",而是把不确定性提前消除:
- 参数预先固化:每个品种的磨轮组合、压力、进给、线速提前写好,不靠现场试。
- 轮组预装:常用组合提前装配在轮架上,换型时整体更换而非逐只更换。
- 基准可复用:定位基准、对刀方式标准化,避免每次重新找位置。
- 首件标准化:首件检验项目、判定标准、留样要求明确,不反复确认。
- 物料齐套:换型所需磨轮、工具、量具提前配齐,减少中途找料。
本质是:把换型从"临场发挥"变成"按单执行"。
04 磨轮侧要做什么准备
磨轮作为换型的核心物料,需要配套管理:
- 建立品种—轮组对应表:每个产品规格对应一套磨轮组合,明确型号、粒度、数量。
- 设置快换轮架:按组合预装,编号标识,随用随取。
- 磨轮状态预检:装架前检查轮面、动平衡、尺寸,避免带病上机。
- 批次一致性保障:同组合用同批次磨轮,减少换型后的参数漂移。
- 通用化设计:尽量让不同品种共用部分磨轮规格,减少切换范围。
- 专用轮单独管理:低频专用规格单独存放,标识清晰,防止混用。
05 现场怎么落地
1. 梳理品种清单:统计近半年产品规格,按相似度归并成若干换型组。
2. 固化工艺卡:每个换型组配一张工艺卡,写明轮组、参数、检验要点。
3. 预装与标识:轮架预装、编号、挂牌,与工艺卡一一对应。
4. 换型演练:组织班组做换型演练,测时间、找卡点、优化顺序。
5. 首件与留样:首件按标准检验并留样,作为下次换型的对比基准。
6. 复盘迭代:每月统计换型时间与首件不良,针对最慢的组优化。
06 实操建议
- 先把换型时间量化,不量化就无法改进。
- 换型的"快"要建立在"准"上,参数不对的快换只是把问题往后推。
- 工艺卡要写在纸上、贴在机上,不能只装在老师傅脑子里。
- 首件留样是低成本高回报的动作,能大幅减少重复试磨。
- 换型能力提升后,小批量订单反而能成为利润来源,而不是负担。
订单越小、品种越多,产线的弹性就越值钱。把换型做成标准动作,工厂才能在多品种竞争里跑得比别人快一步。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套,并提供产线托管服务。针对小批量多品种生产,我们协助工厂梳理品种与轮组对应关系、配置快换轮架与工艺卡、稳定批次一致性,让换型从经验活变成可复制的标准流程。