
深圳市瑛利豪实业:双边机磨边有划痕,先排查磨轮还是冷却
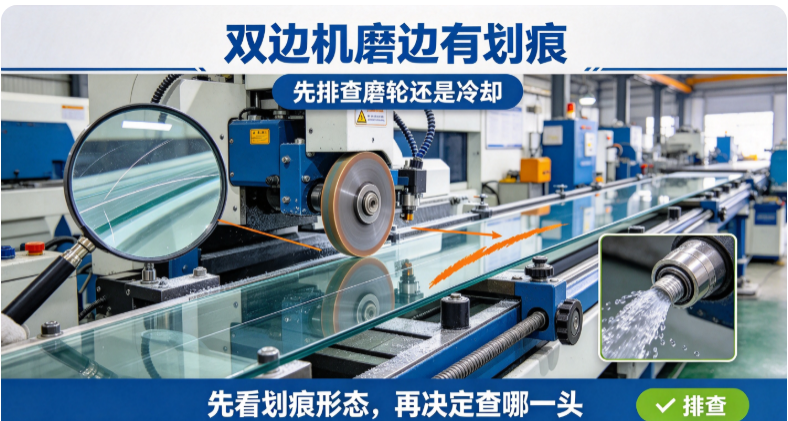
划痕的成因,大致分两派:磨轮带来的机械划痕,和冷却系统带来的二次划痕。先分清是哪一派,再动手,效率高很多。
深圳市瑛利豪实业:双边机磨边有划痕,先排查磨轮还是冷却
双边机磨出来的玻璃边上有划痕,是车间最常见的抱怨之一。师傅们通常两个动作:先看磨轮是不是钝了,再查冷却水是不是不够。两个方向都对,但顺序错了会白折腾半天。
划痕的成因,大致分两派:磨轮带来的机械划痕,和冷却系统带来的二次划痕。先分清是哪一派,再动手,效率高很多。
01 划痕长什么样,先看形态
划痕的形态,是最好的线索:
- 平行细线、方向一致:多为磨轮磨粒或异物在磨削方向上的拖痕。
- 随机分布、长短不一:多为冷却液中悬浮颗粒、碎屑随机划擦。
- 集中在边部某一区域:多为局部磨轮状态异常或异物卡在某处。
- 深浅不一、成组出现:多为磨粒脱落或大颗粒嵌入。
- 抛光后才显现:多为前道留下的隐性划痕,被抛光放大。
先量一下划痕的长度、方向和分布,判断方向就清楚了一半。
02 磨轮侧会带来哪些划痕
磨轮相关划痕,来源比较集中:
- 磨粒脱落嵌入:脱落的磨粒夹在轮面与玻璃之间,划出深而长的线。
- 轮面粘附异物:金属屑、玻璃碎屑粘在轮面,反复划擦。
- 结合剂外露:磨粒脱落过多,结合剂直接接触玻璃,划出浅而宽的痕。
- 轮面不平:局部凸起或台阶,在玻璃上留下周期性痕迹。
- 粒度不匹配:粒度过粗,单颗切削留下明显沟痕。
特征是:划痕方向与磨削方向一致,位置相对固定,集中在轮子工作面覆盖的区域。
03 冷却侧会带来哪些划痕
冷却系统引起的划痕,属于"二次划痕":
- 冷却液含悬浮颗粒:过滤不足,玻粉、磨料粉随液流进入磨削区划擦。
- 喷嘴堵塞或偏位:局部缺水,磨屑排不出去,反复摩擦成痕。
- 流量不足:冷却能力不够,磨削区温度高,玻璃表面软化后被划伤。
- 水质差、含砂:水源本身带杂质,长期在轮面与玻璃之间研磨。
- 管路锈蚀、密封老化:锈渣、碎屑随液流进入磨削区。
特征是:划痕随机、不规律、换轮无效,且往往伴随边部发白、光泽不均。
04 怎么快速判断先查哪一头
1. 换轮对照:换一只状态良好的磨轮,划痕消失说明问题在磨轮侧。
2. 换液对照:更换或彻底过滤冷却液,划痕减少说明在冷却侧。
3. 停机看轮面:停机检查轮面有无异物、崩口、结合剂外露。
4. 查过滤与喷嘴:检查过滤精度、喷嘴是否堵塞偏位、流量是否充足。
5. 看划痕分布:固定位置对应磨轮,随机分布对应冷却。
6. 查前道:前道粗磨留下的深痕,精磨未去除,抛光后才显出来。
一般来说,位置固定先查磨轮,随机分布先查冷却,这条经验能省下不少时间。
05 两头都要做的日常维护
划痕不是查出来就完事,日常维护才是根本:
- 磨轮定期修整:保持轮面平整、出刃正常,减少磨粒脱落。
- 上机前检查轮面:装轮前目视检查有无异物、崩边。
- 冷却液定期过滤更换:按周期清渣、换液,控制悬浮物浓度。
- 喷嘴日常清理:每班检查喷射角度与通畅度,防止局部缺水。
- 管路检查:定期检查管路锈蚀、密封老化,避免杂质带入。
- 记录对应关系:把划痕出现时间与换轮、换液时间对上,便于追因。
06 实操建议
- 先看划痕形态和分布,再决定查哪头,别凭习惯动手。
- 换轮和换液两种对照试验,是最快的分流办法。
- 随机划痕换轮往往无效,别在磨轮上反复折腾。
- 冷却液不是"能用就行",过滤精度直接决定划痕率。
- 前道留下的深痕要靠粒度梯度去除,抛光补不回来。
划痕看着都一样,成因分两派。先把方向分对,再动手排查,磨轮和冷却两边都不会被冤枉,时间也不会白花。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对双边机边部划痕,我们协助工厂区分磨轮侧与冷却侧成因,从轮面修整、粒度梯度到冷却过滤与喷射一起配合,把划痕率稳定降下来。



