
深圳市瑛利豪实业:玻璃磨边划痕怎么快速排查
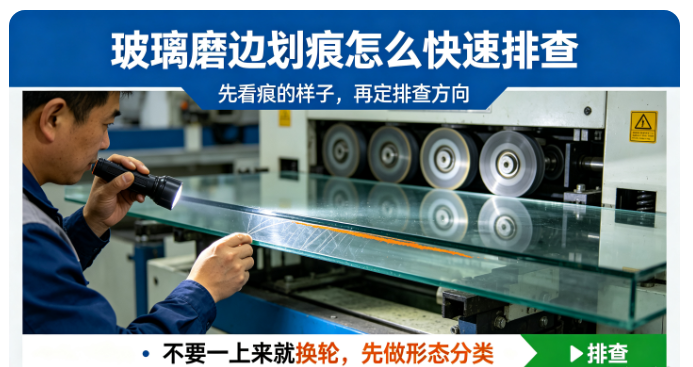
越急越容易乱换件。正确的顺序是:先看痕的样子,再定排查方向,而不是一上来就换轮子。
磨边出现划痕,是车间最让人着急的问题之一。因为划痕一出来往往是一片,不良已经发生,而划痕的来源可能在磨轮、在冷却、在输送、在来料,甚至可能根本不在磨边工序。
越急越容易乱换件。正确的顺序是:先看痕的样子,再定排查方向,而不是一上来就换轮子。
01 先看清划痕长什么样
划痕的形态,基本就指了方向:
- 单向长划痕:沿进给方向的长条,多为异物或硬质颗粒卡在磨轮与玻璃之间。
- 短而密的细划痕:成片分布,多为磨轮粒度过粗或轮面有凸出磨粒。
- 边缘局部划痕:只在边部一小段,多为输送辊、托板或导轨上的异物。
- 弧形或环状划痕:与磨轮旋转对应,多为轮面粘附硬物。
- 正反面都有痕:不在磨削面,多为输送、堆垛或上下片环节造成。
先分类,能省掉一大半无用排查。
02 按顺序排查,别乱换件
建议按"从磨削点往外"的顺序走:
1. 查磨轮:轮面是否有硬质颗粒嵌入、磨粒凸出、掉块边缘,修整后是否消失。
2. 查冷却:供液是否到位,喷嘴是否堵塞,液体中是否有大颗粒回流。
3. 查过滤:滤袋是否破损,水箱沉淀是否清理,回液是否浑浊。
4. 查输送:辊面、托板、导轨是否有硬质异物或磨损凸起。
5. 查前道:精磨粒度、上一道工序留下的深痕或崩边。
6. 查来料与上下片:原片表面是否有划伤,吸盘、堆垛架是否清洁。
顺序的意义在于:从最可能、最容易验证的地方开始,避免先拆设备再发现是液体脏了。
03 磨轮侧的三个常见成因
- 硬质颗粒嵌入:碎玻璃屑、砂粒、金属屑卡在轮面,形成持续的单向划痕。
- 磨粒凸出:轮面出刃不均,个别磨粒突出,划出短而密的细痕。
- 轮面釉化后剥落:釉化层局部脱落,脱落的硬块在轮面滚动划伤。
处理方式一致:先修整,再看是否复发。修整后立刻消失,问题在轮面;修整后很快复发,往液体和过滤方向查。
04 冷却与过滤为什么最容易背锅
很多划痕不是磨轮磨出来的,是液体"带"上去的:
- 过滤失效:滤袋破损后,前道产生的玻璃粉与硬颗粒重新回到磨削区。
- 沉淀未清:水箱底部积泥被搅起,形成随机划伤。
- 喷嘴偏斜:局部供液不足,磨屑排不走,反复研磨造成划伤。
- 液体变质:絮凝物与黏性物附着轮面,形成不规则痕。
判断方法很简单:换液对照。同一台机、同一批料,单独换一段新液试抛,划痕消失基本可确认。
05 设备与来料的检查点
- 输送辊:表面是否有硬结、油污结块、磨损凸起,辊隙是否过大。
- 托板与导轨:有无划伤玻璃的凸点,压条是否老化掉屑。
- 吸盘与夹具:吸盘老化开裂会带砂,夹爪是否夹带碎屑。
- 上下片台面:垫纸、垫布是否含砂,堆垛架是否清洁。
- 来料:原片自带划伤,磨边前未检查,容易误判为磨边造成。
有一个简单动作很有用:把划痕位置与设备位置对号。痕出现在固定高度或固定长度,往往对应某个固定接触件。
06 快速排查清单
- 先分类划痕形态,再选排查方向。
- 修整一次做对照,能立刻区分轮面与液体。
- 换液对照,验证是否为过滤与液体问题。
- 固定位置划痕,优先查输送与托板。
- 正反面都有痕,往堆垛与上下片查。
- 同一批都出现,先停线排查,不要边跑边试。
划痕排查的关键不是"换对零件",而是"排对顺序"。把痕的形态看清,把最可能的方向先验证,半小时能定的问题不要拖成半天。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套。针对磨边划痕类问题,我们协助工厂从磨轮状态、轮面修整、冷却与过滤到输送接触件逐项排查,并给出磨轮选型与配套参数建议,把划痕来源定准、定快。



