深圳市瑛利豪实业:新旧磨轮混用的工艺风险,玻璃产线磨轮更换标准流程
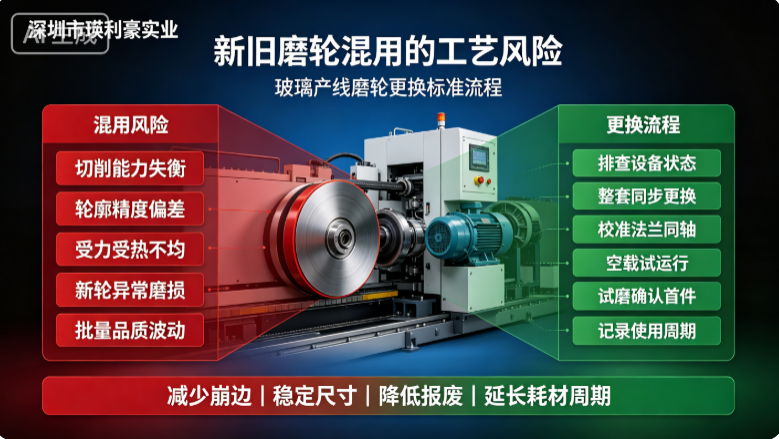
绝大多数玻璃品质不稳定、批次一致性差的问题,不是设备参数问题,而是磨轮新旧不一、磨损程度不一、切削性能不一造成的工艺失衡。深圳市瑛利豪实业结合现场上千次调试经验,深度拆解新旧磨轮混用的工艺风险,并整理出一套可直接落地的玻璃产线磨轮更换标准流程,帮助工厂规范工序、稳定品质、减少隐性报废损耗。
深圳市瑛利豪实业:新旧磨轮混用的工艺风险,玻璃产线磨轮更换标准流程
在玻璃深加工量产车间,很多工厂为了省事、省耗材,习惯性采用新旧磨轮混用、单轮单独替换、不同批次磨轮混搭的操作方式。看似降低了换轮成本、减少停机时间,实则暗藏巨大工艺隐患,是导致批量崩边、纹路不均、光泽色差、尺寸偏差、良品率波动的隐形元凶。
绝大多数玻璃品质不稳定、批次一致性差的问题,不是设备参数问题,而是磨轮新旧不一、磨损程度不一、切削性能不一造成的工艺失衡。深圳市瑛利豪实业结合现场上千次调试经验,深度拆解新旧磨轮混用的工艺风险,并整理出一套可直接落地的玻璃产线磨轮更换标准流程,帮助工厂规范工序、稳定品质、减少隐性报废损耗。
一、车间常见陋习:为什么很多工厂喜欢新旧磨轮混用?
日常生产中,新旧磨轮混用是普遍存在的操作陋习,核心原因集中在三点:
1、节约耗材:单颗旧磨轮还未完全报废,舍不得整套更换,选择新旧搭配继续使用;
2、>临时应急生产:订单紧急,来不及整套换轮,仅更换磨损严重的单颗磨轮;
3、认知误区:认为只要磨轮能磨削、无破损,新旧混用不影响加工品质。
正是这种粗放式耗材管理方式,让产线长期处于工艺不稳定状态,反复出现品质瑕疵、返工报废,长期损耗远大于换轮成本。
二、深度拆解:新旧磨轮混用的四大核心工艺风险
玻璃磨边是多工序逐级磨削、压力层层分摊的精密工艺,金刚轮、树脂轮、过渡轮、抛光轮各司其职、相互配合。新旧磨轮性能差异极大,强行混用会直接打破整套工序平衡,引发连锁品质问题。
1、切削能力失衡,导致玻璃纹路深浅不一
全新磨轮锋利度高、切削量大、磨削效率强;旧磨轮经过长期使用,表面砂粒钝化、磨削量衰减、切削乏力。新旧磨轮混搭使用时,同一道工序、同一条产线的磨削力度完全不一致,新轮磨削过深、旧轮磨削不足,直接导致玻璃边缘出现单边纹路、深浅刀纹、局部缺磨,后续抛光无法完全修复,最终形成批量瑕疵。
2、轮廓尺寸偏差,引发批量尺寸不良
新磨轮轮廓规整、直径标准、圆度精准;旧磨轮长期磨损、存在偏磨、失圆、直径变小等问题。新旧轮混用会造成磨边基准不统一,加工出来的玻璃倒角大小、边缘厚度、直线度出现偏差,同批次产品尺寸公差波动大,无法满足高端订单标准化要求,极易出现批量退货。
3、磨削压力不均,产生隐性微裂纹与热损伤
新磨轮切削轻快、散热稳定,旧磨轮钝化后需要更大压力、更高转速才能完成磨削,极易积热。新旧混用状态下,产线磨削压力忽大忽小,玻璃边缘受力、受热不均,轻则出现抛光发白、雾边、光泽色差,重则产生肉眼不可见的微裂纹,后续钢化、运输过程中批量自爆开裂,大幅拉高报废率。
4、加速整套耗材损耗,增加综合成本
新旧磨轮性能不匹配,会出现“新轮吃料快、旧轮拖后腿”的情况,整套工序压力失衡。新磨轮会被迫超负荷工作补偿旧轮的磨削短板,导致新轮快速钝化、磨损加速,使用寿命大幅缩短;同时旧轮持续偏磨、抖动,进一步加剧设备负荷,形成耗材越混越废、品质越混越差的恶性循环。
三、明确禁忌:这几种混用方式绝对禁止
1、同工序新旧磨轮混搭:同一磨头、同一工序,新轮、旧轮交替使用或并排混用;
2、整套产线单颗换轮:多道磨轮组合产线,只更换其中一颗磨损严重的磨轮,其余旧轮继续使用;
3、不同批次、不同配方磨轮混用:不同厂家、不同批次、不同硬度粒度的磨轮随意搭配上机;
4、超期旧轮勉强复用:严重失圆、偏磨、钝化的旧磨轮,打磨修整后强行搭配新轮使用。
四、瑛利豪标准化:玻璃产线磨轮更换标准流程(可直接落地)
想要规避混用风险、稳定量产品质、延长整套磨轮寿命,必须执行整套同步更换、同批次配套、标准化调试的换轮流程。瑛利豪结合车间实操场景,制定通用标准作业流程:
第一步:统一停机,排查整机状态
批量生产间隙停机断电,清空设备残留玻璃渣、粉尘、污水;检查主轴、法兰盘、垫片是否平整无变形,排查设备轴承、磨头是否抖动、偏移,确保设备基础精度正常,避免设备问题影响新轮使用效果。
第二步:整套同步更换,杜绝单颗替换
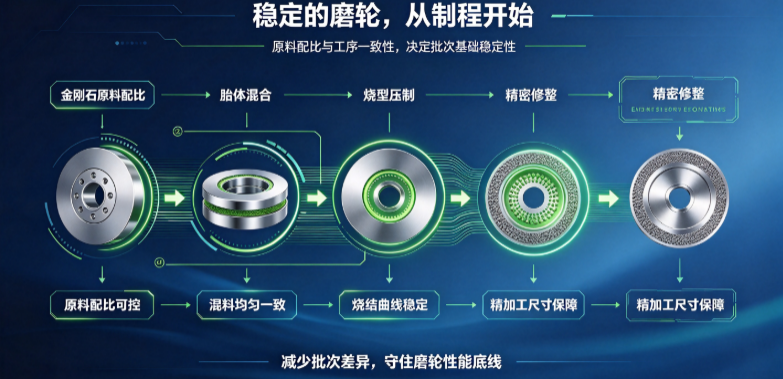
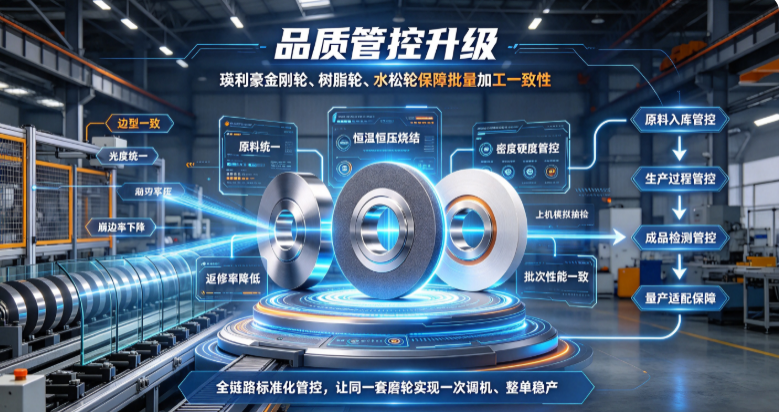
严格遵循整套磨轮同步更换原则,金刚轮、树脂轮、过渡轮、抛光轮成套更替,不单独更换单颗、单工序磨轮。统一选用同批次、同配方、同参数磨轮,保证整套磨轮切削力度、磨损速度、轮廓精度高度匹配,从源头平衡工序负荷。
第三步:规范安装,校准动平衡与同轴度
清理主轴与法兰盘贴合面杂质,对角均匀锁紧固定螺丝,杜绝单边受力、安装偏移;新轮上机后手动盘轮,检查无卡顿、无偏心晃动,校准磨轮同轴度与垂直度,规避后期抖动、偏磨问题。
第四步:空载试运行,磨合稳定工况
新轮上机后禁止直接满负荷量产,先开启空载试运行3-5分钟,观察磨轮运转是否平稳、无异响、无抖动,让磨轮表层完成初步磨合,释放表层应力,保证磨削状态稳定。
第五步:试磨调参,确认品质达标
选用常规板材试磨,逐步调试进给速度、磨削压力、冷却水流量;检查磨边平整度、纹路细腻度、抛光通透度、尺寸精度,确认无崩边、刀纹、雾边、色差等问题,品质稳定后再开启批量生产。
第六步:建立台账,统一使用寿命周期
记录换轮时间、磨轮批次、适配板材、量产工况,统一整套磨轮使用周期,做到同步损耗、同步更换,从管理制度上杜绝新旧混用陋习。
五、特殊场景应急方案(紧急订单无需整套更换)
针对紧急订单、临时补产无法整套换轮的场景,给出合规应急方案:
1、优先更换同品牌、同批次、同参数磨轮,杜绝跨品牌、跨规格混用;
2、临时替换后,小幅降低进给速度与磨削压力,适配新旧轮性能差异;
3、加强首件巡检与过程抽检,及时把控品质波动;
4、订单结束后,尽快整套统一更换,恢复标准工艺状态,避免长期混用。
六、瑛利豪工艺赋能:标准化耗材管理,助力工厂提质降本
很多工厂的品质不稳定、耗材浪费、产能受限,根源不在于设备和工人,而在于不规范的磨轮使用与更换习惯。新旧磨轮混用看似省钱,实则不断消耗利润、透支订单口碑。
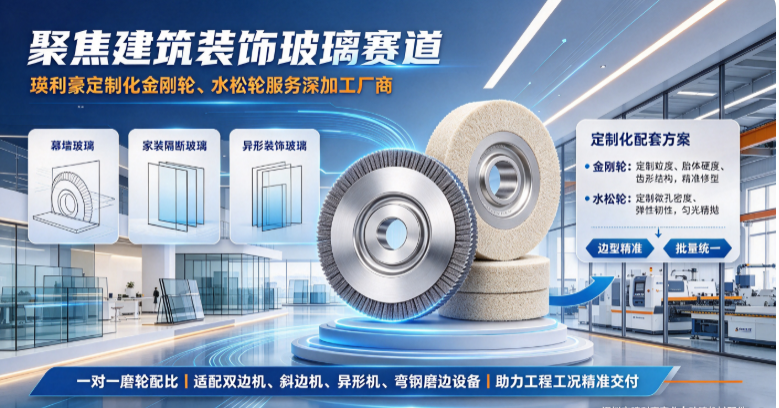
深圳市瑛利豪实业不仅提供全品类高适配磨轮产品,更致力于为客户输出标准化耗材管理方案、规范换轮流程、车间工艺培训。通过科学的磨轮配套、标准化的更换流程、精细化的工况适配,帮助工厂彻底规避混用工艺风险,稳定批量良品率,降低耗材损耗与报废成本,实现长效提质增效。
如需磨轮工况诊断、标准化换轮指导、整套工艺优化与试样调试,可随时联系深圳市瑛利豪实业,为产线品质稳定保驾护航!